
Как спроектировать алюминиевые детали для прецизионной фрезерной работы с ЧПУ

Как проектировать алюминиевые детали для прецизионной фрезерной работы с ЧПУ
Алюминий — один из самых часто обработанных материалов в современном производстве.
От аэрокосмических кронштейнов и корпусов медицинского оборудования до компонентов робототехники и сборок промышленной автоматизации — алюминий обеспечивает отличный баланс прочности, снижения веса, коррозионной устойчивости и обрабатываемости.
Однако многие алюминиевые детали, которые выглядят вполне разумно в CAD, становятся трудными, дорогими или даже невозможными для эффективного производства после попадания на цех
.В Brightstar Prototype CNC Co., Ltd. мы ежемесячно рассматриваем сотни чертежей алюминиевых деталей. Одной из самых распространённых причин задержек, неожиданных затрат и производственных проблем является не сам процесс обработки, а оригинальный дизайн детали.
Хороший дизайн позволяет снизить затраты на обработку на 20–50%, сократить сроки выполнения, улучшить стабильность размеров и значительно увеличить теку
.В этой статье представлены практические рекомендации по проектированию для производства (DFM), основанные на реальных опытах фрезерной работы с ЧПУ, чтобы помочь инженерам создавать алюминиевые детали, которые проще, быстрее и экономичнее производить
.
почему алюминий идеально подходит для фрезерной работы с ЧПУ
Алюминиевые сплавы широко применяются, поскольку они вырабатываются гораздо быстрее, чем нержавеющая сталь или титан, при этом обладая отличными механическими свойствами.
Популярные категории включают:
| Типичные приложения | ||
|---|---|---|
| 6061-T6 | Универсальный, экономичный, простой в обработке | Общие промышленные детали |
| 7075-T6 | Высокая прочность | Aerospace components |
| 5052 | Отличная коррозионная устойчивость | Морские приложения |
| 2024 | Высокая устойчивость к усталости | Конструкции самолётов |
Для точной фрезерной обработки с ЧПУ наиболее распространёнными вариантами остаются 6061 и 7075, поскольку они обеспечивают отличную стабильность размеров и качество поверхности
.Однако даже лучший алюминиевый сплав не компенсирует плохой дизайн деталей.
скрытая стоимость проектирования только для функционала
многие инженеры сосредоточены исключительно на функциональности продукта.
CAD-модель соответствует требованиям по производительности, проходит проверки сборки и выполняет структурные расчёты.
К сожалению, производственные аспекты часто упускаются из виду.
Дизайн может включать:
• Чрезвычайно глубокие
карманы• Ультратонкие стенки
• Острые внутренние углы
• Ненужные плотные допуски
• Функции недоступны для режущих инструментов
Все из них увеличивают сложность обработки.
В результате обычно выше стоимость, длительные сроки поставки и повышенный риск проблем с качеством.
Лучшие детали с ЧПУ не просто функциональны — они предназначены для производства с самого начала.
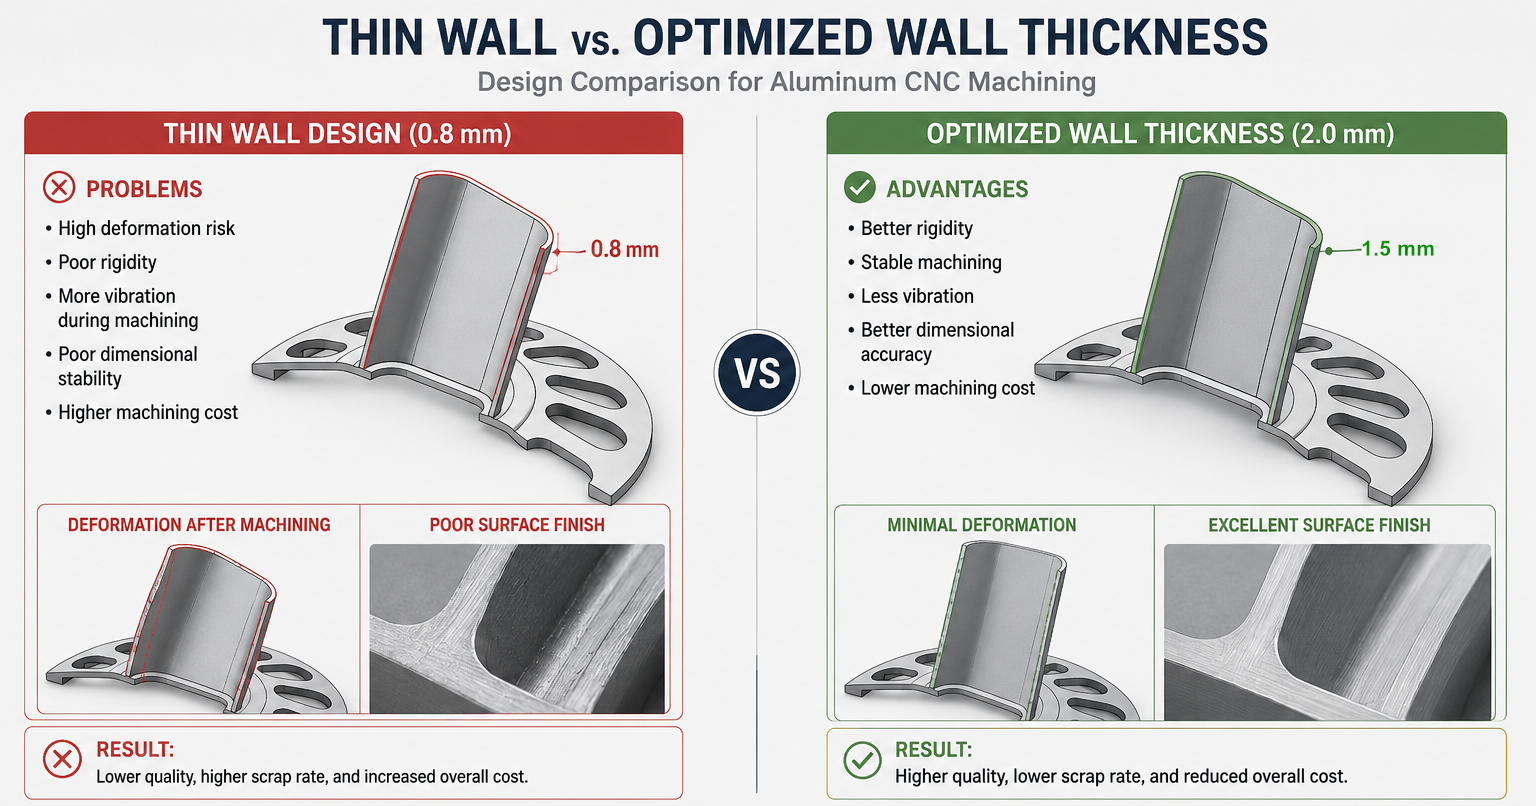
Правило 1: Избегайте чрезмерно тонких стен
Тонкие стенки — одна из самых распространённых причин проблем с обработкой.
Алюминий относительно мягкий по сравнению со сталлю. Во время обработки резящие силы могут легко деформировать неподдерживаемые участки.
Стена может правильно измерять при грубой обработке, но немного сдвинуться после завершения, что приводит к вариации размеров
.Реальный пример
Клиент Отправить алюминиевый электронный корпус 7075 с боковыми стенками толщиной всего 0,8 мм.
Дизайн выглядел привлекательно и легко
.Однако симуляция предсказала значительную деформацию во время отделки
.После проверки DFM толщина стенки была увеличена до 2,0 мм.
Результат:
• Улучшенная
жёсткость• Лучшая размерная стабильность
• Сокращение времени
обработки• Меньшая скорость отбора•
Рекомендуемая толщина стенки
| Feature | Рекомендация |
|---|---|
| Общие стены | ≥1,5 мм |
| Структурные стены | ≥2,0 мм |
| Большие неопорные стены | ≥3,0 мм |
инженеры часто экономят гораздо больше денег, добавляя 0,5 мм материала, чем пытаясь изучить крайне тонкие элементы.
Правило 2: Дизайн внутренних углов с реалистичными радиусами
фрезерный резак круглый.
Следовательно, идеально острые внутренние углы нельзя обрабатывать напрямую
.Тем не менее, многие CAD-модели всё ещё имеют квадратные внутренние углы
.Когда это происходит, токари должны:
• Используйте очень маленькие резаки
• Снижайте скорость
подачи• Увеличивайте время
обработки• Выполняйте вторичные операции
Все что увеличивает стоимость
.Простой внутренний радиус может значительно повысить производительность.
Рекомендуемая практика
Вместо 90° острого угла
Использовать: R0,5 мм, R1 мм, R2 мм или больше, когда это возможно
.Большие радиусы углов позволяют использовать более крупные режущие инструменты, что означает более быстрое снятие материала и лучший срок службы.
Правило 3: Ограничить глубину кармана
Глубокие полости создают ряд производственных проблем.
Чем глубже становится карман:
• Увеличение
прогиба инструмента• Вибрация становится более вероятной
• Ухудшается
поверхностная отделка• Увеличивается риск поломки инструмента
Распространённая ошибка в дизайне — создание очень глубоких узких карманов
.Например: ширина кармана = 10 мм, глубина кармана = 80 мм
Для этого нужен необычно длинный резак, который ведёт себя почти как гибкая удочка
.Точность становится сложной для поддержания
.Практическое руководство
По возможности держать глубину кармана ниже четырёхкратной ширины.
Карман шириной 10 мм в идеале должен оставаться глубиной менее 40 мм.
правило 4: Не чрезмерно указывайте допуски
Одно из самых дорогих слов на рисунке — "±0,01 мм."
Многие функции просто не требуют такой точности.
Это значительно увеличивает время инспекции и обработки.
Лучший подход
Применять строгие допуска только при необходимости.
Примеры: критические подгонки подшипников, точное определение поверхностей, интерфейсы сборки.
Общие размеры часто могут использовать: ±0,05 мм, ±0,1 мм или даже больше
.Правило 5: Учитывайте доступ к инструментам при проектировании
Элемент, до которого невозможно достичь режущий инструмент, не может быть эффективно обработан
.Это звучит очевидно, но недоступная геометрия удивительно распространена
.Примеры включают: подрезки, глубокие узкие прорези, скрытые внутренние элементы, боковые стены, заблокированные окружающей геометрией.
Перед выпуском дизайна спросите: "Может ли режущий инструмент физически достичь этой области?"
Если ответ неопределён, быстрый обзор DFM может значительно сэкономить усилия по переработке дизайна в будущем
.Правило 6: Используйте Стандарт размеры отверстий
Для индивидуальных диаметров отверстий часто требуется специальная инструментальность.
Стандарт размеры сверлений быстрее и экономичнее.
Вместо указания: Ø6.73
mmРассмотрим: Ø6,8 мм или Ø7 мм, если это функционально приемлемо.
Это снижает сложность настройки и расходы на инструменты.
Правило 7: Дизайн для надёжного крепления
Каждая деталь CNC должна быть надёжно удерживана во время обработки
.Если конструкция обеспечивает недостаточные поверхности зажима, производство становится сложнее
.Большие плоские эталонные поверхности ценны, так как упрощают фиксировку и повышают повторяемость.
При проектировании сложных алюминиевых деталей всегда учитывайте: Как будет держаться деталь? Сколько настройок требуется? Может ли заготовка оставаться стабильной во время обработки?
Правило 8: Минимизировать несколько настроек
Каждая дополнительная настройка вводит: больше труда, больше риска выравнивания, более длинные сроки выполнения
.Дизайн, требующий пяти отдельных установок, неизбежно будет стоить дороже, чем один, требующий двух.
Современная 5-осевая обработка с ЧПУ позволяет устранить многие вторичные схемы.
Дизайнеры, понимающие это, часто достигают как более низкой стоимости, так и более высокой точности.
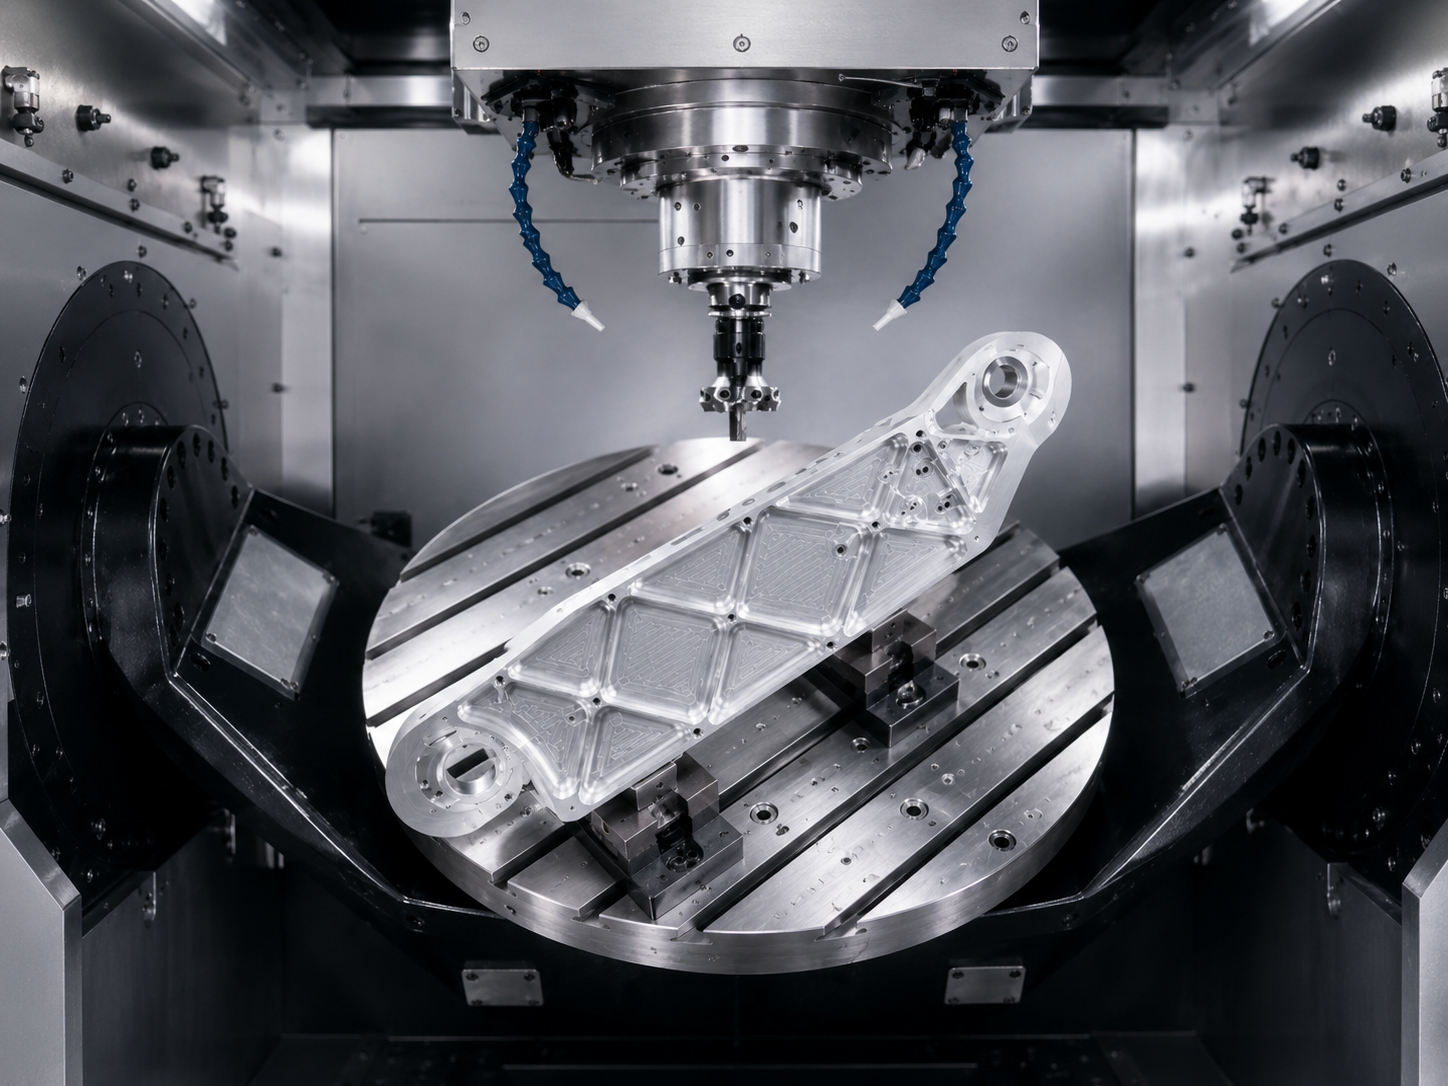
5-осевая обработка с ЧПУ лёгкого алюминиевого кронштейна для роботизированной руки
Правило 9: Стратегически использовать 5-осевую обработку
многие инженеры считают, что 5-осевая обработка всегда дорогая.
На самом деле это часто снижает общую стоимость
.Для сложных алюминиевых компонентов, содержащих: наклонные отверстия, сложенные поверхности, многогранные элементы.
5-осевой обработка может выполнять операции в одной установке.
Преимущества включают: лучшая точность, сокращение сроков выполнения, снижение стоимости матчей.
Это особенно важно для компонентов аэрокосмического, робототехники и автоматизации
.правило 10: избегайте декоративной геометрии, не добавляющей ценности
Сложные косметические особенности часто увеличивают время обработки без улучшения функциональности.
Примеры: чрезмерные карманные узоры, декоративные бороздки, ненужные 3D-поверхности.
Перед добавлением функции спросите: улучшает ли она производительность? Если нет, рассмотрите возможность упрощения
.Правило 11: Понимание коэффициентов удаления материалов
Некоторые алюминиевые детали удаляют более 80% исходного материала.
Это часто встречается в кронштейнах для роботизированных рук, конструкциях автоматического оборудования и лёгких промышленных компонентах, где критически важны как жёсткость, так и снижение веса.
Высокий коэффициент удаления материалов достижим, но это требует тщательного планирования процесса.
инженерам следует ожидать: более длительные циклы обработки, дополнительное управление напряжениями, более сложные крепления
.При проектировании легких деталей балансируйте уменьшение веса с производственной сложностью. Удаление слишком большого количества материала снижает жёсткость и увеличивает сложности обработки.
Правило 12: Привлекайте поставщика CNC заранее
Самые успешные проекты связаны с обратной связью производства до начала производства.
15-минутное обсуждение DFM часто может выявить: возможности снижения затрат, оптимизацию допусков, лучший выбор материалов, более быстрые стратегии обработки.
Многие переработки, происходящие после начала производства, можно было полностью избежать благодаря раннему сотрудничеству
.простое изменение дизайна, которое позволило сэкономить 28% стоимости обработки
Один клиент автоматизации Отправить сложный алюминиевый крепёжный кронштейн 6061.
Оригинальный дизайн включал: множество острых внутренних углов, глубокие узкие карманы, несколько ненужных тугих допусков
.После обзора DFM были внесены следующие изменения: внутренние углы изменены на R1,5 мм, глубина кармана уменьшена на 20%, некритические допуска смягчена.
| Metric | Оригинальный дизайн | Optimized Design |
|---|---|---|
| Время обработки | 100% | 72% |
| Потребление инструментов | High | Moderate |
| Scrap Risk | Medium | Low |
| Стоимость | 100% | 72% |
Функция компонентов осталась без изменений, но производительность производства значительно улучшилась.
Заключение
Проектирование алюминиевых деталей для точной фрезерной обработки с ЧПУ — это не просто создание эффективной геометрии
.Речь идёт о создании эффективной геометрии
.Лучшие компоненты с ЧПУ балансируют производительность, производственность, стоимость и качество
.Учитывая толщину стенок, радиусы углов, глубину карманов, доступность инструмента, крепление, допуски и стратегию обработки на этапе проектирования, инженеры могут избежать многих самых распространённых производственных проблем.
Хорошо спроектированная алюминиевая деталь проще в производстве, легче осматривается и, в конечном итоге, более успешна на рынке
.FAQ
Какой алюминиевый сплав лучший для фрезерной работы с ЧПУ?
6061-T6, как правило, является самым универсальным и экономичным вариантом. Для требований к более высокой прочности часто предпочитают 7075-T6.
Насколько тонкими можно обработать алюминиевые стены?
Стены ниже 1 мм возможны, но они становятся всё более сложными и дорогостоящими. Для большинства применений рекомендуется минимум 1,5 мм.
Почему острые внутренние углы трудно обработать?
Фрезерные резаки круглые, что делает идеально квадратные внутренние углы невозможными без дополнительных операций.
Всегда ли 5-осевая обработка дороже?
Не обязательно. Для сложных деталей 5-осная обработка часто снижает настройку и снижает итог производственных затрат
.Может ли DFM снизить стоимость обработки с ЧПУ?
Да. Во многих случаях простые улучшения DFM позволяют снизить стоимость обработки на 20–50%, сохраняя при этом тот же функционал
.готовы снизить затраты на обработку и повысить производственность?
многие проблемы с обработкой можно устранить до начала производства.
Быстрый обзор DFM часто выявляет возможности:
• Снижение затрат
на обработку• Повышение стабильности
размеров• Сокращение сроков
поставки• Упрощение крепления
• Увеличение производственного выхода
В Brightstar Prototype CNC Co., Ltd. мы поддерживаем клиентов в сфере робототехники, автоматизации, медицинских устройств, электроники и промышленного оборудования с помощью точной обработки с ЧПУ и услугами быстрого прототипирования.
Независимо от того, нужен ли вам прототип, малосерийное производство или постоянная производственная поддержка — наша команда поможет оптимизировать ваш дизайн для эффективной обработки.
Контакт нас сегодня для бесплатного обзора и цитаты DFM.
Отказ от ответственности
Информация, представленная в этой статье, предназначена только для общего инженерного справочника. Фактические возможности обработки, допуски и методы производства могут варьироваться в зависимости от геометрии деталей, выбора материала, оборудования и производственных требований. Рекомендуется проконсультироваться с опытным поставщиком по обработке ЧПУ перед завершением производственных проектов.