Алюминиевая ЧПУ-обработка: когда для изготовления индивидуальных деталей требуется 5-осевая обработка?
Руководство по инженерии и закупкам индивидуальных алюминиевых деталей
Во время обзора чертежей и оценки стоимости для алюминиевых ЧПУ-механических проектов в Brightstar Prototype CNC Co., Ltd. возникает вопрос: действительно ли эта деталь требует 5-осевой обработки? Некоторые детали выглядят сложными, но содержат критически важные элементы лишь в нескольких фиксированных ориентациях, что делает трёхосную или 3+2 механическую обработку надёжным вариантом. Другие кажутся простыми, но включают многонаправленные отверстия, глубокие полости, тонкие стенки или смешанные поверхности, что делает многократные перестановки опасными.
Таким образом, пятосевая обработка не является автоматически лучшим процессом, а скорость машинного часа сама по себе не является правильной мерой. Практическое решение зависит от доступа инструмента, соотношений допусков, количества установок, требований к поверхности, устойчивости материала и итога стоимости соответствующих деталей.
что эта статья поможет вам определить
В этом руководстве объясняется, как инженеры, R&D и закупочные инженеры могут выбирать между трёхосевой обработкой, 3+2 позиционной и одновременной 5-осевой обработкой. Он объединяет проектирование, доступность, датумы, сплав и темпер, деформации, отделку, инспекцию и стоимость покупки, завершая собой контрольный список DFM и RFQ.
1. Три распространённых недоразумения относительно 5-осевой обработки
Недоразумение 1: Сложный внешний вид доказывает, что требуется 5-ось
Визуально сложная деталь может не требовать одновременного движения по 5 осям. Если все критически важные элементы доступны с ограниченного числа фиксированных ориентаций и перестановка не нарушает функциональные допуски, 3-осевые или 3+2 механические процессы могут быть более экономичными. Напротив, простой на вид корпус может иметь отверстия на пяти гранях, все из которых должны соответствовать одному монтажному датуму. Доступ к инструментам и данные важнее внешнего вида.
Недоразумение 2: Пересмотр индивидуальных допусков без соответствующих соотношений
Маршрут часто определяется не одним точным допуском размера, а соотношением между отверстиями, плоскостями, герметичными гранями и профилями. Истинное положение в нескольких направлениях, параллелизм между креплением и уплотнением граней или профиль относительно многогранной системы датумов могут зависеть от перестановки. Пятосевая обработка может укоротить цепь данных, но не может исправить неоднозначный чертеж
.Недоразумение 3: выбор только 5-осей для уменьшения настроек
Меньше настроек ценно, но они не являются достаточным обоснованием. Если стабильный трёхосевой фиксатор или процесс с 3+2 может соответствовать требованиям, одновременная 5-осевая система может добавить программирование, моделирование и проверку столкновений без соответствующего улучшения качества. Сравните количество установок, риски, сроки выполнения и итог стоимости партии.
2. Четыре инженерных теста для определения необходимости 5-оси
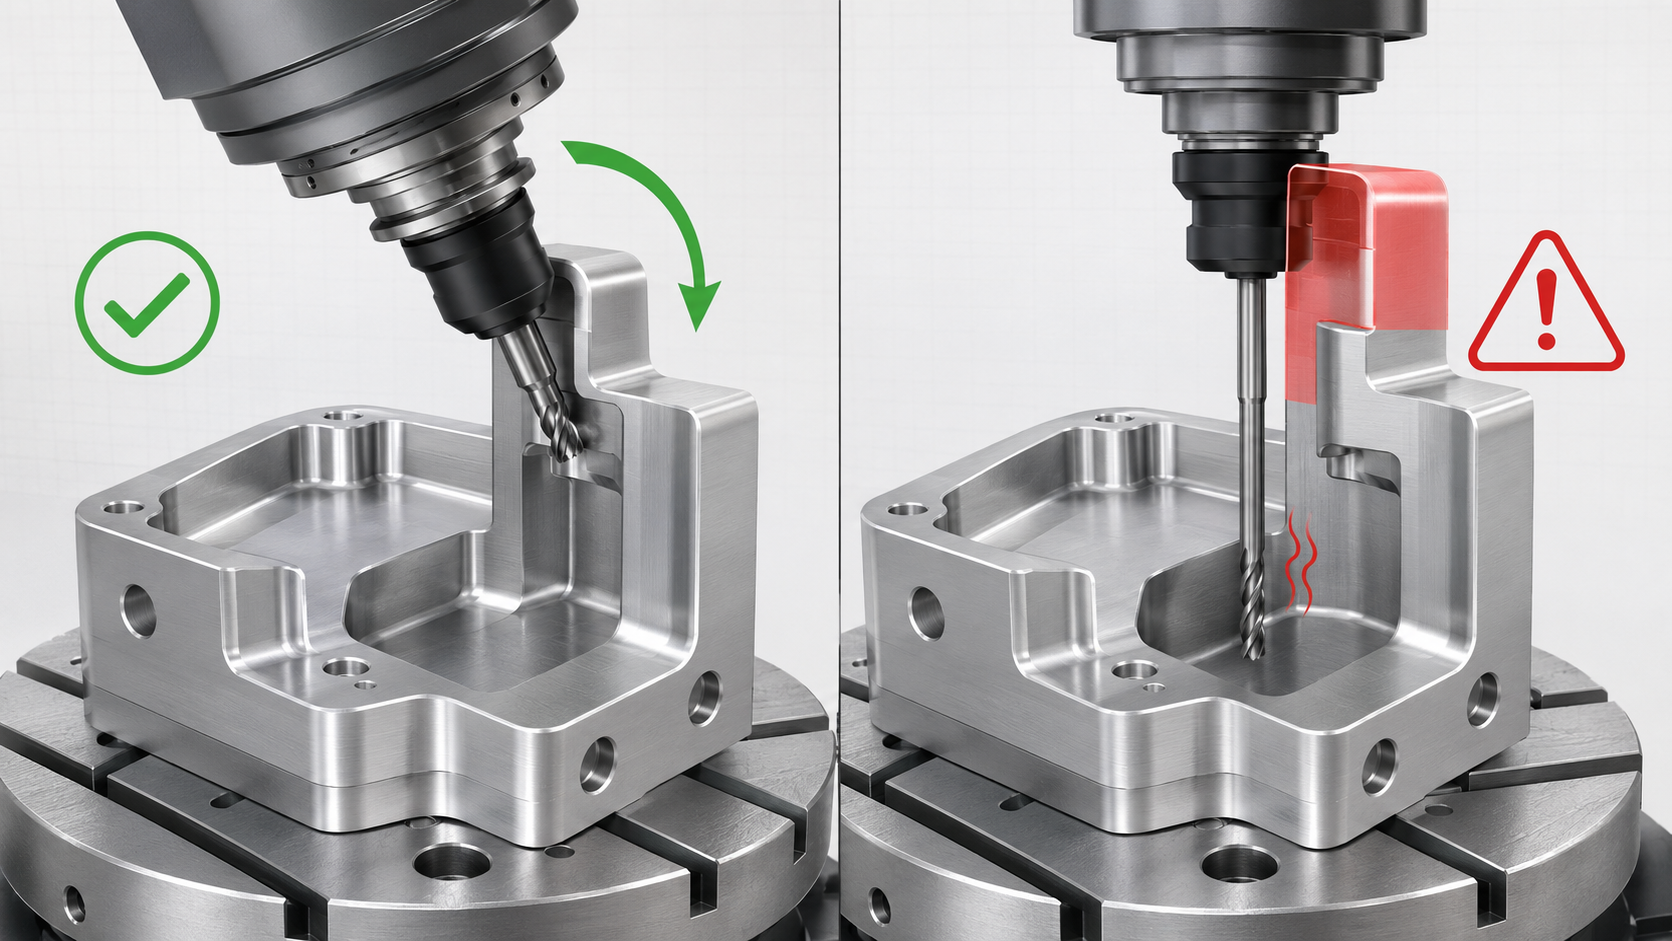
1. Может ли инструмент охватить все критически важные элементы с практической точки зрения?
Глубокие полости, наклонные отверстия, особенности у высоких стен, небольшие внутренние радиусы и локальные подкопы могут привести к чрезмерному свису инструмента. С увеличением свиса жёсткость падает, а вибрация, отклонение, смещение размеров и непоследовательные следы резки становятся более вероятными. Движение по пяти осям может наклонить инструмент или заготовку так, чтобы более короткий резак подходил с лучшей стороны. Она не делает все функции доступными; всё ещё могут требоваться изменения в проекте, пересмотр удержания работ, EDM или отдельная операция
.
2. Пересекаются ли критические допуски по нескольким направлениям обработки?
Когда связанные критические признаки завершаются в одной основной конфигурации, они могут использовать более короткую и стабильную данную цепочку. Это особенно важно для многонаправленных рисунков отверстий, профилей, охватывающих несколько граней, и положения относительно монтажной поверхности. Для 5-осевой машины всё равно может потребоваться вторая установка для зажимной поверхности или зоны, заблокированной светильником, поэтому «одна установка» не следует считать без изучения плана удержания работ
.3. Должна ли поверхность работать непрерывно?
Разделение косметической поверхности, траектории потока или контура сцепления между несколькими конфигурациями может оставить линии свидетелей, изменения в рисунке резца или небольшие ошибки смешивания даже при проверке размеров. Одновременная 5-осевая обработка позволяет поддерживать постоянно меняющуюся ориентацию инструмента. Качество конечной поверхности по-прежнему зависит от геометрии резака, степовера, подачи, кинематики машины, жесткости деталей и разрешения ручного смешивания.
4. Могут ли приклад и светильник безопасно вращаться внутри машины?
Линейное движение не совпадает с эффективной рабочей огибающей вращения. Приклад, готовая деталь и крепление должны очистить стол, шпиндель, держатель и накладку при их наклоне и вращении. Большая пластина, длинный вал или тяжёлое крепление могут помещаться в линейные ходы, но они остаются неподходящими для пятиосевой схемы в типе цапня. Перед выставкой стоимости следует проверить вращательный зазор, вес, помехи и устойчивость зажима
.3. Все oy состояние, искажение и отделка
Оценка Все oy — только отправная точка
6061-T6 широко используется там, где необходимо сбалансировать обрабатываемость, конструктивные характеристики и коррозионную устойчивость. 7075 рассматривается для более высоких специфических требований к прочности, тогда как стоимость материала, коррозионное поведение и отделка отличаются от 6061. 6082 часто встречается в европейских проектах. И 6061, и 7075 могут быть обработаны на пятосевой платформе; Выбор должен следовать требованиям по функциональности, окружающей среде, снабжению и отделке, а не по конфигурации машины.
RFQ также должен указывать форму темпера и сырьёвого материала — пластину, стержне, ковку или экструзию. Направление зерна или экструзии и разрешение на запас также могут иметь значение, поскольку они могут влиять на производительность, стабильность размеров и предположения котировок
.Пятось не устраняет остаточное напряжение или тонкие искажения
Удаление тяжёлого материала из тонких стенок, глубоких полостей, открытых срезов или асимметричной геометрии может снять остаточное напряжение и вызвать деформации. Тонкая стенка также может прогибаться при зажиме и укачивать обратно после отпускания. Пятиосная обработка может уменьшить повторное зажатие и улучшить ориентацию резака, но искажение всё равно зависит от исходного материала, последовательности снятия, резовой силы, тепла, силы зажима и жесткости детали. Возможные меры контроля включают сбалансированное снятие, отдельную черновую и отделочную обработку, временные опоры или материалы, контролируемое зажимание и инспекцию в свободном состоянии.
отделка должна быть включена в размерную цепочку
Анодирование, твёрдый анодирование, струйка с использованием шариков, химическое конверсионное покрытие и порошковое покрытие имеют разные функциональные и размерные значения. Чертеж должен определить тип отделки, цвет или одобренный образец, обработанные участки, косметические поверхности, маскировку и применить ли размеры до или после завершения. Плотно прилегающие отверстия, резьбы, герметизационные поверхности и электрические контакты следует выделять локально, а не полагаться на общую приметку вроде «все поверхности анодированы».
4. Когда 5-осевая механическая обработка обеспечивает лучшую ценность?
Многогранная обработка не требует автоматически одновременного движения по 5 осям. Поставщики обычно выбирают между повторяющимися трёхосевыми установками, 3+2 позиционной обработкой и одновременной 5-осевой обработкой. Правильный метод — тот, который надёжно соответствует требованиям по допуску, поверхности и подаче.
| Фактор принятия | решения3-ось более подходит | 3+2 более подходит | Одновременная 5-осевая более подходящая |
|---|---|---|---|
| Инструкции обработки | Функции концентрированы в одном или нескольких ортогональных направлениях | Несколько граней, плоскостей или отверстий имеют фиксированные углы | Ориентация инструмента должна постоянно меняться во время резки |
| датумы и настройки | Ограниченное переположение не влияет на критические допуски | Основная настройка может охватывать несколько фиксированных ориентаций | Непрерывные или сложные многогранные признаки должны иметь одну базовую стратегию |
| Требование к поверхности | Сегментированная обработка или мелкие свидетельские линии допустимы | Обработанные грани в основном независимы | Непрерывная поверхность не может показывать явные линии смешения или шаги |
| Типичные детали | Простые пластины, кронштейны, крышки и обычные корпуса | Многогранные корпуса, наклонные отверстия, сложные кронштейны и крепления | Импеллеры, сложные пути потока, пространственные поверхности и глубокие области, требующие постоянного избегания |
| логика стоимости | Приспособления просты или многоразово используются по всей партии | Меньшее количество угловых приспособлений и выравниваний снижает итог стоимость | Качество и эффективность компенсируют программирование, моделирование и стоимость машины |
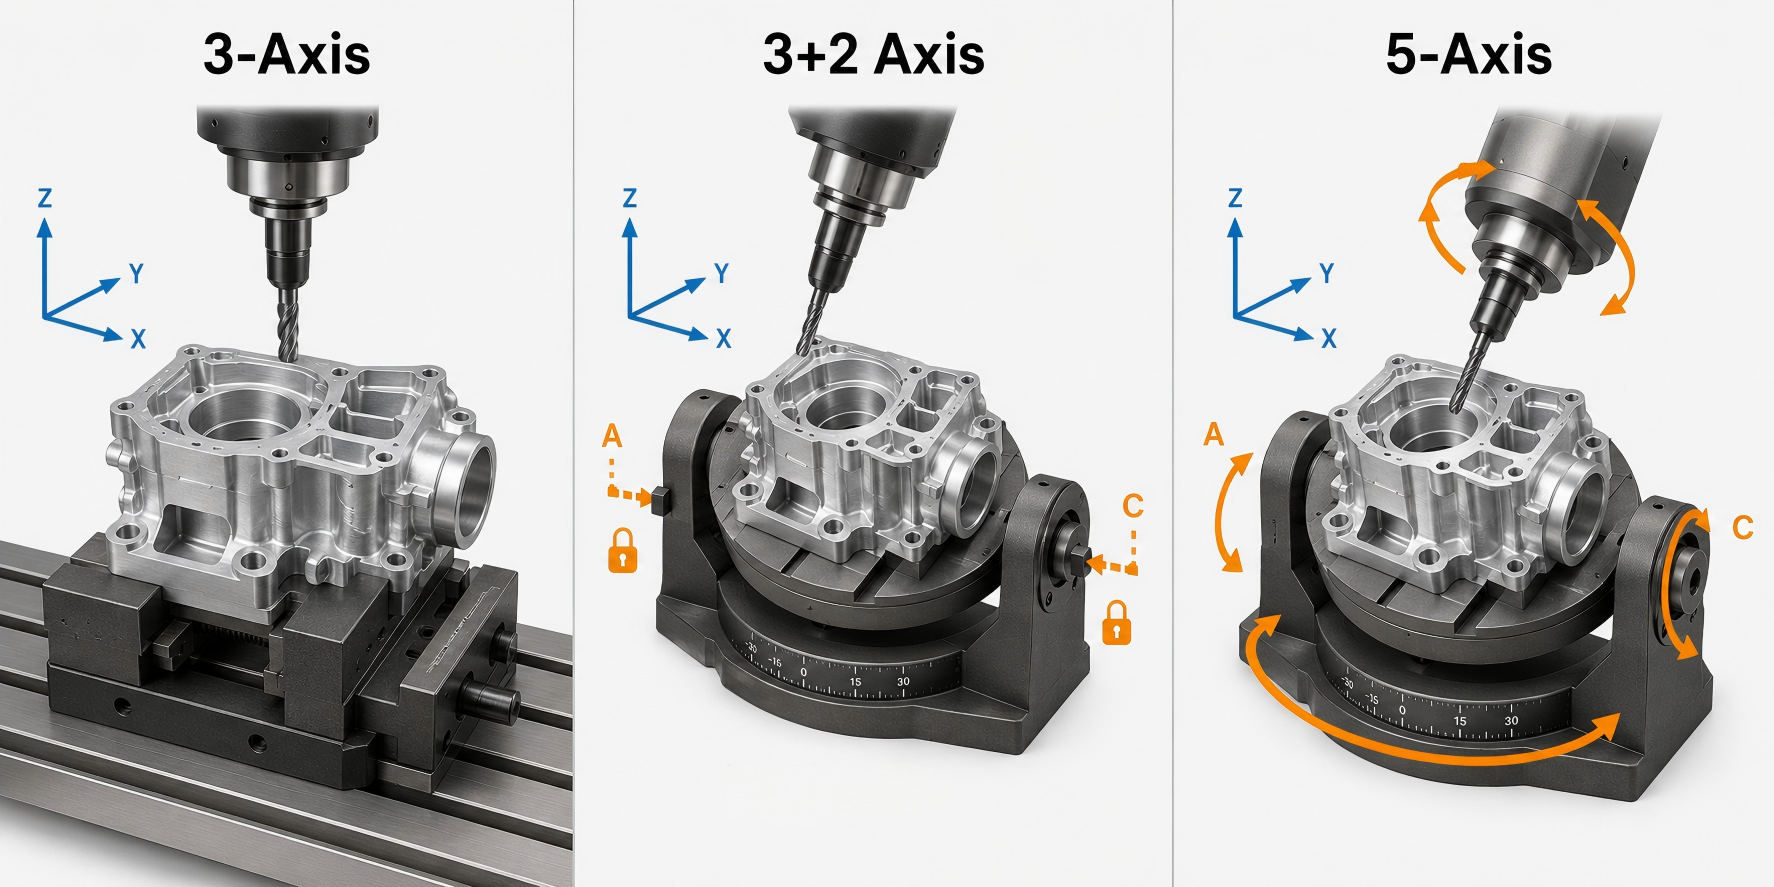
При обработке 3+2 вращающиеся оси ориентируют заготовку и остаются неподвижными во время трёхосевой резки. Он хорошо подходит для плоскостей, наклонных граней и отверстий с фиксированной ориентацией. При одновременной 5-осевой обработке линейные и вращающиеся оси движутся вместе во время резки. Это в основном используется для смешанных поверхностей, пространственных профилей и областей, где инструмент должен постоянно менять ориентацию для поддержания доступа или предотвращения помех
.Закупочным командам следует сравнивать итог стоимость соответствующей детали, а не только по ставке машины. Релевантные элементы включают программирование и моделирование, склад, крепление, установку и выравнивание, резку, инструменты, инспекцию первого предмета, отделку, а также риск переработки или утилизации. Более высокая скорость машины может компенсироваться, когда 5-осевая обработка завершает большинство критических элементов в одной основной установке и избегает нескольких креплений или промежуточных проверок. Для простой геометрии, стабильного объёма и многоразовых приспособлений трёхосевой вариант может оставаться более экономичным.
При сравнении предложений уточните, какой маршрут предлагается; сколько ожидаемых установок; какие критически важные элементы выполняются вместе; требуются ли специальные приспособления; а также включены ли отчёты по состоянию сплава, отделке, инспекции первой статьи и качеству
.5. Рекомендуемый подход Brightstar по инженерии и источникам
1. выполнить DFM на основе признаков перед цитированием
Для индивидуальных алюминиевых работ DFM должен выявлять функциональные датумы, допуски перекрестного направления, недоступные области, чрезмерный риск досягаемости инструмента, тонкие стенки, малые внутренние радиусы, зоны удержания рабочих работ и интерфейсы отделки. Также следует проверить потенциальный пятосевой маршрут на предмет вращательного зазора, столкновения инструментов и крепления, запасного допуска и стратегию зондирования. Обязательные изменения следует отделять от необязательных оптимизаций затрат.
2. указывать функциональные результаты вместо ненужных меток процессов
Чертеж должен определять позицию отверстия, целостность поверхности, функцию герметизации, шероховатость и косметическую приемлемость, а не просто указывать "требуется 5 осей." Поставщик может выбрать трёхоси, 3+2 или одновременные 5-оси, при этом сохраняя ответственность за результат. Если стандарт заказчика, сертификация или проверенный маршрут явно требуют 5-осевой обработки, укажите это требование в RFQ.
3. Выровнять инспекцию с датумами чертежа
Суппорты и микрометры подходят для некоторых измерений, но многонаправленные шаблоны отверстий, профиль, истинное положение и отношения между гранями обычно требуют CMM, измерения зрения или выделенного калибра. Осмотр первой статьи должен отдавать приоритет признакам с высоким риском, а требования к шероховатости — определять область измерения и направление
.4. используйте прототипы и малообъёмный Продукт ion для проверки маршрута
Быстрая прототипизация позволяет проверять удержание работ, искажения, заусенцы, отделку, доступ инспекции и сборку — не только внешнюю форму. После прототипа зафиксируйте состояние материала, способ установки, ревизию программы, критически важные инструменты и результаты инспекции, чтобы начать малообъёмное производство с повторяемого процесса.
6. Кейс-стади: 5-осевая обработка роботизированного компонента 7075-T6
Этот специализированный роботизированный компонент был обработан из алюминия 7075-T6. Он отличается изогнутыми профилями, несколькими лёгкими карманами, отверстиями для крепления, накладками и поверхностями, расположенными в разных направлениях. Некоторые критические размеры требуют допуска до ±0,005 мм. Поскольку для снижения веса необходимо было удалить значительный материал, поддержание жёсткости и стабильности размеров было важным фактором на протяжении всей обработки.
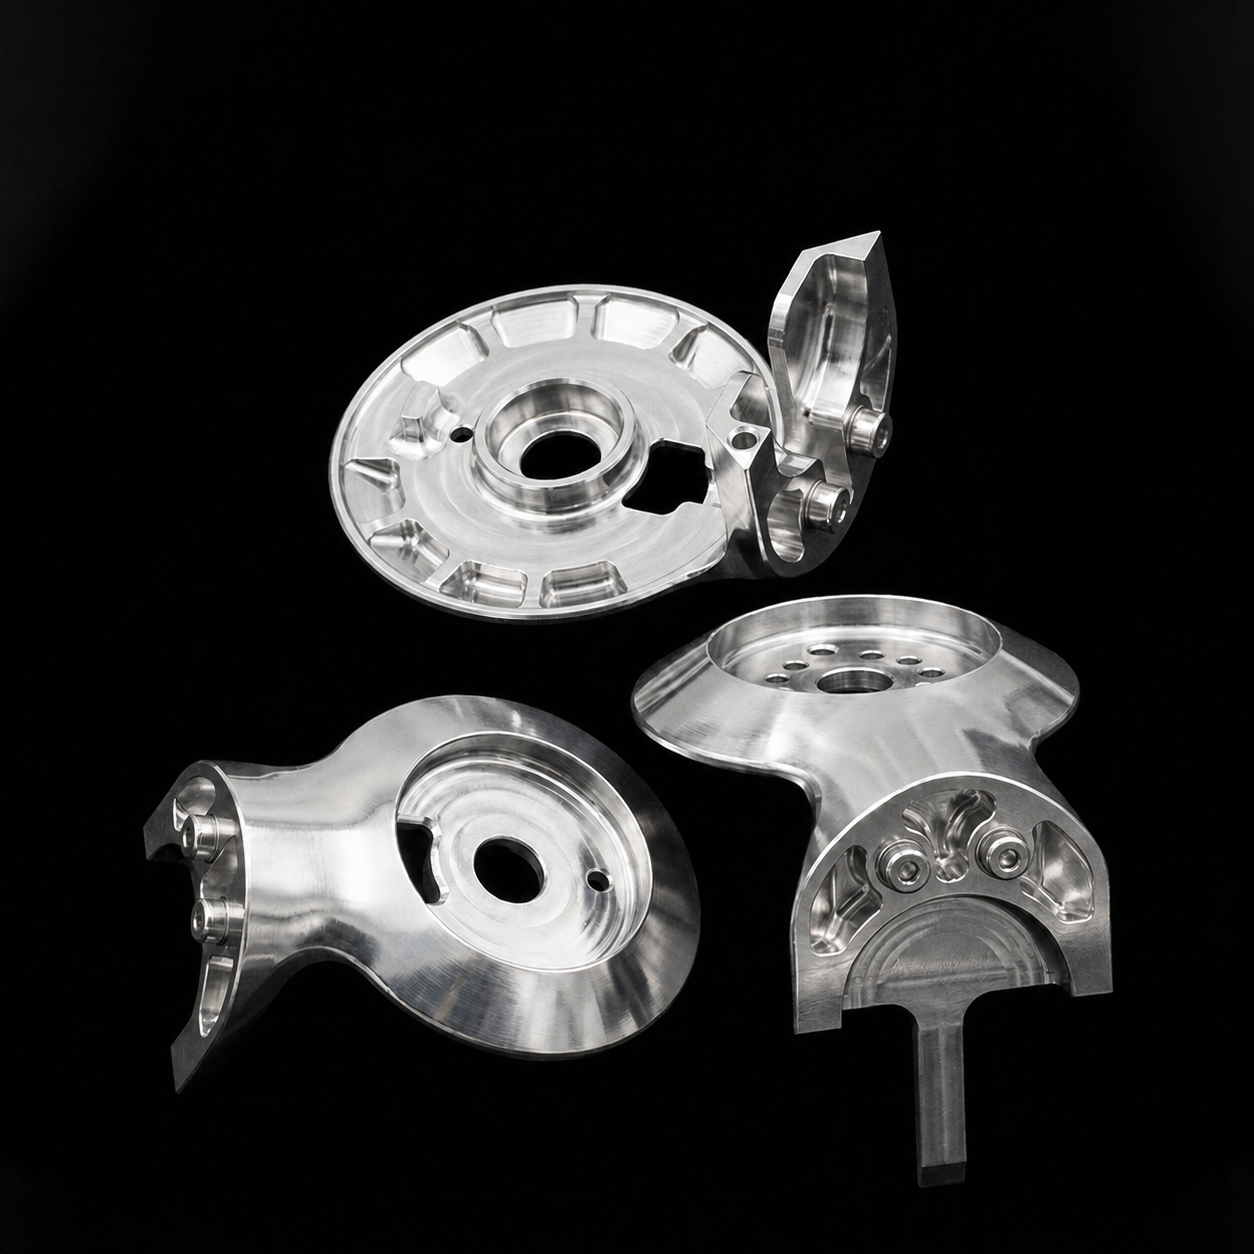
Обычный трёхосный процесс требовал бы нескольких настроек и многократного выравнивания. Это могло привести к ошибкам переноса данных между отверстиями, выступами и монтажными поверхностями, обработанными в разных направлениях. Некоторые глубокие карманы и изогнутые участки также требовали бы расширенных инструментов, что увеличивало бы риск вибраций, прогиба инструмента и неравномерных следов резака.
Поэтому мы использовали 5-осевую обработку с ЧПУ для подхода к боковым элементам, полостям и сложным профилям с более подходящих углов. Связанные критические элементы выполнялись в той же первичной установке, где это было возможно, что снижало перестановку и улучшало согласованность между направлениями обработки.
Удаление материалов было разделено на этапы. Основной профиль и лёгкие карманы сначала были обработаны грубой машиной, при этом на критических отверстиях и монтажных поверхностях сохранялось достаточное количество приклада. После удаления основного материала эти элементы были обработаны отделкой для снижения риска деформации конструкции 7075-T6.
Инспекция была сосредоточена на критических диаметрах отверстий, позиционных соотношениях между элементами на разных гранях, монтажных поверхностях, выступах и размерной стабильности после освобождения детали из светильника. Достижение ±0,005 мм при критических размерах требовало большего, чем 5-осевой станок: также требовались стабильная фиксация, контролируемое оснащение, подходящая рабочая среда и подходящий метод инспекции.
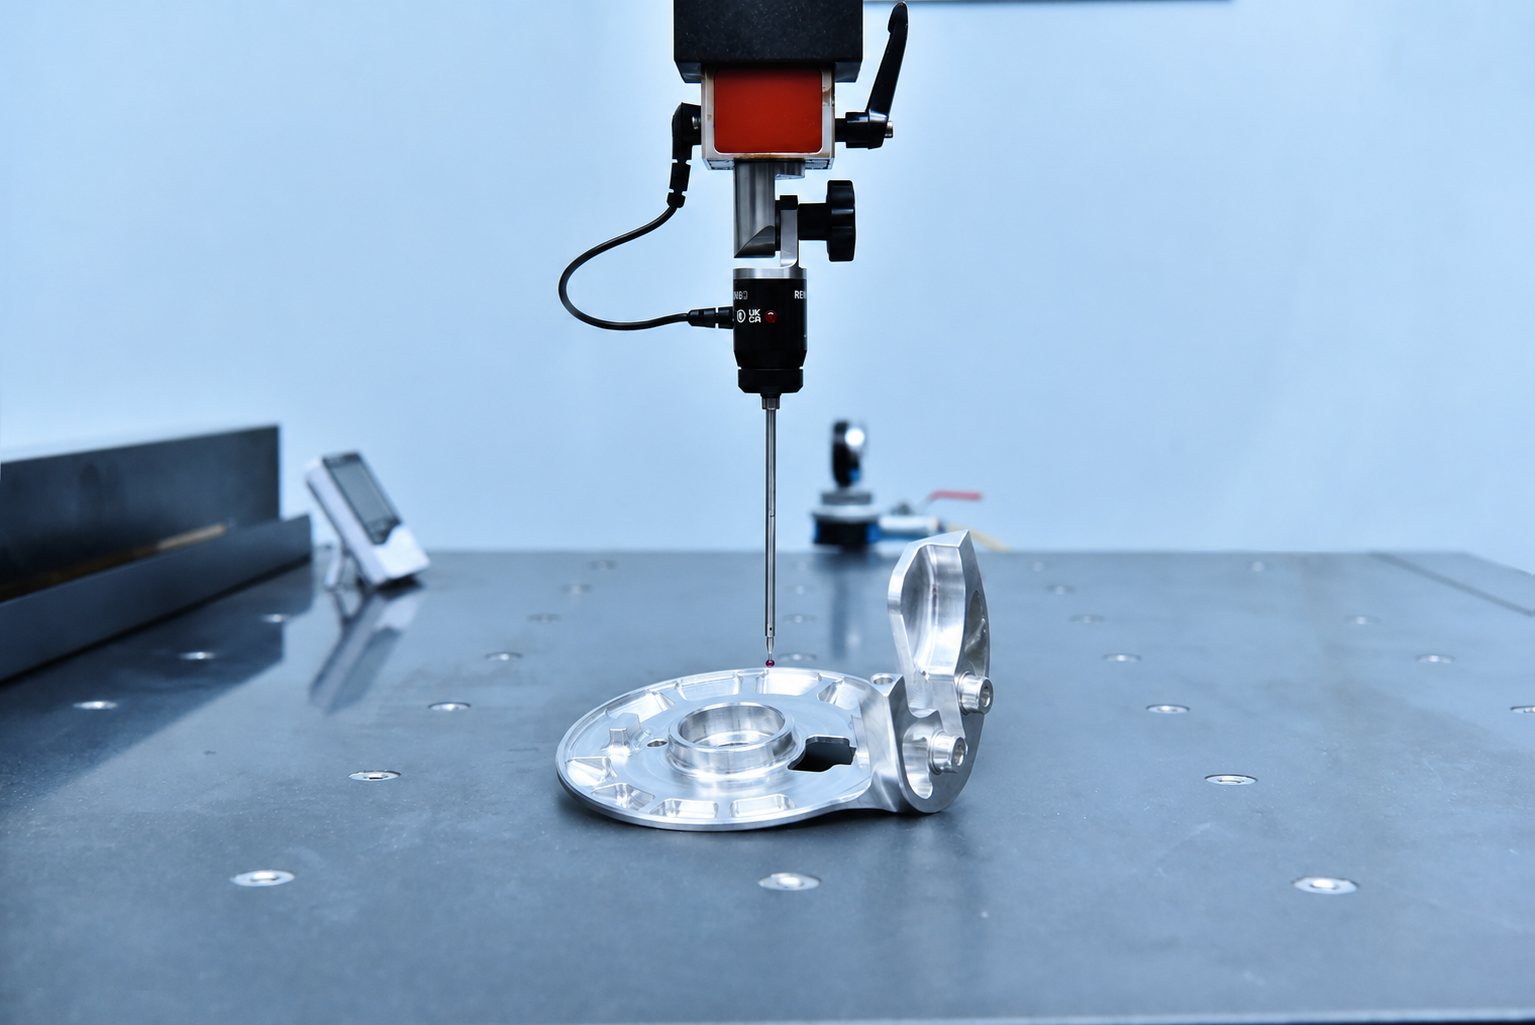
Этот проект демонстрирует, что ценность 5-осевой обработки не ограничивается только созданием сложных форм. Он также может снизить повторные настройки, улучшить доступ к инструментам и обеспечить более стабильный процесс для критически важных многонаправленных функций в легких роботизированных компонентах.
7. Инженерный и RFQ-контрольный список
□ Полностью ли определены формы сплава, темпера и сырого материала?
□ Являются ли 2D-рисунок и 3D-модель одной и той же версией, и какие элементы управления могут конфликтовать?
□ Отражает ли система данных сборку и функциональность, и какие функции критически важны?
□ Есть ли наклонные отверстия, подкопки, глубокие карманы, высокие стены, небольшие радиусы или недоступные участки?
□ Можно ли выполнить связанные критические функции в одной основной системе?
□ Создают ли тонкие стенки, открытые участки или удаление тяжёлого материала риск деформации?
□ Есть ли достаточный вращательный зазор для приклада и светильника?
□ Определены ли типы покрытия, цвет, косметические участки и зоны маскировки?
□ Принимаются ли размеры до или после завершения?
□ Включает ли запрос запросов количество данных, сроки поставки, отчёты по инспекции и упаковку?
□ Указывает ли предложение предположения о процессе, установке, осмотре и отделке?
8. Часто задаваемые вопросы
1. Требуется ли каждая многогранная алюминиевая деталь 5-осевой обработки?
No. Ограниченное количество ортогональных граней часто может быть экономично обработано с помощью трёхосевой перестановки. Наклонные грани и отверстия с фиксированной ориентацией часто подходят для 3+2. Одновременные 5-осевые значения становятся более ценными, когда критические допуски пересекаются в нескольких направлениях, поверхность должна быть непрерывной или при фиксированном направлении инструмента не может обеспечить практический доступ
.2. В чем разница между 3+2 и одновременной 5-осевой обработкой?
В 3+2 вращающиеся оси позиционируют заготовку и остаются неподвижными при трёхосевой резке. При одновременной 5-осевой обработке линейная и вращающаяся оси движутся вместе во время резки, чтобы поддерживать меняющуюся ориентацию инструмента.
3. Обеспечивает ли 5-осевая механическая обработка автоматически более строгие допуски?
No. Меньшее количество конфигураций может укоротить цепь датумов, но допуски также зависят от состояния станка, жесткости детали, остаточных нагрузок, стойкости, оснастки, температуры, программирования и инспекции. Пятосевые системы не решают автоматически проблемы искажения или измерения.
4. Подходят ли обе версии 6061 и 7075 для 5-осевой обработки?
Да. Оба имеют хорошую обрабатываемость. Выбор должен основываться на прочности, коррозионной среде, доступности, отделке и стоимости, а не по количеству осей.
5. Предотвращает ли 5-осевая обработка тонких искажений?
Не полностью. Это может уменьшить повторяющиеся зажимы, укорачить выступ инструмента и улучшить направление резки, но остаточные нагрузки, тепло, сила зажима, жёсткость стенки и последовательность снятия всё равно требуют контроля
.6. Должен ли RFQ указывать 5-осевую обработку?
Указывайте, когда это требует стандарт клиента или валидированный процесс. В противном случае определите функциональные размеры, датумы, поверхности, косметическую приемку и инспекцию, а также попросите поставщика обосновать предлагаемый маршрут
.7. Как покупатель может оценить, является ли 5-осевая цитата разумной?
Проверьте состояние материала, программирование, оборудование, количество установок, обработку, инспекцию и отделку. Сравните итог стоимости соответствующих деталей и технический риск, а не только по часовым затратам.
Заключение
Требуется ли специальная алюминиевая деталь с ЧПУ, требующая 5-осевой обработки, зависит от доступа инструмента, данных соотношений, количества установок, непрерывных поверхностей, жесткости деталей, размеров отделки и стоимости итог проекта. Хорошо подобранный пятиосевой процесс может снизить переориентацию и улучшить согласованность между многогранными критическими признаками. Однако для простых деталей, которые можно многократно перемещать, 5-осевая обработка не добавляет автоматической стоимости
.Brightstar Prototype CNC Co., Ltd. предоставляет услуги по обработке алюминиевых ЧПУ и индивидуальную обработку алюминия для сложных индивидуальных деталей и малосерийного производства. Если вы закупаете детали из алюминия ЧПУ с многонаправленными характеристиками, строгими допусками или сложным доступом к инструментам, отправьте нам свои 2D-чертежи, 3D-модели, технические характеристики материалов, количество и требования к инспекции для обзора и предложения DFM.
Ссылки
Haas Automation — Universal Machines:https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas Automation — 5-осевая обработка упрощённо:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, общие допуски — Часть 1:
https://www.iso.org/standard/7748.html
Отказ от ответственности
Все количественные данные (процентные и почасовые ставки), представленные в этой статье, предназначены исключительно для иллюстрации и образовательных целей, основанные на средних показателях отрасли. Фактические затраты могут варьироваться в зависимости от конкретной геометрии детали, колебаний цен на сырьё и региональных ставок рабочей силы. Для точного расчёта стоимости проекта Brightstar Prototype CNC Co., Ltd рекомендует связаться с нашей командой напрямую для получения актуальных предложений, соответствующих вашим конкретным требованиям.