
Допуски обработки ЧПУ: практическое руководство для инженеров и закупочных команд
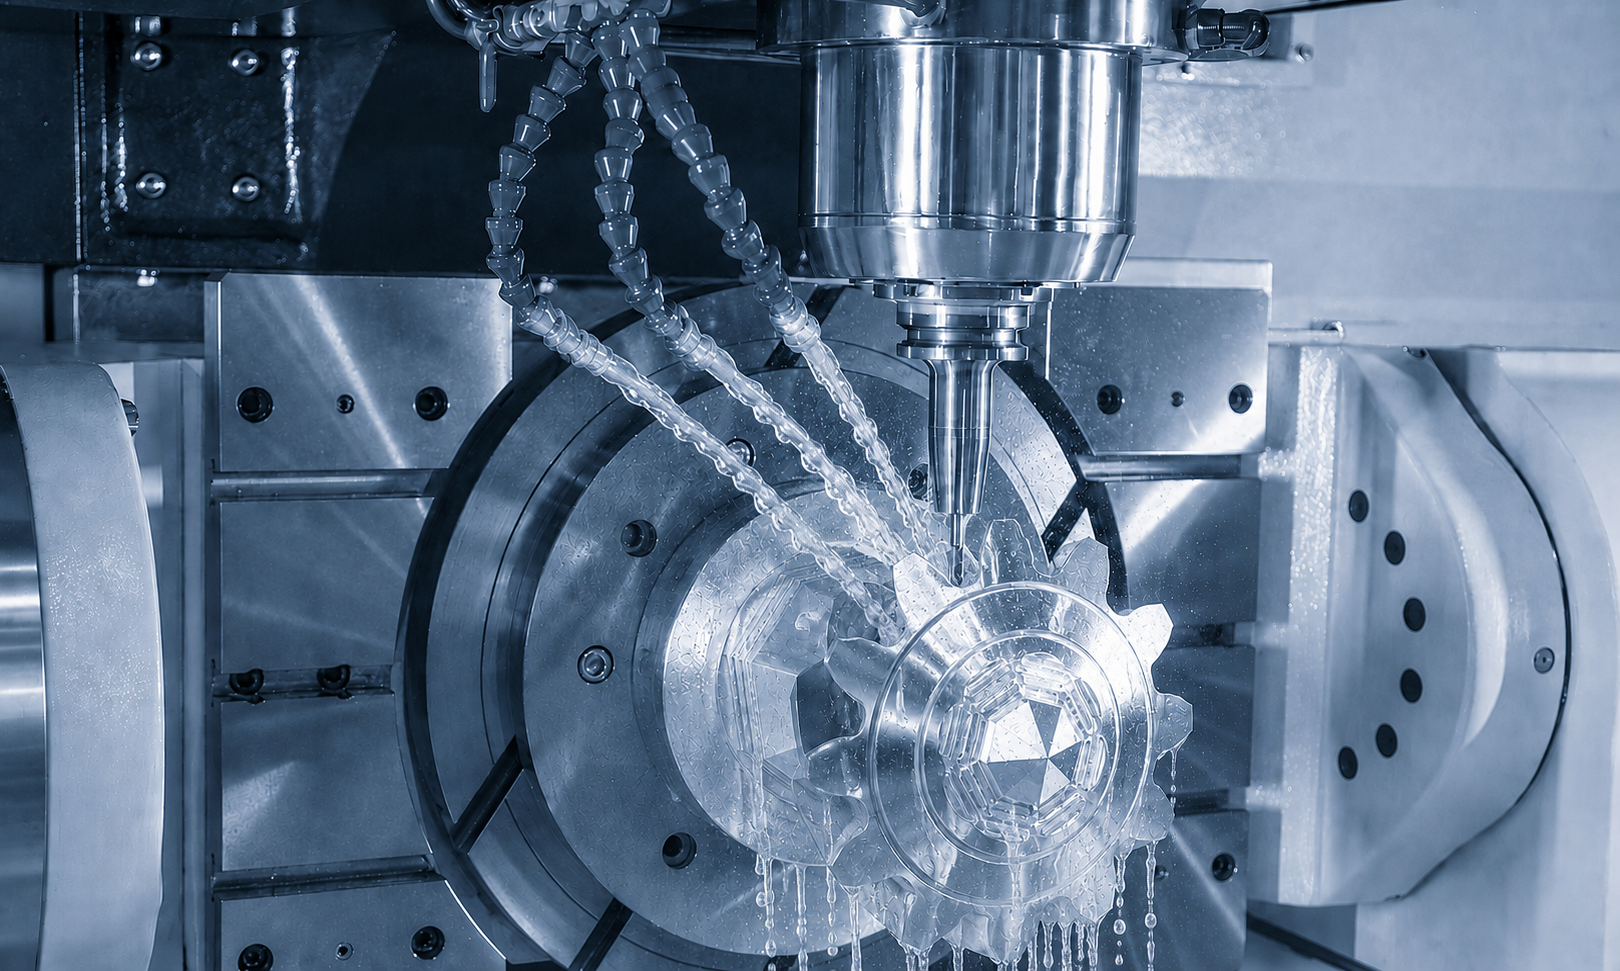
Если вы когда-либо получали деталь с ЧПУ, которая "выглядела правильно", но отказывалась собираться, вы уже понимаете, почему допуски важны. Допуск — это допустимое отклонение от заданного размера, и в точном производстве этот крошечный разрыв между «достаточно хорошим» и «идеальным» определяет, подходит ли деталь, работает или попадает в контейнер
.
Для закупочных команд и инженеров, ищущих индивидуальные услуги по обработке ЧПУ, понимание допусков не является обязательным. Это напрямую влияет на стоимость деталей, сроки поставки, урожайность сборки и, в конечном итоге, на надёжность вашего продукта в поле. Тем не менее, спецификация толерантности остаётся одним из самых неправильно понятых аспектов процесса закупок. Многие чертежи поставляются с чрезмерно жёсткими допусками, что приводит к ненужному увеличению стоимости, в то время как другие не имеют критических указаний на функциональные характеристики, что приводит к проблемам с посадкой в дальнейшем процесса.
Это руководство обобщает то, чему наша инженерная команда научилась за год производственного процесса — будь вы опытным инженером-механиком или менеджером по закупкам, проверяющим смету, вы можете принимать более разумные решения относительно допусков
.Что такое допуск к обработке CNC?
Допуск определяет максимально допустимое изменение физического размера. Если на чертеже указана ширина отверстия 10,00 мм с допуском ±0,05 мм, готовое отверстие может составлять от 9,95 мм до 10,05 мм и всё равно быть принятым.
Допуска существуют потому, что ни один производственный процесс не может произвести деталь с бесконечно точными размерами. Даже самый продвинутый центр обработки с 5 осями обладает внутренней вариативностью — от отклонения инструмента и теплового расширения до откачки материала и неопределённости измерений. Цель спецификации допуска — не полностью устранить вариации (что невозможно), а контролировать их в пределах, обеспечивающих правильную функционирование при сохранении экономической жизнеспособности производства.
Существует несколько категорий допусков, с которыми вы столкнётесь на типичном чертеже ЧПУ
:Линейные допуски — определяют длину, ширину, высоту, диаметр отверстий и другие прямые измерения.
Угловые допуски — контролируют допустимое отклонение углов, таких как фаска или сужающаяся поверхность.
Геометрические допуски (GD&T) — форма управления, ориентация, расположение и выбытие признаков. Примеры включают плоскость, параллелизм, перпендикулярность, концентричность и положение
.Поверхностное покрытие — хотя это не является размерным допуском как таковым, шероховатость поверхности (Ra) часто указывается наряду с допусками, что влияет как на внешний вид, так и на стоимость
.Понимание того, какие функции требуют строгого контроля, а какие могут опираться на стандартные допуски цеха, является основой экономичного и эффективного поиска точных деталей
.Два доминирующих Стандарт: ISO 2768 против ASME Y14.5
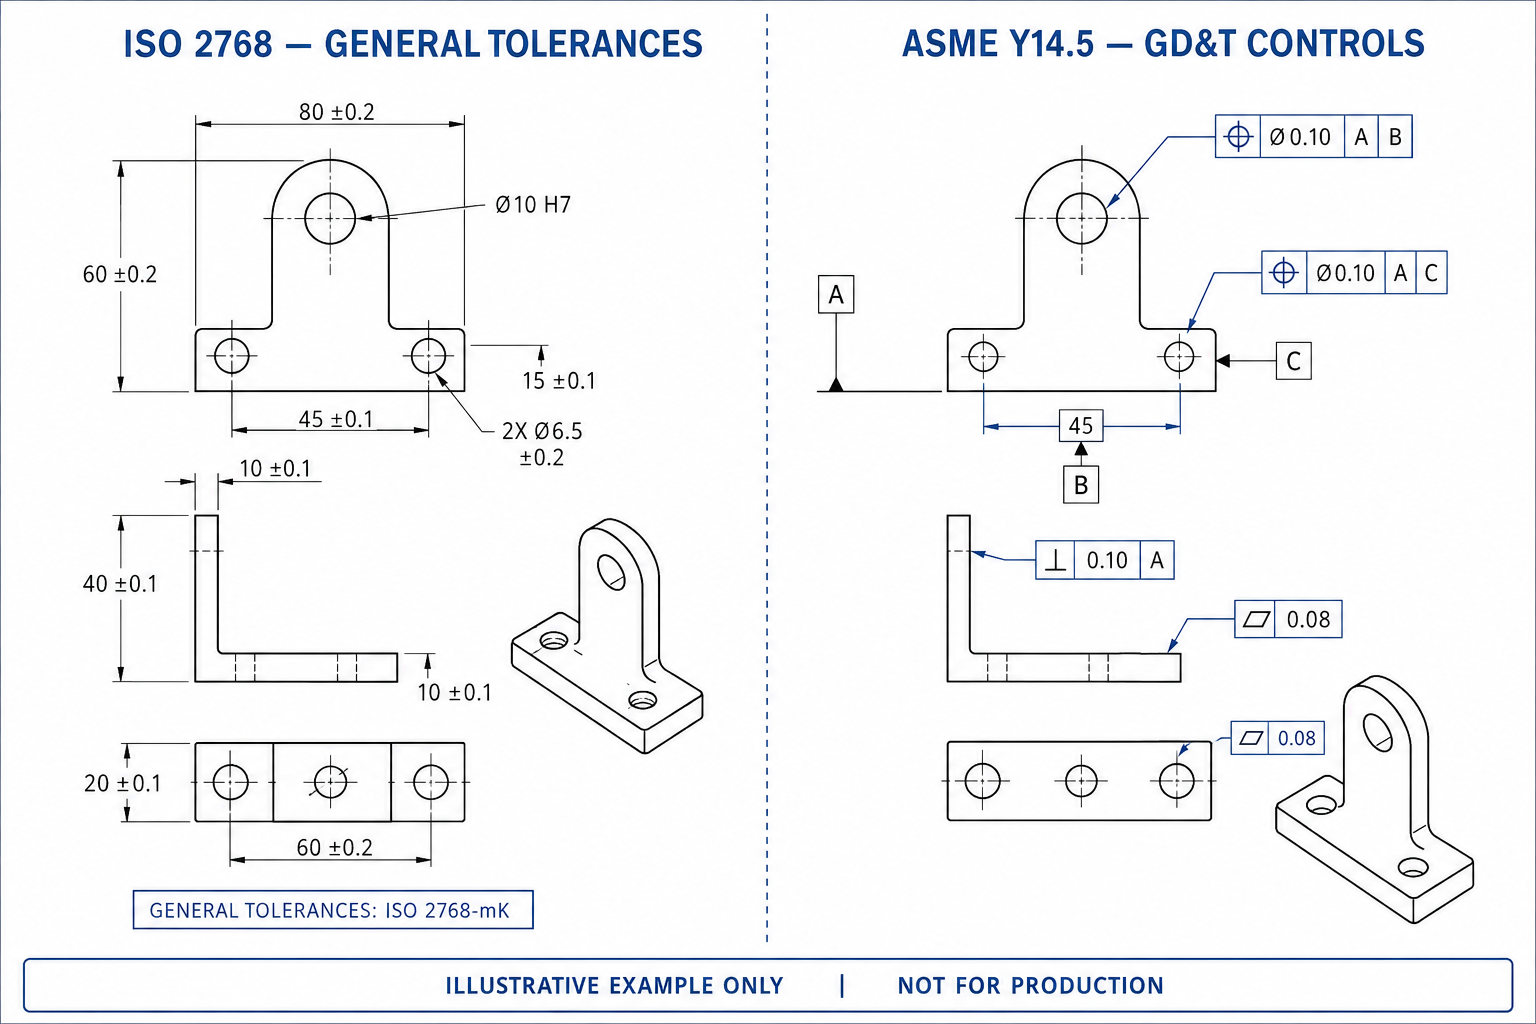
Что касается общих допусков на детали с ЧПУ, в мировом производстве доминируют два стандарта: ISO 2768 (используемый преимущественно в Европе, Азии и на Ближнем Востоке) и ASME Y14.5 (североамериканский стандарт геометрического размерного определения и толеранса).
ISO 2768: общие допуски для остальной части чертежа
ISO 2768 — это общий стандарт допуска. Он позволяет инженеру разместить одну заметку в заголовке чертежа — например, «ISO 2768-mK» — и эта заметка автоматически устанавливает допустимую вариацию по умолчанию для каждого размера на детали, которая не имеет явного допуска. Это значительно упрощает создание чертежей для некритических элементов.
Стандарт разделён на две части:
ISO 2768-1 охватывает общие допуски для линейных и угловых размеров с четырьмя классами точности: f (тонкая), m (средняя), c (грубая) и v (очень крупная).
ISO 2768-2 охватывает общие допуски для геометрических объектов — прямолинейность, плоскость, перпендикулярность, симметрию и бег — с тремя классами: H, K и L.
Вызов вроде "ISO 2768-mK" означает линейные допуски среднего класса (m) в сочетании с геометрическими допусками класса K. Это одно из самых часто используемых сочетаний в коммерческой и промышленной обработке с ЧПУ. По состоянию на 2026 год версия ISO 2768 1989 года остаётся действующим стандартом, хотя проект редакции (ISO/DIS 2768) достиг стадии DIS в 2025 году с предложенными изменениями, включая ограничение сферы действия только линейными и угловыми размерами. На данный момент существующие таблицы продолжают контролировать большую часть производства.
ASME Y14.5: Полный GD&T для критических сборок
ASME Y14.5 является доминирующим стандартом в Северной Америке и всё чаще востребованным в американских OEM-цепочках поставок. В отличие от подхода ISO 2768 «одна нота покрывает всё», ASME Y14.5 предлагает комплексный символический язык — Геометрическое измерение и терапия (GD&T) — который позволяет инженерам чётко задавать форму, ориентацию, расположение и запуск отдельных признаков с помощью Feature Control Frames.
GD&T мощнее, но и сложнее. Для правильного применения требуется обученные инженеры и обученные токари и инспекторы для интерпретации. Преимущество в том, что для сложных узлов с функциональными интерфейсами — например, аэрокосмические конструктивные компоненты, интерфейсы медицинских имплантов или автомобильные трансмиссии — GD&T устраняет неоднозначность, которую не могут использовать общие допуска
.какой Стандарт стоит использовать?
| Aspect | ISO 2768 | ASME Y14.5 (GD&T) |
|---|---|---|
| Communication | Подразумевается общей заметкой в титрах | явно определено в Feature Control Frames |
| Лучше всего для | Некритичные детали, простые скобки, листовой металл | Сложные сборки, функциональные интерфейсы, точные детали |
| Геометрическое управление | Ограничено 5 характеристиками | Полный набор: позиция, профиль, параллелизм, цилиндричность и многое другое |
| Усилие рисования | Low — быстро создавать | Выше — требуется обученные инженеры GD& | T
| Типичные области | Европа, Азия, Ближний Восток | цепочки поставок OEM-производителей в Северной Америке и США |
В Brightstar наша инженерная команда свободно владеет обоими стандартами. Мы регулярно производим детали по ISO 2768-mK для европейских заказчиков и с полным стандартом ASME Y14.5 GD&T для американских аэрокосмических и медицинских клиентов. Если ваш чертёж использует один стандарт, а конечный клиент ожидает другого, мы можем проконсультировать по конверсии — хотя всегда рекомендуем уточнить это с вашей командой дизайнеров перед внесением изменений.
типичные диапазоны допусков по процессу обработки с ЧПУ
Не все станки с ЧПУ одинаковы, и достижимая допуск сильно зависит от используемого процесса. Вот чего реально можно ожидать:
3-осевой фрезерный CNC
Стандарт трёхосевые вертикальные центры обработки являются основой обработки с ЧПУ. В зависимости от размера детали, материала, геометрии и конструкции обычно можно получить:
Общие линейные допуски: ±0,10 мм до ±0,05 мм (±0,004" до ±0,002")
Более строгие линейные допуски: ±0,025 мм до ±0,01 мм (±0,001" до ±0,0004"), что можно достичь при тщательном закреплении и отделке
Допуски положения отверстия: ±0,05 мм до ±0,025 мм, в зависимости от рисунка отверстия, структуры датума и метода осмотра
3-осевые машины идеально подходят для призматических деталей, где все функции доступны сверху или с ограниченного числа настройок. Каждая дополнительная настройка вносит потенциальную ошибку укладки, поэтому детали, требующие нескольких операций перефиксирования, обычно накапливаются с более широким допуском.
5-axis CNC
Machining5 осей вращают деталь или инструмент по двум дополнительным оси, позволяя обрабатывать сложные геометрии в одной установке. Это преимущество в одиночной установке критически важно для контроля допусков:
Общие линейные допуски: ±0,025 мм до ±0,01 мм (±0,001" до ±0,0004")
Высокоточная возможность: до ±0,005 мм (±0,0002") в контролируемых условиях, в зависимости от геометрии детали, материала, размера элемента и требований к осмотру
Допуски расположения между признаками: ±0,02 мм до ±0,01 мм для элементов, обработанных в той же конфигурации
Поверхностное покрытие: обычно Ra 0,8-1,6 мкм без вторичной полировки
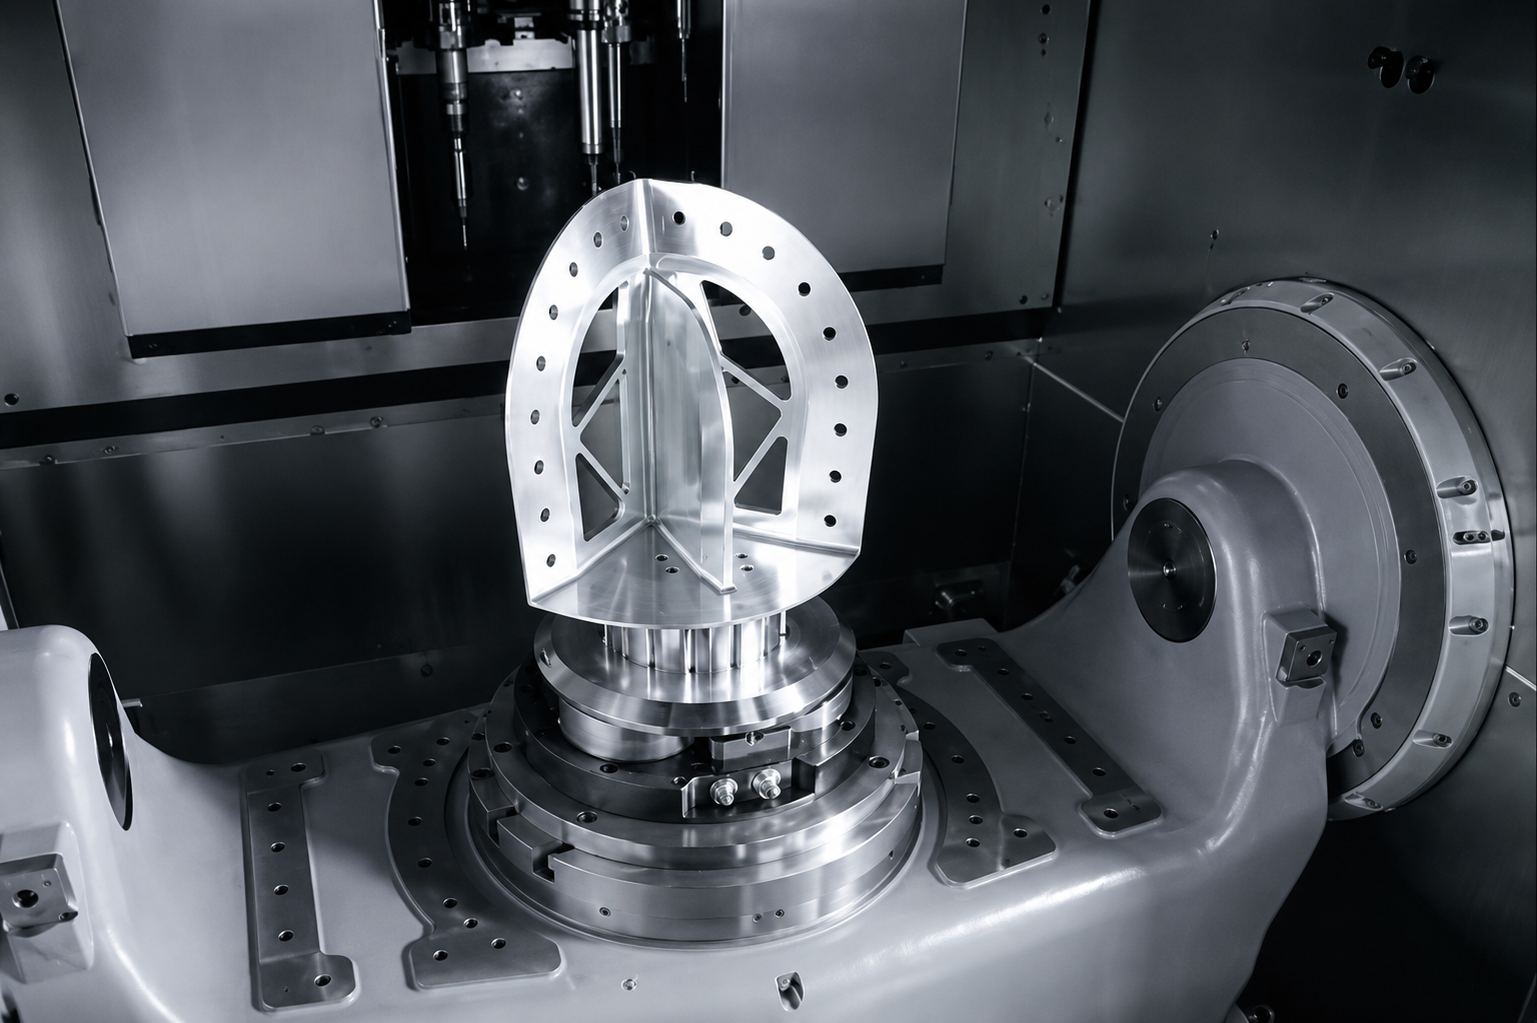
Поскольку 5-осевые машины уменьшают или устраняют несколько установок, они часто обеспечивают более строгие общие допуски на сложных деталях, чем трёхосевые машины, хотя точность по осям может быть схожей. Именно поэтому компоненты аэрокосмических турбин, корпуса медицинских имплантов и сложные автомобильные разъёмы всё чаще производятся на оборудовании с 5 осями. В Brightstar наш парк из более чем 70 центров обработки включает как трёх- и 5-осевые машины. Для деталей со сложными угловыми особенностями или жёсткими позиционными требованиями мы часто рекомендуем 5-осевой подход не потому, что он дороже в час, а потому, что он снижает ошибки при установке и повышает выход при первом проходе — что может снизить итог стоимости детали.
CNC Turning (токарный станок)
ЧПУ-токарное производство производит вращающиеся детали — валы, втулки, соединители, корпуса клапанов. Поворот обычно обеспечивает отличный контроль размеров:
Допуски диаметра: ±0,02 мм до ±0,005 мм (±0,0008" до ±0,0002"), в зависимости от материала, диаметра, длины и геометрии детали
Допуски длины: ±0,05 мм до ±0,02 мм
Итог индикаторный бег (TIR): 0,01–0,005 мм между диаметрами, выполненными в той же конфигурации
Обработанные детали получают выгоду от вращательной симметрии процесса, что естественным образом создаёт высококонцентрические особенности. Когда деталь сочетает токарные и фрезерные элементы (выполненные на токарном станке или токарном станке с живым инструментом), допуски на границе между процессами заслуживают особого внимания
.шлифовка и вторичные операции
Когда допуски падают ниже ±0,005 мм (±0,0002"), традиционная фрезерная или точковая обработка с ЧПУ обычно не может стабильно их удержать. В этот момент необходимы вторичные шлифовальные операции — поверхностная шлифовка, цилиндрическая или шаблонная шлифовка. Фарм может достичь:
Размерные допуски: ±0,0025 мм до ±0,001 мм (±0,0001" до ±0,00004"), в зависимости от материала, размера элемента и метода осмотра
Поверхностное покрытие: до Ra 0,1 мкм при контролируемых условиях отделки
Плоскость: до 0,001 мм на поверхности 100
ммШлифовка увеличивает стоимость и время производства, поэтому его следует использовать для функций, которые действительно этого требуют — например, для подшипников, герметичных поверхностей или интерфейсов точной калибровки.
как выбор материала влияет на достижимые допуски
Выбранный вами материал существенно влияет на допустимые допуски, которые может удерживать деталь из ЧПУ. Вот что переживает наш производственный цех день за днём:
Alutum (6061, 7075, 5052)
Алюминий — самый распространённый материал в ЧПУ-обработке и не зря. Он быстро обрабатывает, обеспечивает отличную отделку поверхности и хорошо держит допуски:
Общие допуски: ±0,05 мм до ±0,025 мм
Более строгие допуски: ±0,01 мм до ±0,005 мм для подходящих элементов при контролируемых условиях обработки и инспекции
Термическое соображение: Алюминий значительно расширяется при нагреве — примерно 23 мкм/м/°C. Во время интенсивной обработки деталь может заметно увеличиваться, а затем уменьшаться при охлаждении. Опытные токари учитывают это, выполняя отделочные проходы при стабильных температурах.
Алюминиевые детали идеально подходят для быстрого прототипирования, аэрокосмических конструктивных компонентов и корпусов для потребительской электроники. Это один из материалов с наибольшим объёмом суточной обработки.
Нержавеющая сталь (304, 316, 17-4 PH)
Нержавеющая сталь жёстче к инструментам и выделяет больше режешего тепла, но при этом устойчива по размерам и имеет отличные допуски:
>Стандарт допуск: ±0,05 мм до ±0,025 мм
Плотная возможность: ±0,01 мм до ±0,005 мм с жёстким креплением и соответствующими подачами/скоростями
Упрочнение работ: аустенитовые нержавеющие стали (304, 316) быстро упрочняют при работе, что может привести к смещению инструмента и смещению допуска, если параметры обработки не оптимизированы.
Нержавеющая сталь является основным материалом для медицинских изделий, оборудования для пищевой промышленности, морских компонентов и любых применений, требующих устойчивости к коррозии. Нержавейка с температурой 17-4 pH, в частности, популярна для аэрокосмических и медицинских деталей, так как может подвергаться термической обработке до высокой прочности после обработки
.Titanium (Ti-6Al-4V)
Titanium обеспечивает исключительное соотношение прочности к весу и биосовместимость, но является одним из самых сложных материалов для обработки:
>Стандарт допуск: ±0,1 мм до ±0,05 мм
Плотная мощность: ±0,025–±0,01 мм, но требует очень жёсткой установки, остёрого твердого оснастка и охлаждающей жидкости высокого давления
Теплопроводность: низкая теплопроводимость титана означает, что резая теплоизоляция остаётся внутри инструмента, а не рассеивается через чип, ускоряет износ инструмента и усложняет контроль стабильных допусков
.Титан необходим для аэрокосмических конструктивных компонентов, медицинских имплантатов и высокопроизводительных автомобильных деталей. Премиальная стоимость материалов и более медленные скорости обработки означают, что титановые детали значительно дороже алюминия — но для применений, где важны прочность и вес, нет замены
.Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
Пластики работают иначе, чем металлы, и представляют уникальные проблемы с допуском:
>Стандарт допуск: ±0,1 мм до ±0,05 мм
Плотность: ±0,05 мм до ±0,025 мм, в зависимости от материала
Термическое расширение: пластики расширяются в 5-10 раз сильнее, чем металлы при перепадах температуры. Деталь PEEK, обработанная при 25°C, может смещаться на 0,05 мм и более при использовании при 80°C.
Поглощение влаги: нейлон поглощает влагу из воздуха, вызывая размерный рост со временем.
PEEK становится всё более популярным для медицинских и аэрокосмических приложений благодаря высокой температуростойкости и биосовместимости. При проектировании пластиковых деталей всегда учитывайте условия конечного использования и указывайте допуски, учитывающие термическое и гигроскопическое движение.
Взаимоотношение затрат и толерантности: почему плотнее не всегда лучше
Вот самый важный экономический принцип в ЧПУ-обработке: связь между допуском и стоимостью не линейна — она экспоненциальна
.многие инженеры и покупатели считают, что сокращение допуска вдвое увеличит стоимость. На самом деле, ужесточение допуска выше определённого порога запускает каскад дополнительных требований, которые значительно превышают стоимость точности.
Отраслевые данные стабильно показывают следующую закономерность:
| Tolerance | <-й стиль="рамка: 1px solid #333; заполнение: 6px 10px; выравнивание текста: слева; шрифт-вес: жирный;">Относительный множитель стоимостиRequired Process & QC | |
|---|---|---|
| ±0,1 mm (стандартный) | 1.0× (базовая линия) | Стандарт Обработка с ЧПУ, стандартная инспекция |
| ±0,05 mm | 1.2-1.5× | Медленные скорости подачи, дополнительный финишный проход |
| ±0,025 мм (±0,001") | 2.5-3.5× | Точная отделка, проверка CMM |
| ±0,012 мм (±0,0005") | 4-5× | Мастерская с контролируемым климатом, динамическая балансировка инструментов, 100% инспекция |
| ±0,005 мм или более плотно | 5-15× | требуется шлифовка, выделенная метрология, высокий риск металлолома |
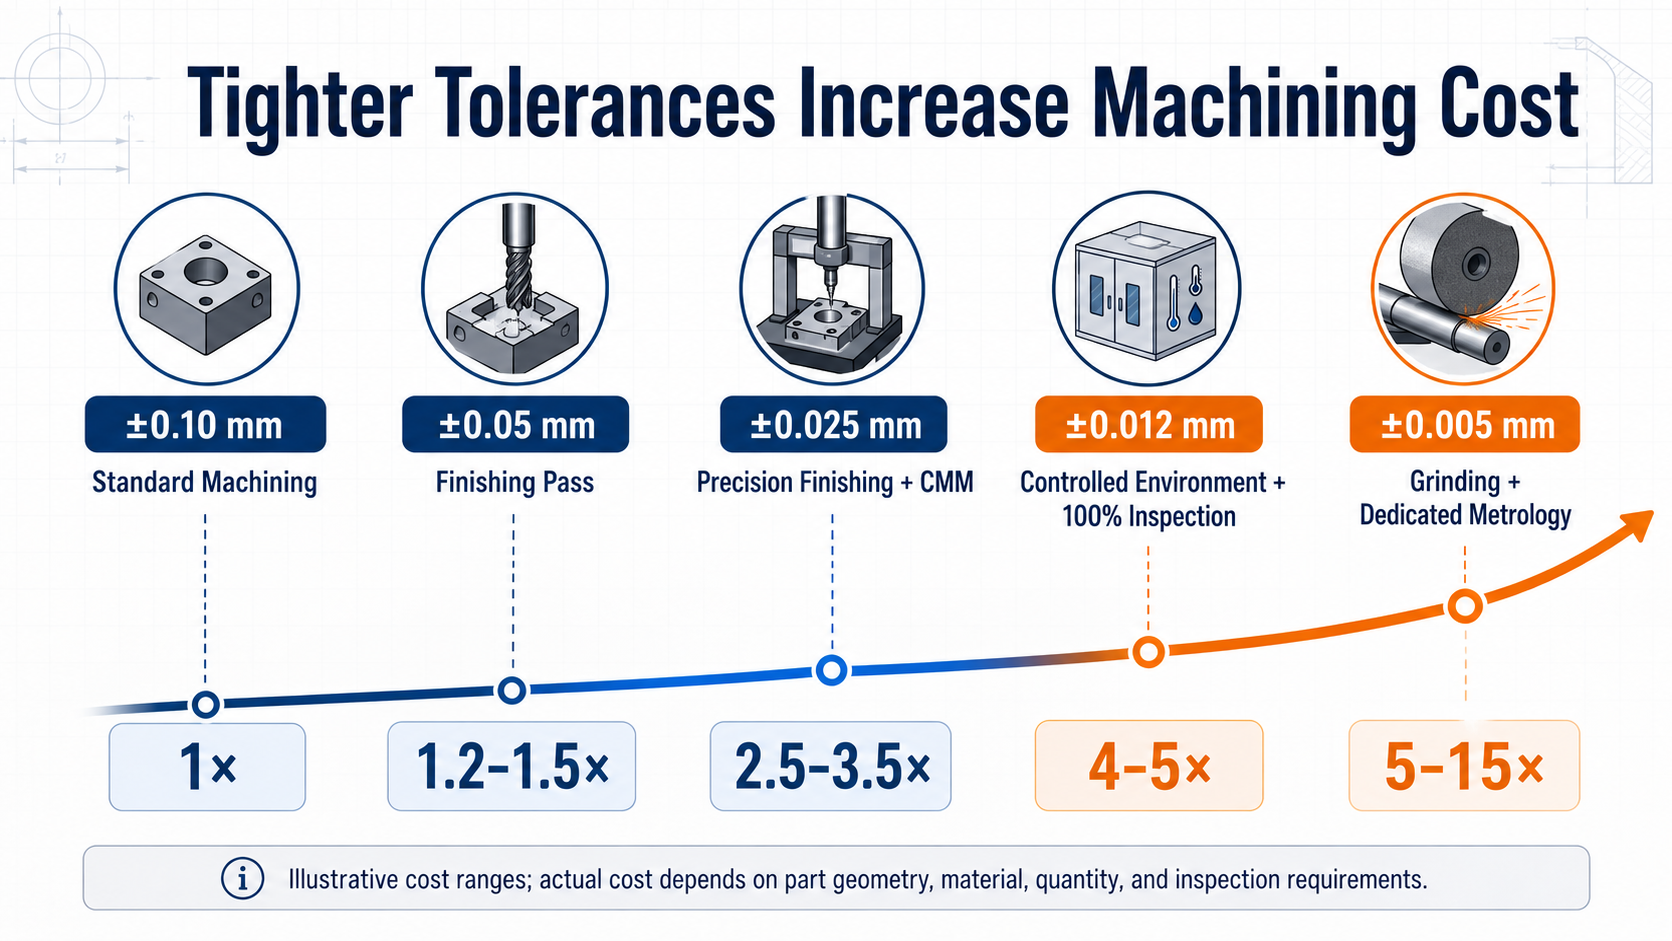
Почему стоимость так резко растёт из-за ужесточения допуска? На это влияют несколько факторов:
Более медленные параметры обработки — Строгие допуски требуют более низких скоростей подачи и меньшей глубины резки для минимизации отклонения инструмента. Деталь, которая занимает 10 минут при стандартных допусках, может занять 30-45 минут при узких допусках.
Многократные финишные проходы — Для достижения ±0,01 мм обычно требуется черновой проход, полуфинишный и финальный финишный проход, каждый из которых требует смены инструмента и времени настройки
.Специализированное оборудование — Работа с плотными допусками часто требует высокоточных коллетов, сбалансированных держателей инструментов и премиальных карбидных вставок, которые стоят дороже и изнашиваются быстрее
.Инспекция в процессе — Токарь должен остановиться и измерить детали в середине цикла, корректируя смещения по мере необходимости. Это добавляет значительное время без резки
.Обязательная CMM-инспекция — детали с точными допусками нельзя надёжно проверять с помощью ручных суппортов. Для них требуется проверка с помощью координатной измерительной машины (CMM), что увеличивает время и стоимость инспекции.
Выше норма металлолома — Даже с лучшим оборудованием и операторами более строгие допуски означают, что больше деталей выходит за пределы допустимого диапазона. Стоимость металлолома записана в смету.
Климат-контроль — при допусках ниже ±0,01 мм вариации температуры окружающей среды на заводе становятся значительным фактором. Условия обработки с контролируемой температурой добавляют накладные расходы.
Практический вывод: устанавливайте строгие допуска только для тех функций, которые их действительно требуют. Для всех остальных измерений полагайтесь на общий стандарт допуска, указанный в заголовке. Эта практика может снизить стоимость деталей на 20-40% для многих компонентов без какого-либо влияния на производительность.
как правильно указывать допуски на ваших чертежах
Чертёж с высокой толерантностью — один из самых ценных документов в процессе поиска. Он точно сообщает вашему партнёру по обработке ЧПУ, что важно — а что нет. Вот пошаговый подход:
шаг 1: Определить функциональные Функции
Пройдитесь по своей части и спросите: "Какие элементы должны подогнаться, сцепиться, запечатать или переместиться относительно другой части?" Это ваши функциональные черты, и они заслуживают чётких, строгих допусков. Примеры включают:
Диаметры подшипников и диаметры вала (необходимо обеспечить определённый зазор или интерференцию)
Герметизация поверхностей (должна быть достаточно ровной и гладкой, чтобы предотвратить протечки)
Шаблоны монтажных отверстий (должны совпадать с сопутствующими компонентами)
Резьбовые интерфейсы (должны собираться со стандартными крепежами)
Поверхности датума (используются как ориентир для всех остальных измерений)
Step 2: Применять общие допуска ко всему остальному
Для всех некритических размеров — общей длины, не совпадающих рёбер, косметических особенностей, эталонных размеров — применяйте общий допуск через вашу заметку в титрах (ISO 2768-mK или эквивалент). Это показывает ваш базовый уровень качества, не перегружая чертеж
.Step 3: Использовать GD&T для позиционных и геометрических требований
Для признаков, где положение, ориентация или форма важнее, чем отдельное измерение, используйте GD&T (ASME Y14.5) или аналогичные геометрические допуски. Например, схема отверстия для болта лучше контролируется с помощью допуска положения относительно датумов, чем с отдельными координатными допусками ±X/Y, поскольку GD&T позволяет схеме смещаться в целом в пределах зоны цилиндрических допусков — что обычно требует сборка.
Step 4: Указать поверхностную отделку там, где это важно
Поверхностное покрытие (Ra) влияет на трение, износ, герметизацию и внешний вид. Закажите значения Ra на функциональных поверхностях:
Ra 3,2 мкм: Стандарт обработанное покрытие, подходящее для большинства некритических поверхностей
Ra 1.6 мкм: Хорошее универсальное покрытие, распространённое для видимых и смежных поверхностей
Ra 0,8 мкм: Тонкое покрытие для герметизации поверхностей и интерфейсов подшипников
Ra 0.4 μm или лучше: Точная отделка, требующая шлифовки или полировки
шаг 5: Четко определить датумы
датумы — это опорные поверхности, с которых проводятся все остальные измерения. Чертёж с неясными или несогласованными датумами даст детали, которые по отдельности измеряются «по допуску», но не собираются. Убедитесь, что ваши первичные, вторичные и третичные данные чётко отмечены и соответствуют тому, как деталь будет фактически закреплена и измерена.
шаг 6: Добавить общий Заметка
Типичная заметка в заголовке может звучать так:
"Общие допуски по ISO 2768-mK, если не указано иное. Все размеры в мм. Сломайте все острые края под углом 0,2 × 45°. Поверхностная отделка Ra 1,6 мкм, если не указано.»
Этот единственный блок текста передаёт огромное количество информации вашему партнёру по обработке и предотвращает дорогостоящие переписки на этапах цитирования и производства.
Распространённые ошибки с терпимостью, которые тратят деньги
впустуюОшибка 1: Применять Строгие допуски на все измерения
Это, безусловно, самая распространённая и дорогостоящая ошибка. Мы регулярно видим чертежи, где каждое измерение — включая нефункциональные края и косметические элементы — указывается на ±0,01 мм или более плотно. Во многих случаях инженер применял «стандартный строгий допуск» из осторожности или привычки, не анализируя, какие функции действительно нуждаются в ней. Исправление: проведите проверку допуска перед выпуском чертежа. Ужесточить только функциональные черты; Пусть остальное подпадает под общие допустимые нормы. Это одно изменение может снизить стоимость на 20-40%.
Ошибка 2: Игнорирование стека толерантности
Когда несколько деталей собираются вместе, на уровне сборки накапливаются (накапливаются отдельные допуски). Деталь, полностью соответствующая своим индивидуальным допускам, всё равно может вызвать проблемы с сборкой, если суммарное разнообразие превышает доступный зазор. Исправление: используйте анализ стека допусков (в худшем случае или статистический) для критических сборок. Рассмотрите возможность использования допусков позиции GD&T, которые часто позволяют более широкие допуски отдельных признаков при сохранении функциональности сборки.
ошибка 3: указание допусков более строгих, чем может выдерживать процесс
Некоторые чертежи указывают ±0,002 мм на фрезерной алюминиевой поверхности — допуск, требующий шлифовки, а не фрезеровки. В результате получается либо гораздо более дорогая деталь (если мастерская добавляет шлифовку), либо деталь, не проходящая проверку (если её попытаются попробовать). Решение: Поймите реалистичные возможности каждого производственного процесса. Если вам нужен допуск ниже 0,005 мм, планируйте шлифовку с самого начала и распределяйте бюджет соответственно.
Ошибка 4: несогласованные данные
Рисунок, ссылающийся на датум A на одном представлении и на другую поверхность с обозначением Datum A, создаёт путаницу. Машинисты и инспекторы могут интерпретировать чертёж по-разному, что приводит к непоследовательным результатам. Исправление: убедитесь, что данные единообразно помечены на всех вариантах. Используйте символы целевых данных там, где полный поверхностный датум неудобен.
Ошибка 5: Исключение спецификаций поверхности
Деталь с идеальными размерными допусками, но с неопределённой поверхностью может получить шероховатую поверхность с меткой инструмента, неподходящую для герметизации, скольжения или косметических целей. Исправление: Укажите стандартную отделку поверхности в титрах (например, Ra 1.6 мкм) и выделите более плотные отделки на конкретных функциональных поверхностях.
Ошибка 6: Не Счет для материально-специфического поведения
Допуск, который прост в алюминии, может быть трудно удерживать в титане из-за смещения инструмента или в пластике из-за теплового расширения. Установление одинаковых допусков для всех материалов без корректировки приводит либо к ненужным затратам, либо к недостижимым требованиям. Решение: корректируйте ожидания по допускам в зависимости от материала. Наша команда может посоветовать по реалистичным допускам для выбранного вами материала на этапе оформления стоимости
.Лучшие практики толерантности по отраслям
Требования к допуску различаются в зависимости от отрасли. Аэрокосмические детали могут потребовать ±0,05–±0,025 мм для общих характеристик и до ±0,005 мм для критически важных компонентов двигателя, а также для отслеживания материалов, FAI и проверки CMM. Медицинские компоненты часто требуют от ±0,025 мм до ±0,005 мм на функциональные характеристики, с дополнительными требованиями к отделке поверхности, биосовместимости и документации процесса. Автомобильные допуски обычно варьируются от ±0,2 мм для косметических деталей до ±0,01 мм для критически важных характеристик двигателя и трансмиссии, при этом для серийного производства требуется PPAP и единообразный контроль процесса. Для этих требований система качества ISO 9001:2015 от Brightstar поддерживает документированную инспекцию и отслеживаемость в соответствии с требованиями каждого проекта.
Brightstar стабильно обеспечивает точность деталей
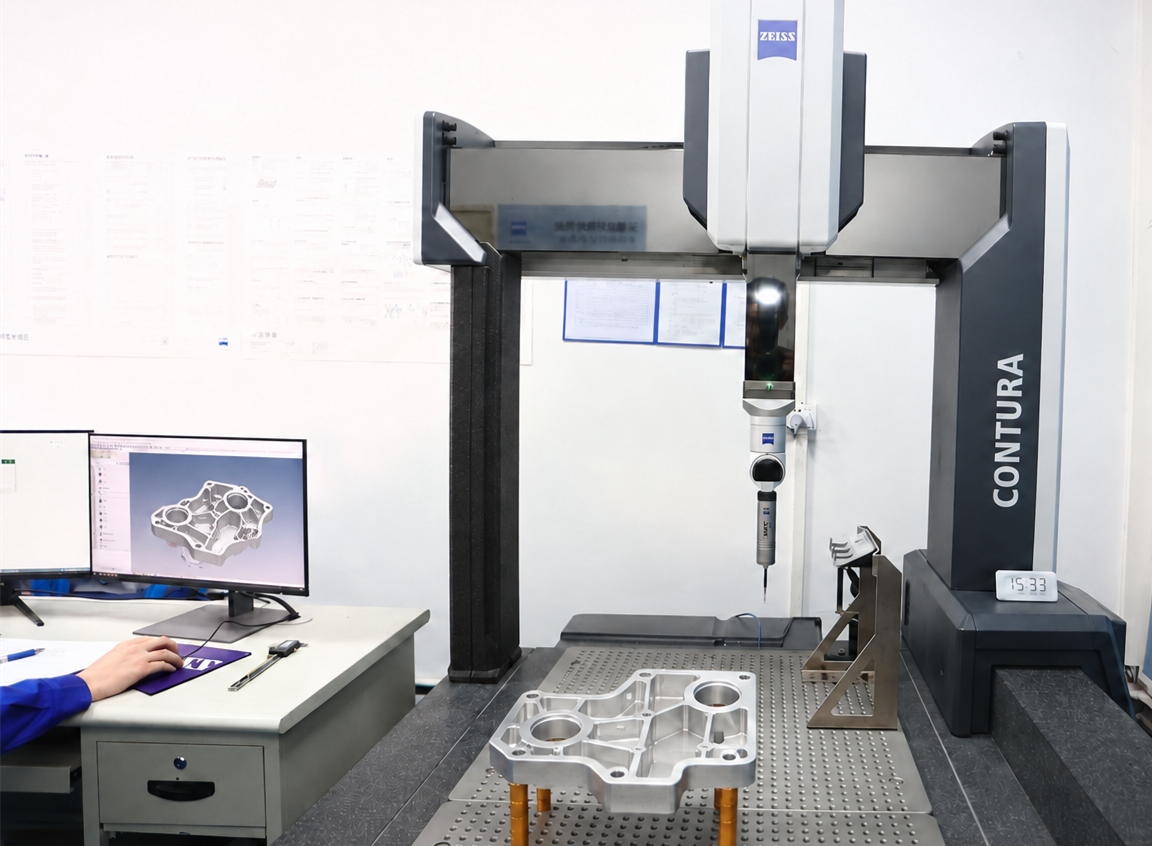
В Brightstar стабильный контроль допусков зависит от всей производственной системы, а не только от спецификации машины. Наше предприятие в Дунгуане эксплуатирует более 70 хорошо обслуживаемых станков с ЧПУ с 3, 4 и 5 осями, поддерживаемых регулярной калибровкой, профилактическим обслуживанием и плановыми проверками точности шпинделя. Наши опытные машинисты и программисты выбирают подходящие инструменты, параметры резки, стратегии обработки и крепление на основе материала, геометрии и требований к допускам каждой детали. Сочетая надежное оборудование с практическим опытом в производстве, мы стабильно производим прецизионные детали, соответствующие чертежам и требованиям по инспекции клиентов. Если вы не уверены, как определить правильный допуск для конкретной детали, наша инженерная команда может помочь. Контакт с нами или загрузите свои чертежи и 3D-модели напрямую, чтобы получить экономичное решение для точной обработки.
Отказ от ответственности
Все количественные данные (процентные и почасовые ставки), представленные в этой статье, предназначены исключительно для иллюстрации и образовательных целей, основанные на средних показателях отрасли. Фактические затраты могут варьироваться в зависимости от конкретной геометрии детали, колебаний цен на сырьё и региональных ставок рабочей силы. Для точного расчёта стоимости проекта Brightstar Prototype CNC Co., Ltd рекомендует связаться с нашей командой напрямую для получения актуальных предложений, соответствующих вашим конкретным требованиям.