Понимание возможностей обработки ±0,005 мм: что это на самом деле означает в реальной Продукт ионной ЧПУ
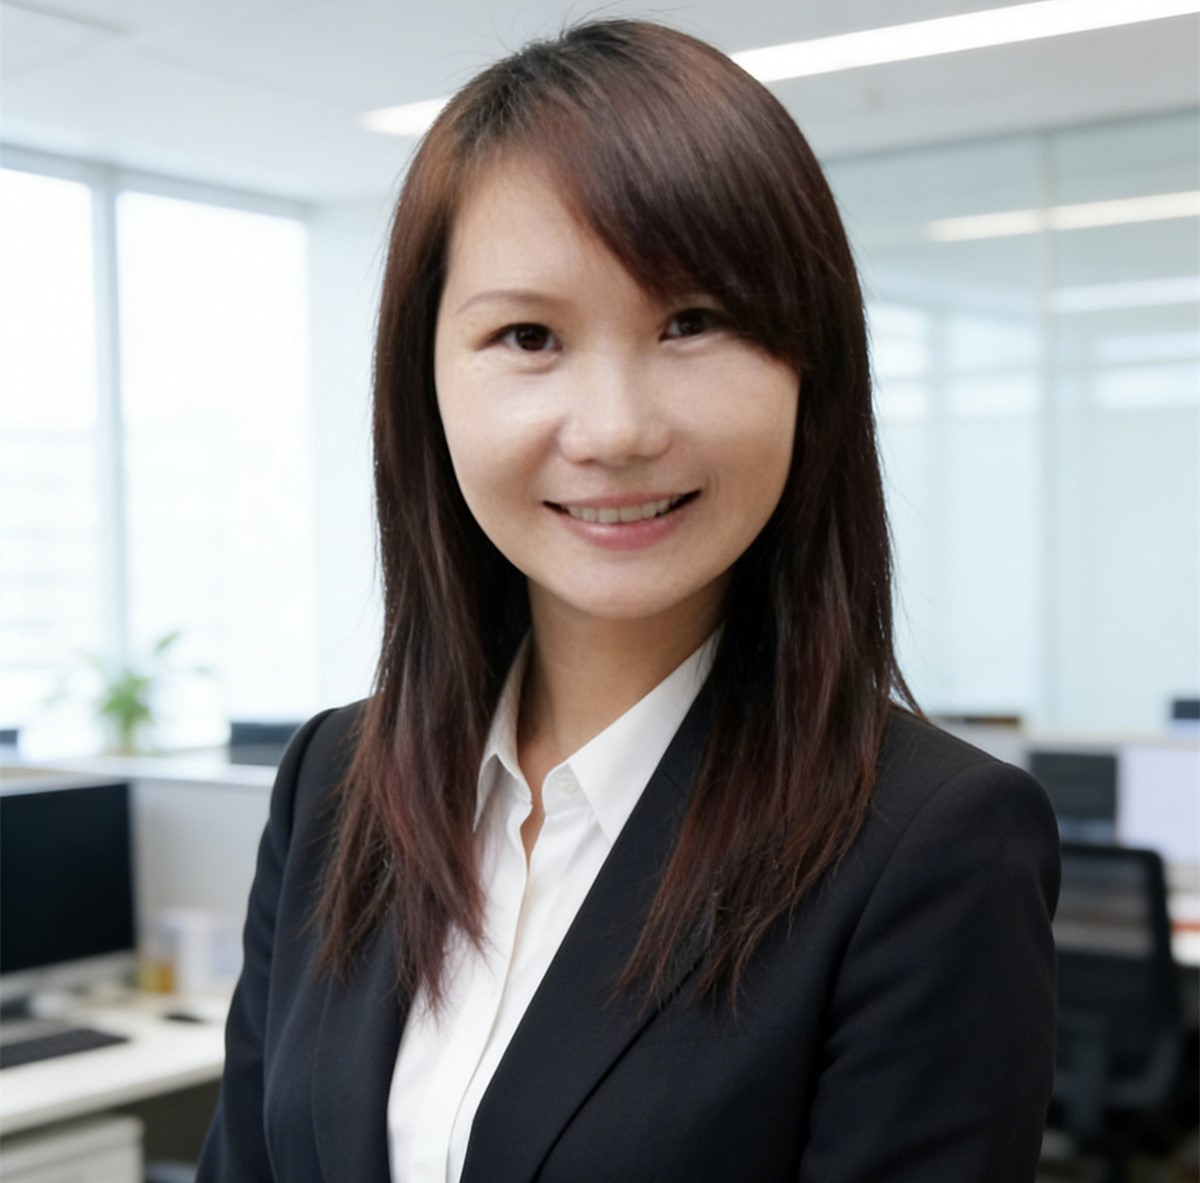
Несколько месяцев назад инженер из европейской компании по производству автоматического оборудования прислал нам запрос на запрос на сложный алюминиевый компонент
.На первый взгляд деталь выглядела довольно стандартной. Материал был 7075 алюминиев, геометрия не была особенно сложной, а количество — всего 50 деталей для пилотной сборки.
Затем мы открыли чертеж, и одна заметка сразу привлекла наше внимание: ±0,005 мм — по нескольким критически важным элементам по всей детали.
Не только на сиденье с подшипником. Не только по функции поиска. На целом наборе признаков, которые определяли, как будет работать сборка.
Предположение инженера было понятным. Если более строгие допуски лучше, почему бы не указать ±0,005 мм на всё, что имеет значение?
Однако это одно из самых распространённых недоразумений, которые мы видим в проектах обработки с ЧПУ.
Реальность такова, что достичь ±0,005 мм возможно, но насколько это необходимо, экономично или даже полезно, полностью зависит от функции детали.
В этой статье мы объясним, что на самом деле означает ±0,005 мм механические возможности, где она действительно необходима, какие факторы определяют, можно ли её достичь стабильно и как инженерам избежать ненужных производственных затрат, при этом соответствуя требованиям по производительности.
разница между "can achieve" и "can maintain"
Одно из самых распространённых заблуждений в точной обработке — путание возможностей машины с производственными возможностями.
Многие поставщики CNC рекламируют:
±0.01 мм — ±0.005 мм — чётный ±0.002
ммТехнически эти числа могут быть достижимы при идеальных условиях.
Но инженеры редко покупают идеальную деталь
.Они покупают: 20 прототипов — 200 серийных деталей — 2 000 деталей годового тиража
.Настоящий вопрос не в том: "Можете ли вы обработать одну деталь до ±0,005 мм?"
Настоящий вопрос в том: "Можно ли поддерживать эту толерантность на всех деталях?"
Вот где многие проекты становятся сложными.
Мы видели ситуации, когда машина могла дать идеальный первый элемент, но вариации размеров постепенно происходили во время производства из-за износа инструмента, теплового роста, напряжения материала или движения крепления
.По этой причине опытные производители уделяют меньше внимания максимальной точности и больше стабильности процесса
.В производственных условиях последовательность часто ценнее, чем погоня за минимальным числом на рисунке.
Насколько на самом деле ±0,005 мм мал?
Большинство людей знают, что ±0,005 мм — это тесно.
Очень немногие действительно визуализируют, насколько он плотный.
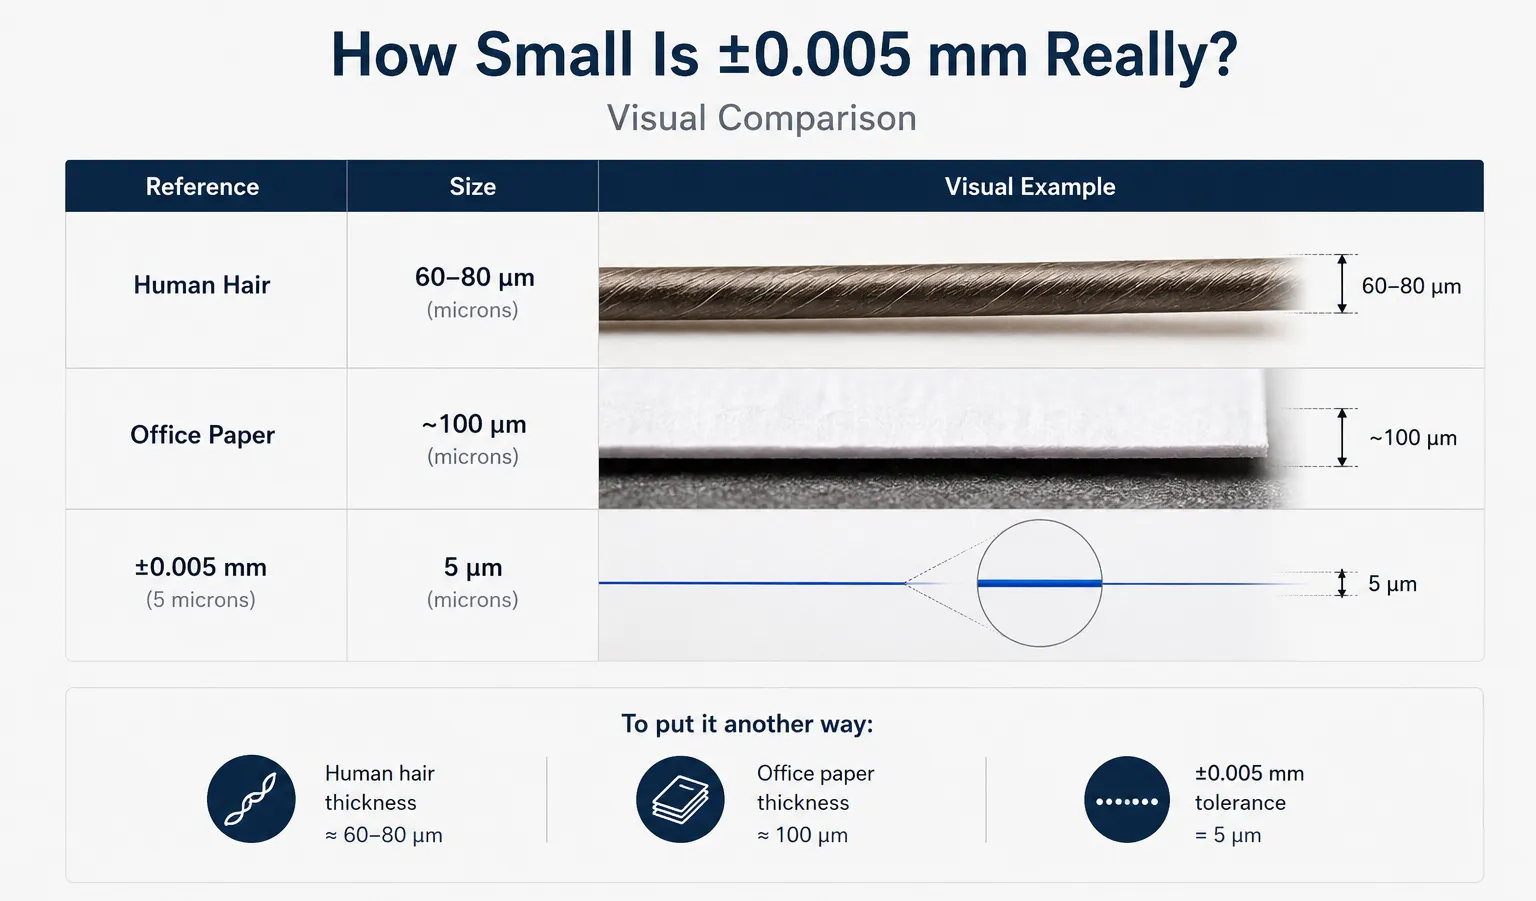
Человеческий волос обычно имеет диаметр около 60-80 микрон. ±0,005 мм — всего 5 микрон
.Это означает, что вся допустимая вариация составляет примерно 1/10–1/20 толщины человеческого волоса.
| Reference | <-й стиль="граница: 1px solid #333; заполнение: 6px 10px; выравнивание текста: слева; font-weight: bold;">приблизительный размер|
|---|---|
| Человеческие волосы | 60-80 μm |
| Толщина офисной бумаги | 80-100 μm |
| ±0,005 мм Допуск | 5 μm |
Когда допуски достигают этого уровня, механическая обработка уже не ограничивается только резкой материала.
Температура машины, состояние шпинделя, жесткость крепления, износ инструмента, неопределённость измерений и даже температура в мастерской могут начать влиять на результат
.Вот почему механическая обработка с высокой допуском требует полной производственной системы, а не просто высококлассного станка с ЧПУ
.
Когда действительно требуется ±0,005 мм?
По нашему опыту, многие чертежи указывают ультра-строгие допуски просто потому, что были скопированы из старых дизайнов.
Допуск выглядит впечатляюще, но он может не влиять на производительность продукта.
Например, монтажная пластина оборудования редко имеет допуск профиля ±0,005 мм. Размер 50,000 мм или 50,015 мм часто не имеет значения.
С другой стороны, некоторые функции действительно требуют такого уровня контроля
.Типичные примеры включают:
Подшипники
Точные поверхности
для определения местоположения Оптические компоненты
выравнивания Части
полупроводникового оборудования Особенности
позиционирования медицинских устройств Высокоточные роботизированные сборки
Ключевой принцип прост: Применять строгие допуска только там, где они влияют на функционирование
.Всё остальное должно быть расслаблено, когда это возможно
.Хорошо оптимизированный чертёж часто снижает затраты на обработку, не изменяя производительность продукта.
почему строгие допуски увеличивают стоимость обработки с ЧПУ
Один из вопросов, который мы часто слышим от менеджеров по закупкам, таков:
"Если ваша машина может достичь ±0,005 мм, почему цена так сильно растёт по сравнению с ±0,02 мм?»
Ответ прост: потому что стоимость обработки не определяется самой машиной. Она определяется процессом, необходимым для достижения результата в постоянной степени.
Представьте себе два алюминиевых компонента.
Часть A требует допуска ±0,05 мм. Часть B требует ±0,005 мм
.На первый взгляд разница кажется всего 0,045 мм.
На самом деле производственный процесс может быть совершенно другим.
Для стандартного компонента допуска токарь может завершить этот элемент за одну отделочную операцию.
Для элемента ±0,005 мм процесс часто включает в себя:
Дополнительные полуотделочные операции
Снижение параметров
резки Более частая компенсация
инструментов Дополнительные измерения
в процессе Более высокие требования
к инспекции Повышенный риск металлолома
Чем более точный допуск, тем меньше запас для ошибки.
Размер, превышающий размер на 0,006 мм, может быть полностью приемлемым на одном рисунке и полностью отвергнутым на другом
.Вот почему инженерам следует рассматривать толерантность как инструмент проектирования, а не как показатель качества.
Более строгий допуск не автоматически создаёт лучший продукт. Это просто вводит более строгие требования к производству.
Пять факторов, наиболее часто влияющих на точную обработку с ЧПУ
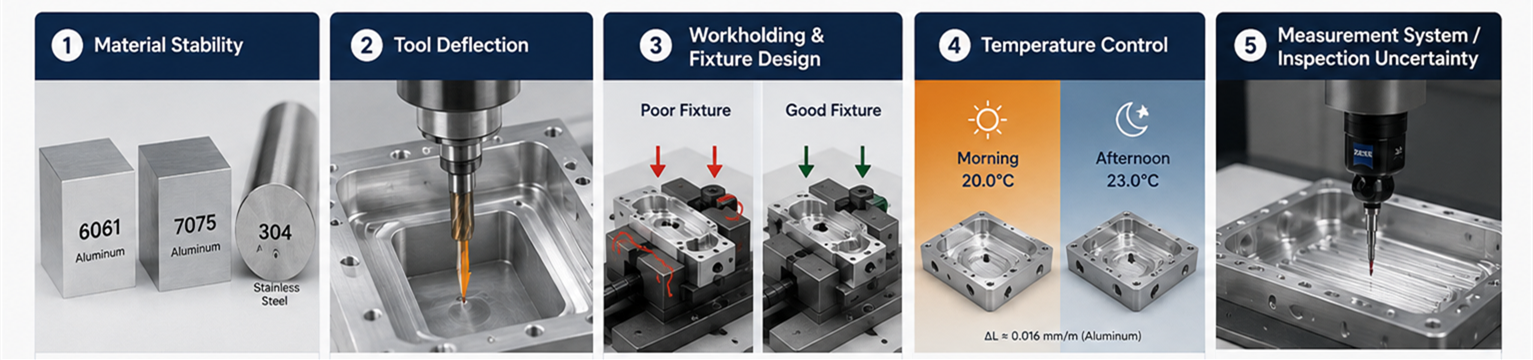
многие считают, что точная обработка зависит только от станка с ЧПУ
.На самом деле машина — лишь часть головоломки.
1. Устойчивость материала
Не все материалы ведут себя одинаково при обработке.
Например, алюминий 6061 обычно очень стабилен и прост в обработке. 7075 алюминий обладает большей прочностью, но может создавать большее внутреннее напряжение, особенно на крупных аэрокосмических компонентах с существенным удалением материала.
Нержавеющая сталь вносит различные сложности. Выработка тепла, закалка и сопротивление резу увеличиваются по сравнению с алюминием.
Вот почему одинаковые допуски могут быть легко достичь на одном материале и гораздо сложнее на другом
.2. Отклонение инструмента
Одна из самых больших проблем при точной фрезерной обработке с ЧПУ — это отклонение инструмента.
Рассмотрим глубокий карман, обработанный в алюминиевом корпусе. Чем глубже револьс, тем длиннее резак должен выходить из шпинделя.
Даже если точность позиционирования станка идеальна, сам режущий инструмент может слегка сгибаться под воздействием режущей силы.
На поверхностных элементах этот эффект незначительный. В глубоких полостях он легко влияет на точность размеров и отделку поверхности.
Это одна из причин, почему опытные инженеры с ЧПУ часто перерабатывают пути инструментов, а не просто замедляют машину.
3. Дизайн элементов и крепления
Во многих проектах успех определяется скорее устройством, чем сама машина
.Однажды мы обработали лёгкий конструктивный алюминиевый компонент с более чем 80% удаления материала.
Первоначальная стратегия обработки казалась правильной. Размеры были приемлемыми после грубой обработки.
Однако после завершения детали постоянно выходили за пределы допуска
.Коренной причиной была не машина. Проблема заключалась в стрессе, вызванном фиксацией.
После переработки прибора и изменения последовательности обработки стабильность размеров значительно улучшилась.
Этот опыт укрепил урок, который каждый инженер-механист в конце концов усвоит: точная машина не может компенсировать плохую выдержку работ
.4. Контроль температуры
При строгих допусках температура становится удивительно важной.
Металл расширяется и сжимается при изменении температуры. Крупный алюминиевый компонент, обработанный утром, может вести себя не совсем так же, как тот, измеренный поздно днём.
Для сверхточных проектов производители часто:
Стабилизировать температуру
мастерской Все детали для отдыха перед осмотром
Контроль измерений
Использование калиброванного инспекционного оборудования
Эти шаги могут показаться чрезмерными, но они становятся необходимыми, когда допуска выходят в микронный диапазон.
5. Система измерения и неопределённость инспекции
При ±0,005 мм сам метод осмотра становится критичным
.CMM с неопределённостью ±0,002 мм уже занимает почти половину диапазона допуска. Без контролируемой среды, откалиброванного оборудования и проверенного GR&R вы не проверяете допуск — вы оцениваете её.
Поэтому для работ с высокой допуском инспекция должна рассматриваться как часть производственного процесса, а не как последнюю мысль
.Реальный пример: достижение ±0,005 мм на сложном алюминиевом компоненте
Некоторое время назад мы работали над алюминиевым корпусом для автоматического оборудования.
У него были многочисленные функции определения, глубокие обработанные карманы и плотные позиционные отношения между объектами. Были выделены несколько критических размеров ±0,005 мм.
На первый взгляд может показаться, что проблема в том, чтобы удержать это число на одной функции. Но в реальном производстве это редко бывает сложной частью.
Настоящая сложность заключалась в следующем: деталь требовала нескольких операций обработки с реклампингом. Каждый раз, когда вы меняете позицию детали, вы рискуете потерять позиционную связь между элементами. На участке с позиционными требованиями ±0,005 мм между глубокими карманами и поверхностями определения этот риск быстро накапливается.
Вот что на самом деле означает ±0,005 мм в производстве — не только то, способна ли машина выполнить число, но и выдерживать процесс при многократных установках, снятии напряжений, износе инструмента и термических изменениях.
Вот что мы сделали, чтобы это работало:
Вместо того чтобы сразу финишировать, мы добавили полуфинишный проход. Это позволяло материалу расслабиться перед финальной резкой.
Мы также сделали специальные мягкие челюсти, чтобы каждая деталь была зажата точно одинаково — без догадок оператора
.Мы сбалансировали удаление материала во время черновой обработки, чередуя вырезы и избегая сильного удаления только с одной стороны, что предотвращало деформации при освобождении внутренних напряжений
.Мы использовали CMM не только для проверки отдельных размеров, но и позиционных отношений между операциями — с особым вниманием к неопределённости измерений и контролю окружающей среды
.Первая партия прошла. Что ещё важнее, когда объёмы увеличились, процесс оставался стабильным — без сюрпризов
.И для меня именно это значит понимать ±0,005 мм:
Дело не в том, сможете ли вы сделать хорошую роль. Речь о том, сможете ли вы сделать следующие сотню таким же способом, не сталкиваясь с процессом каждый раз.

Как покупатели должны оценивать заявления о толерантности к CNC
Многие поставщики CNC рекламируют впечатляющие показатели допуска
.Перед принятием решения о поставщике рассмотрите вопрос:
Какие размеры реально могут достичь ±0,005 мм?
Проверяется ли способность допуска с помощью CMM-инспекции?
Достижима ли эта допуск в производстве или только в прототипных количествах?
Какие материалы включены в заявление о возможностях?
Может ли поставщик предоставить отчёты о инспекции?
Эти вопросы обычно раскрывают больше о реальных возможностях поставщика, чем о самом заявлении о допусках
.Поставщик, открыто обсуждающий ограничения процесса, часто более надёжный, чем один обещающий микронную точность в каждом проекте.
прецизионная фрезерная обработка с ЧПУ — это управление процессами
Самый важный вывод таков:
Точная обработка — это не одна машина. Речь идёт о контроле всего производственного процесса.
Возможности машины имеют значение. Выбор инструментов важен. Дизайн светильника имеет значение. Проверка имеет значение. Опыт инженера имеет значение.
Когда все эти элементы работают вместе, достижение строгих допусков становится повторяемым, а не случайным.
Для таких отраслей, как медицинские устройства, робототехника, полупроводниковое оборудование, аэрокосмические компоненты и автоматизированные системы, именно эта согласованность в конечном итоге определяет качество продукции и успех производства.
нужна помощь в оценке строгих требований к допускам?
Многие чертежи указывают крайне строгие допуски просто потому, что были скопированы из предыдущих проектов или внутренних стандартов.
В некоторых случаях ослабление некритического допуска может снизить стоимость обработки на 20%-40% без ущерба производительности изделия
.В Brightstar Prototype CNC Co., Ltd. наша инженерная команда регулярно проверяет чертежи клиентов, чтобы выявить:
Критические измерения
Риски
производственности Возможности
снижения затрат Возможности оптимизации допуска
Независимо от того, нужна ли вам точная фрезерная обработка с ЧПУ, 5-осевой ЧПУ или сложное производство алюминиевых компонентов, мы поможем оценить ваш дизайн до начала производства
.Загрузите свои чертежи сегодня для бесплатного обзора производительности и цитирования
.
FAQ
Может ли CNC-механическая обработка действительно достичь ±0,005 мм?
Да. Однако стабильное достижение этой допуски зависит от материала, геометрии, возможностей станка, крепления и методов инспекции.
Нужно ли каждому размеру ±0,005 мм?
No. Строгие допуски следует применять только к функциям, которые напрямую влияют на функцию продукта, сборку или производительность.
Какие материалы лучше всего подходят для высокоточной обработки с ЧПУ?
Алюминий 6061, алюминий 7075, некоторые нержавеющие стали и инженерные пластики, такие как PEEK, широко используются для точной обработки
.Можно ли достичь ±0,005 мм при 5-осевой обработке с ЧПУ?
Да. Во многих сложных деталях 5-осная обработка с ЧПУ может повысить точность размеров, снижая настройки и минимизируя накопленные ошибки.
Как определить, не слишком ли толерантен мой рисунок?
Оценка производительности от опытного поставщика ЧПУ-обработки может помочь определить размеры, которые можно снизить без влияния на производительность продукции
.Отказ от ответственности
Информация, представленная в этой статье, предназначена исключительно для общих инженерных и производственных справочных целей. Фактически достижимые допуски могут варьироваться в зависимости от геометрии детали, характеристик материала, состояния станка, требований к инспекции и производственных условий. Рекомендации по проектам всегда должны обсуждаться с квалифицированными инженерами по производству.