Акриловая обработка с ЧПУ и PEEK с ЧПУ: 7 дорогостоящих ошибок, которых следует избегать при закупке индивидуальных деталей

акриловая ЧПУ-обработка и PEEK CNC: 7 дорогостоящих ошибок, которых следует избегать при закупке индивидуальных деталей
Нужны кастомные PEEK или акриловые детали? Узнайте, чем акриловая ЧПУ и PEEK CNC отличаются, какие характеристики влияют на стоимость и качество, а также что покупателям следует включить в RFQ.
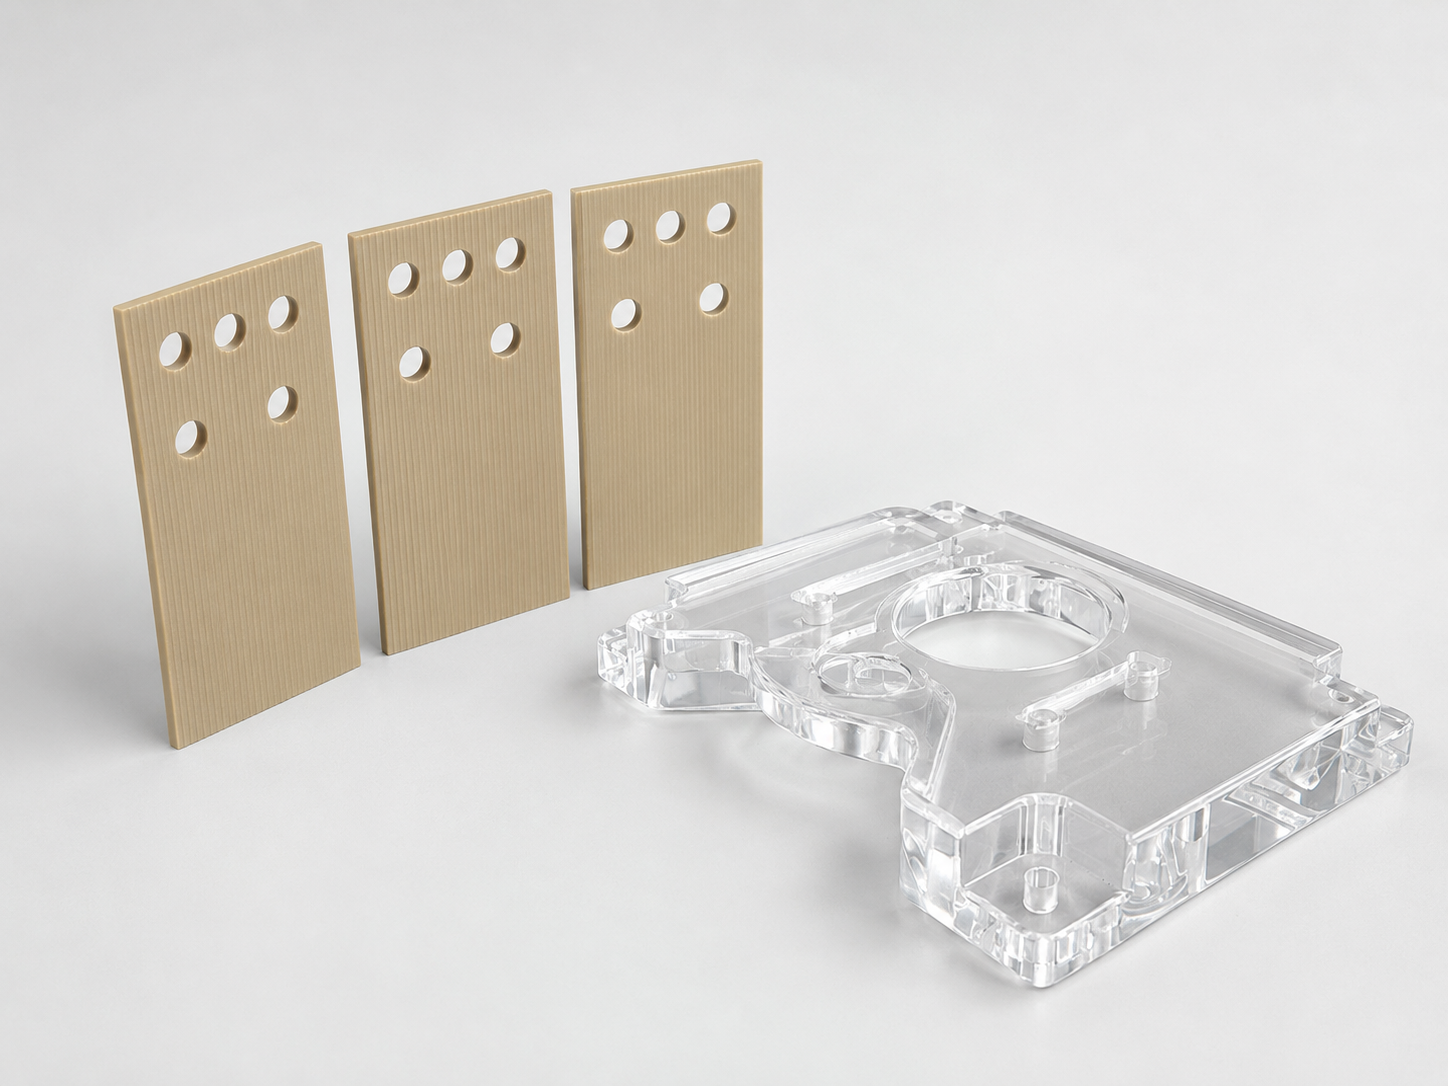
После финальной обработки появляется многообразие PEEK с проблемой плоскости. Акриловая крышка для инспекции выглядит идеально, когда выходит из машины, но при сборке появляются мелкие трещины. В обоих случаях размеры, указанные в отчёте о инспекции, могут показаться приемлемыми, но компоненты всё равно выходят из строя при использовании.
Эти неудачи часто начинаются до начала резки. PEEK и акрил — это инженерные пластики, но они очень по-разному реагируют на тепло, резящие силы, сцепление, охлаждающую жидкость, полировку и внутренние нагрузки. Обращение с ними как с алюминием — или с тем же пластиком — может привести к лому, задержке валидации и дорогостоящим повторным заказам.
В этом руководстве объясняются семь ошибок, которых инженерам и закупочным командам следует избегать при закупке индивидуальных пластиковых деталей. Она сосредоточена на двух коммерчески важных процессах: акриловой обработке ЧПУ для прозрачных крышек, оптических панелей, защитных панелей и компонентов дисплеев; и PEEK CNC-обработку для высокопроизводительных деталей, используемых в медицинском оборудовании, полупроводниковых системах, аэрокосмических сборках и требовательных промышленных применениях.
В этой статье показано, что определить в чертеже и запросах, что должен оценить компетентный поставщик ЧПУ-обработки и как сравнивать предложения на одной технической основе.
акриловая ЧПУ-механическая обработка против PEEK CNC: почему процессы отличаются
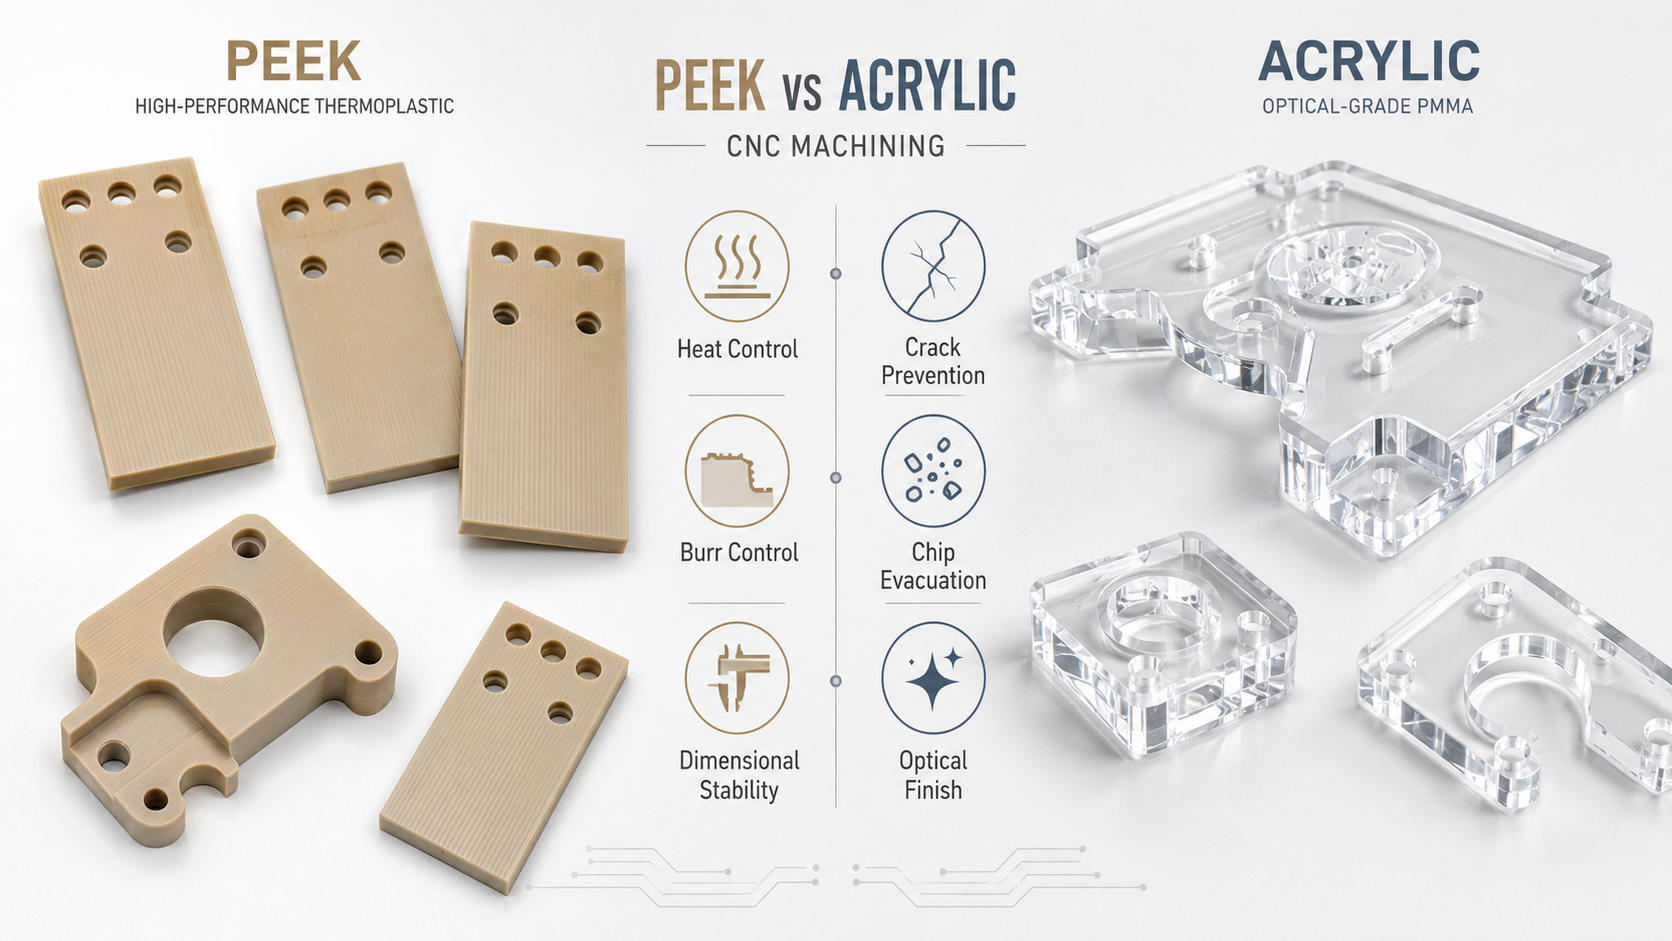
PEEK — это полукристаллический термопластик, оцениваемый по температурной способности, химической устойчивости, износу и механической прочности. Он может поставляться незаполненным или усиленным стекловолокном, углеродной или другими добавками. Поскольку материал дорогой и часто используется в регулируемых или технически сложных приложениях, PEEK ЧПУ должна контролировать идентичность материала, тепло, внутренние напряжения, устойчивость размеров и прослеживаемость.
Акрил, также известный как PMMA, — это аморфный и оптически прозрачный пластик. Он жёсткий, но сравнительно хрупкий. Акриловая обработка с ЧПУ поэтому направлена на предотвращение сколования, плавления, царапин, царапин и видимых следов удержания работ. Чёткость краёв и косметическая приемлемость могут быть так же важны, как и точность размеров.
Риски покупки также различаются. Низкий коэффициент PEEK может исключать указанную степень смолы, сертификацию, последовательность снятия напряжений или разрешение на лом. Низкоакриловая цитата может предполагать экструдированный лист, а не литый лист, стандартное обработанное покрытие вместо полированного оптического края или обычную упаковку вместо отдельно защищённых деталей. Покупателям следует подтвердить эти предположения перед сравнением цен на единицу.
Ошибка 1: указание только "PEEK" или "акрил" на рисунке
Семейство материалов имя не является полной спецификацией. Для обработки PEEK с ЧПУ чертёж должен указывать точный уклон, когда от него зависит производительность или соответствие. Незаполненные PEEK, PEEK с 30% стеклом, углеродосодержащий PEEK, сорта подшипников и медицинские отличия различаются по жесткости, тепловому расширению, абразивности, внешнему виду и сертификации. Замена универсальной марки может изменить как поведение обработки, так и производительность готовой детали.
При необходимости указывайте производителя или утверждённый эквивалент, процент заполнителя, цвет, форму запаса и требования к сертификации. Если требуется отслеживаемость партии или сертификат материала, включите их в RFQ, а не запрашивайте после производства. Квалифицированный поставщик PEEK должен поддерживать идентификацию материалов от входящих запасов до финальной проверки и упаковки.
Для акриловой обработки с ЧПУ укажите, должен ли приклад быть отлитым или экструдированным PMMA. Литый акрил часто выбирают для требовательных обработанных деталей, поскольку он обычно обеспечивает лучшее оптическое качество и меньшее остаточное напряжение. Экструдированный акрил может быть экономичным и подходящим для многих применений, но может реагировать по-разному при обработке, соединении растворителями, полировке или воздействии химических
веществ.Также определить цвет, оттенок, потребности в пропускании света, требования к ультрафиолету и разрешённый ли одобренный эквивалент. Когда поставщик цитирует другой тип акции, это изменение должно быть заметно в котировке. В противном случае две цены, которые кажутся сопоставимыми, могут представлять существенно разные компоненты.
Ошибка 2: Применять металлических допусков к пластиковым деталям с ЧПУ
инженеры иногда копируют металлический компонент и применяют те же допуски к пластиковой замене. Такой подход может увеличить время обработки, установку специальных приспособлений, промежуточные проверки и металлолом, не улучшая процесс сборки. Пластики обладают меньшей жесткостью, большим тепловым расширением и большей чувствительностью к условиям зажима и измерения, чем металлы.
В PEEK CNC-механической обработке тонкие стенки могут прогибаться под резящим давлением и двигаться после освобождения светильника. Плоские пластины, кольца, длинные детали и сильно зажатые детали могут менять форму при снятии сбалансированного внешнего материала. Измерение, которое правильно измеряется при ограничении, может изменяться после стабилизации.
При акриловой обработке с ЧПУ очень строгие допуски вокруг тонких стенок, узкие прорези или отверстия рядом с краем увеличивают риск откола и трещин. Небольшие внутренние радиусы углов требуют меньших, менее жёстких инструментов и более длинных циклов. Строгие косметические и размерные требования к одной и той же части могут также потребовать дополнительной отделки и инспекции.
Определить размеры, контролирующие посадку, герметизацию, выравнивание и функцию. Используйте функциональные данные и геометрические допуски, которые лучше передают замысел проекта, чем чёткие ограничения плюс/минус по каждому измерению. Некритические размеры должны иметь реалистичные допуски.
RFQ также должен указывать температуру инспекции и метод, когда важен тепловой перемещений. Для гибких признаков договорились, проводятся ли измерения в свободном или ограниченном состоянии. Поставщик прецизионной пластиковой обработки должен рассматривать эти детали во время DFM, а не просто принимать нереалистичный чертёж и добавлять большую премию за риск
.Ошибка 3: Игнорирование тепла, внутренних напряжений и последовательности обработки
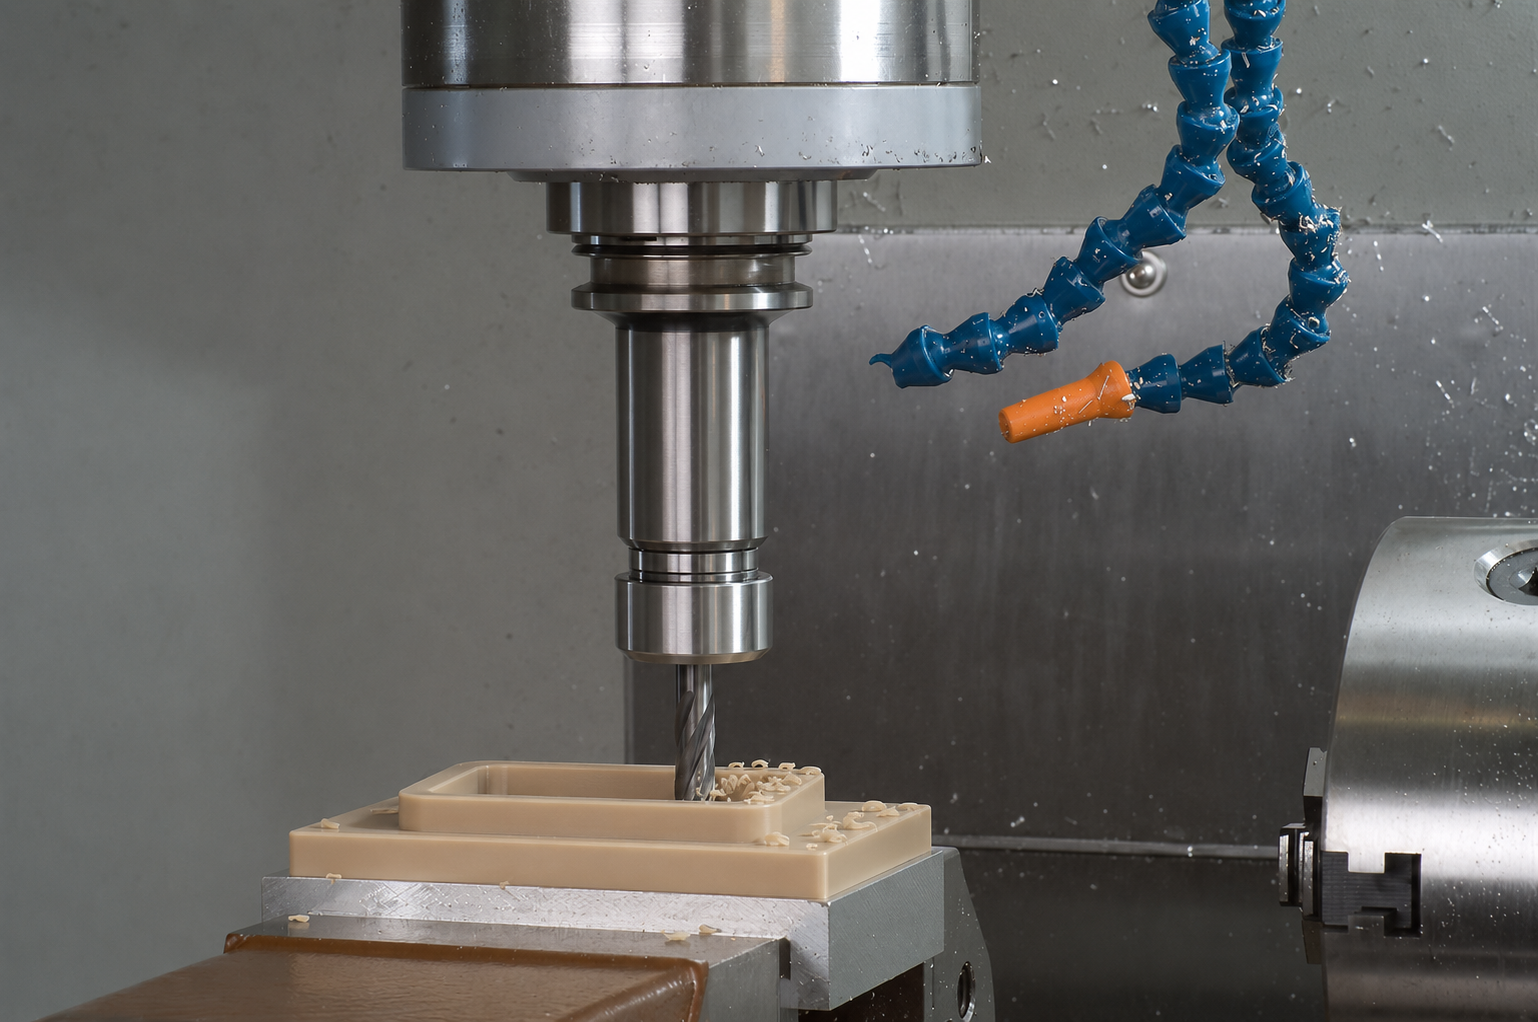
Тепло не покидает пластиковую заготовку так легко, как алюминий. Тупые инструменты и чрезмерное трение могут концентрировать тепло на режущей кромке, образуя заусенцы, размазанные поверхности, дрейф размеров или локальное плавление. Эффективное эвакуирование микросхемы является частью термоконтроля.
Для обработки PEEK CNC последовательность особенно важна, когда извлекается большая часть оригинального материала. Сбалансированная грубость с противоположных сторон, контролируемое завершение и период стабилизации могут уменьшить подвижность. В зависимости от сорта, состояния запаса, геометрии и допуска, может быть уместен промежуточный цикл снятия напряжений. Это не правило, что каждый компонент PEEK должен отжигаться несколько раз; Это процессуальное решение, которое должно учитывать реальный риск.
Острые инструменты, подходящая геометрия грабли, контролируемое зацепление и ограниченное содержание способствуют уходу тепла вместе с чипом. Усиленный PEEK более абразивен, чем незаполненный материал, поэтому износ инструментов необходимо контролировать по всему производственному объёму. Процесс, удерживающий допуск к первым компонентам, может постепенно смещаться по мере износа режущей кромки.
При акриловой обработке с ЧПУ локальный перегрев может сделать прозрачный край мутным, привести к приварке сколов обратно к поверхности или размазанному покрытию. Стабильная подача, подходящая скорость шпинделя, острые полированные режущие кромки и непрерывное удаление стружки помогают поддерживать чистый срез. Просто добавление охлаждающей жидкости не всегда безопасно. Акрил под остаточным напряжением может зацикливаться при воздействии несовместимого охлаждающего жидкости, очистителя или растворителя.
Сообщите поставщику, будет ли акриловая деталь позже склеена, покрашена, покрыта или отполирована. При следующем воздействии может выявить напряжения, которые не были видны при финальной осмотре обработки. Для многих деталей чистый сжатый воздух предпочтительнее непроверенной жидкости, но при этом решение должно учитывать качество материала, оборудование, требования к чистоте и применение.
ошибка 4: использование неправильной стратегии удержания и поддержки
Workholding должен закрепить заготовку, не создавая дефекта, который он должен предотвратить. Концентрированное зажимное усилие может искажать PEEK, отметить акрил или создать напряжение, которое становится видимым только после снятия детали.
PEEK для обработки с ЧПУ часто требуется поддержка, соответствующая геометрии при удалении материала. Для тонких колец, пластин и сложных карманов могут понадобиться мягкие челюсти, обработанные гнёзда, жертвенные опоры или ступенчатые приспособления. Поставщик должен устанавливать данные, которые остаются стабильными между черновой обработкой, отделкой и инспекцией. Когда требуется несколько установок, перенос данных становится частью стратегии допуска
.Для акриловой обработки с ЧПУ широкие мягкие челюсти, защитная плёнка, вакуумные приспособления, жертвенная подкладка и индивидуальные гнёзда могут распределять давление и защищать видимые поверхности. Тонкий лист также нуждается в поддержке против вибраций. Щетки могут повредить край, даже если деталь остаётся приемлемой по размеру.
В рисунке должны быть выделены косметические грани и области, где отметки от приспособлений недопустимы. Если обе стороны видны, скажите об этом. Если защитная пленка может остаться во время обработки, инспекции и отправки, включите это предпочтение в спецификацию покупки. Производитель индивидуальных акриловых деталей не может определить направление обзора, допустимые зоны контакта или поверхности, направленные на сборку, только по 3D-модели.
Ошибка 5: описание требования к акрилу только как "прозрачное"
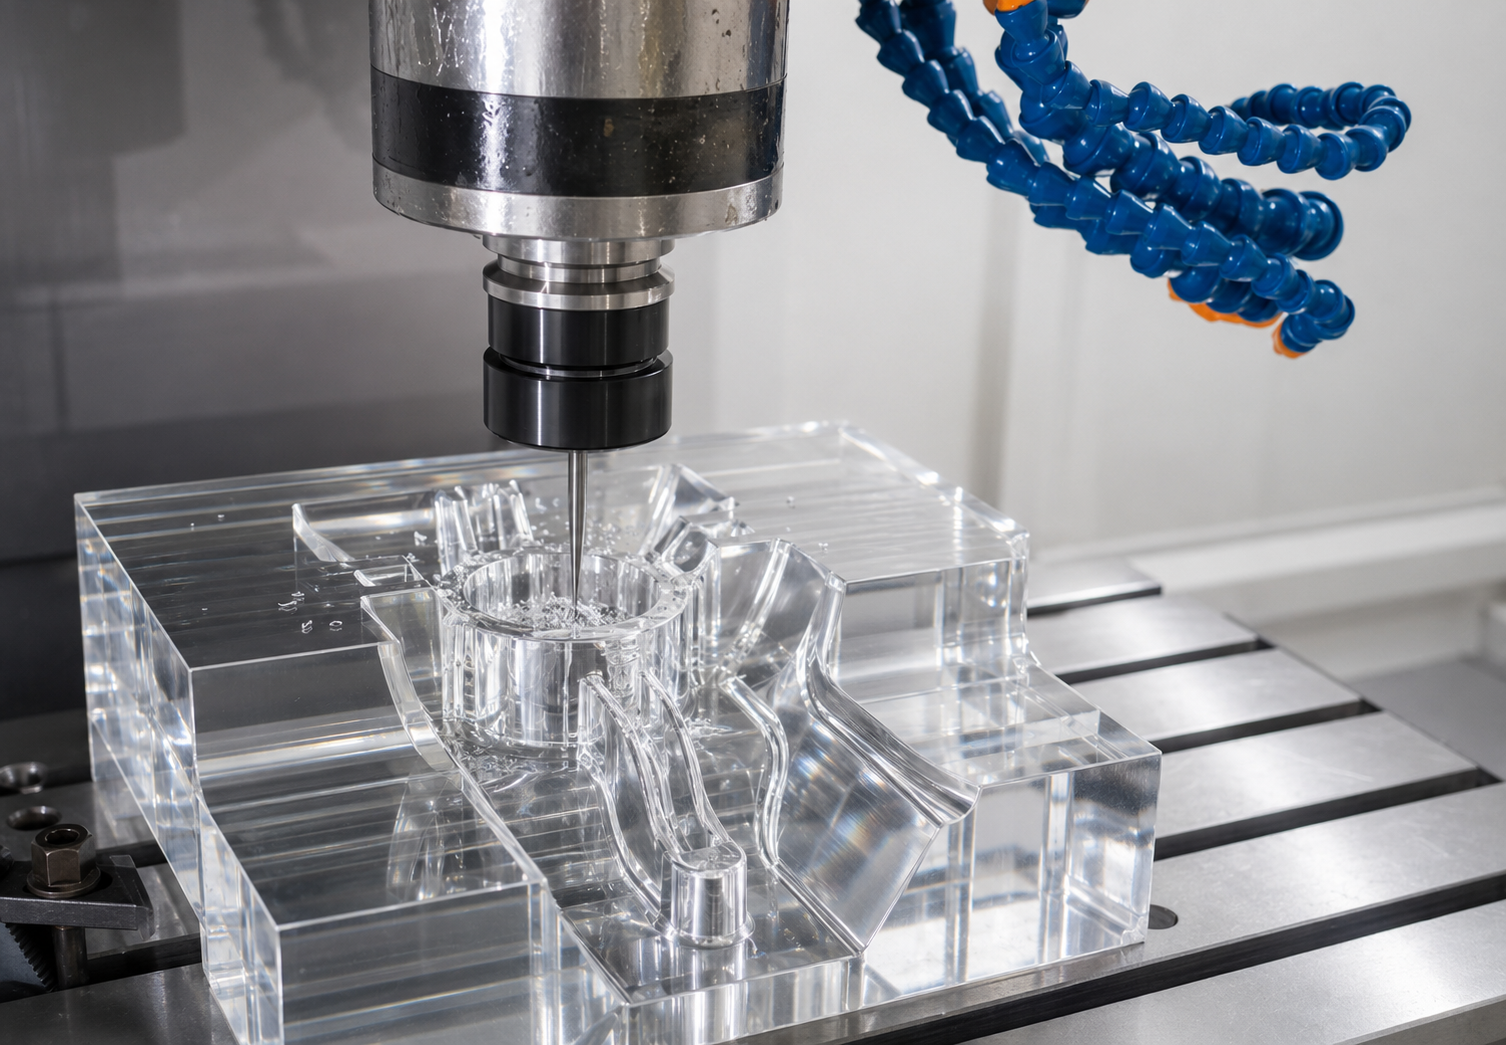
"Clear" не является измеряемой спецификацией отделки. Обработанный акриловый компонент может иметь несколько приемлемых результатов: функциональная обработанная кромка с видимыми следами инструмента, тонкая обработка кромки для промышленного защитного щита, полированная кромка для дисплейного компонента или контролируемая оптическая поверхность с чётко выраженными ограничениями по дымке и царапинам
.В акриловой обработке с ЧПУ выбор отделки влияет на инструменты, время цикла, вторичные операции, обработку и цену. Механическая полировка может улучшить кромку, но добавляет труда. Полировка пламенем может быстро приобрести ясный вид, но она добавляет тепло и может увеличивать остаточное напряжение. Он не подходит автоматически для плотно прилегающих элементов, склеенных соединений, поверхностей точной герметизации или деталей, подвергшихся воздействию определённых химикатов.
Укажите, какие грани являются косметическими, какие края видны напрямую, а также освещение и расстояние обзора, используемые для приёма. Определите, допустимы ли мелкие следы от инструмента, поломки краёв, лёгкий дым или определённый стандарт царапины. Если оптическая функция критична, предъявьте измеримое оптическое требование, а не полагайтесь на фотографии или слово «прозрачный».
Упаковка относится к той же спецификации. Акриловые детали могут оставить машину приемлемой и поцарапаться, потому что компоненты соприкасались друг с другом при транспортировке. Индивидуальное разделение, неабразивная чистка, удержанная маска и подходящая защитная упаковка должны быть включены в котировку, когда внешний вид имеет значение.
Ошибка 6: Сравнение цитат с разным объёмом
Самая низкая цена строки не всегда является самой низкой стоимостью доставки. Перед выбором поставщика закупки должны сделать техническую основу каждой предложения видимой.
Для обработки PEEK CNC сравните точную марку и производителя, сертификацию, прослеживаемость партий, использование материалов, последовательность черновой и отделочной обработки, снятие напряжений, объем инспекции и предположения по отбору. Акции PEEK могут составлять значительную долю стоимости детали. Котировка, основанная на несертифицированных остатках или заменяющей марке, нельзя сравнить с котировкой, основанной на задокументированном полноразмерном сертифицированном товаре.
Для акриловой обработки с ЧПУ сравнивайте литые и экструдированные материалы, толщину, оптическую или косметическую отделку, метод полировки, защитную обработку, очистку и упаковку. Убедитесь, включает ли в стоимости снятие защитной пленки, её восстановление или размещение каждой детали в отдельном чехле
.Для обоих материалов проверьте инспекцию первой статьи, отчётность CMM, сертификаты материалов, специальные датчики, приём поверхностной отделки и уровень ревизии. Подтвердите объемы, годовой спрос, пункт доставки и включен ли груз. Если поставщик рекомендует отклонение, потребовайте, чтобы оно было указано в смете.
Полезное сравнение закупок включает стоимость переработки, замены груза, прерывания линии и ещё одного цикла валидации. Платить немного больше за контролируемый процесс может быть дешевле, чем обнаружить невысказанное предположение после начала сборки.
Ошибка 7: Выбор поставщика без соответствующих регуляторов обработки пластика
Мастерская, производящая точные металлические детали, не имеет автоматического подходящего процесса для изготовления пластмасс. Оборудование может быть способным, но успех также зависит от умения обращаться с материалами, острого изготовления инструментов, низконагруженного удержания, термоконтроля, управлению заусенами, чистке, инспекции и упаковке.
При оценке поставщика механической обработки PEEK спросите, как компания проверяет поступающий материал, сохраняет идентичность партии, планирует удаление тяжёлых материалов и контролирует износ усиленных инструментов. Для требовательных деталей уточните, какие условия вызывают снятие напряжений или промежуточную проверку. Поставщик должен уметь объяснить процесс в соответствии с вашей геометрией, а не повторять универсальный рецепт
.При оценке поставщика акриловой обработки спросите, как защищены косметические лица, как поддерживаются тонкие сечения, как оценивается совместимость охлаждающей жидкости и как принимаются полированные или оптические края. Запрашивайте представительные детали или фотографии, если это позволяет конфиденциальность, но не используйте только внешний вид как доказательство размерной способности.
Системы качества также имеют значение. Система качества ISO 9001:2015 предоставляет основу для контроля документов, инспекционных записей и корректирующих действий, хотя одна сертификация не заменяет знания о процессах. Проверьте оборудование поставщика, возможности инспекции, скорость связи и готовность отмечать риски проектирования до производства.
Bright Rapid поддерживает индивидуальные пластиковые детали из ЧПУ — от валидации прототипа до малосерийного и повторного производства. Наши возможности включают фрезерное производство с ЧПУ по 3, 4 и 5 осям, точку с ЧПУ, поворотно-фрезерную обработку, EDM и координированную вторичную отделку. Осмотр материалов и размеров осуществляется в соответствии с нашей системой качества ISO 9001:2015, при этом CMM и другое соответствующее измерительное оборудование выбираются в соответствии с деталями. Каждый проект оценивается с учётом его фактической геометрии, допуска, качества материалов и требований к конечному использованию.
Руководство по проектированию для PEEK CNC Machining
Хороший дизайн снижает риск процесса до цитирования. Используйте практичные внутренние радиусы углов, чтобы поставщик мог выбрать жёсткий инструмент. Избегайте ненужных глубоких и узких карманов, которые ограничивают эвакуацию чипов и требуют резак с большим расстоянием. Обеспечьте достаточную толщину стенок для геометрии и размера материала, особенно если большие объёмы материала удалены асимметрично.
Отделить критические интерфейсы от общих поверхностей. Определите плоскость, положение и перпендикулярность по функциональным датумам. Если важны герметичная поверхность, поверхность подшипника или особенность клапана, определите её чётко. Укажите требования к заусенцам и разрыву края, поскольку идеально острый край может быть непрактичным или небезопасным.
Для усиленного PEEK учитывайте, влияют ли открытые волокна на обработанной поверхности на герметизацию, износ или внешний вид. Указывайте отделку поверхности только там, где она влияет на функцию. Если речь идёт о стерилизации, воздействии вакуума, химическом контакте или высокой температуре, включите эти условия, чтобы можно было пересмотреть качество материала, способ очистки и документацию.
PEEK CNC-механическая обработка часто выбирается для сложных, малообъёмных точных деталей. Это делает ранние DFM особенно ценными: небольшое изменение толщины стенки, радиуса угла, схемы датума или размера приклада может уменьшить движение, износ инструмента и потери материала, не изменяя назначение компонента.
Руководство по проектированию акриловой
ЧПУ-обработкиакриловые дизайны должны избегать ненужных концентраторов напряжения. Используйте реалистичные внутренние радиусы, держите отверстия на практическом расстоянии от краёв и поддерживайте тонкие срезы. Очень узкие прорези и карманы с острым дном увеличивают риск прогиба инструмента, перегрева и прорыва
.Определить видимые грани и рёбра непосредственно на рисунке. Определите, является ли деталь оптической крышкой, витриной, защитой машины, направляющим светопроводом, инспекционной панелью или некосметическим конструктивным элементом. Каждое применение может оправдать разные стандарты поверхности и края.
Если деталь будет связана, определите поверхности соединения и процесс соединения. Если он контактирует с спиртом, чистящими средствами, маслами или другими химикатами, указывайте их. Остаточный стресс в сочетании с несовместимыми химикатами может вызывать царапины после доставки, даже если обработанная деталь изначально кажется приемлемой.
Указать допустимые фаски и разрывы краёв. Небольшой контролируемый разрыв кромки может уменьшить повреждения и повреждения при обработке, тогда как неопределённый «острый край» может вызвать разногласия при осмотре. Для больших прозрачных панелей указывайте плоскость, стратегию монтажа и температуру обслуживания, чтобы поставщик мог оценить риски как обработки, так и сборки.
что включить в запрос запроса на индивидуальные пластиковые детали ЧПУ
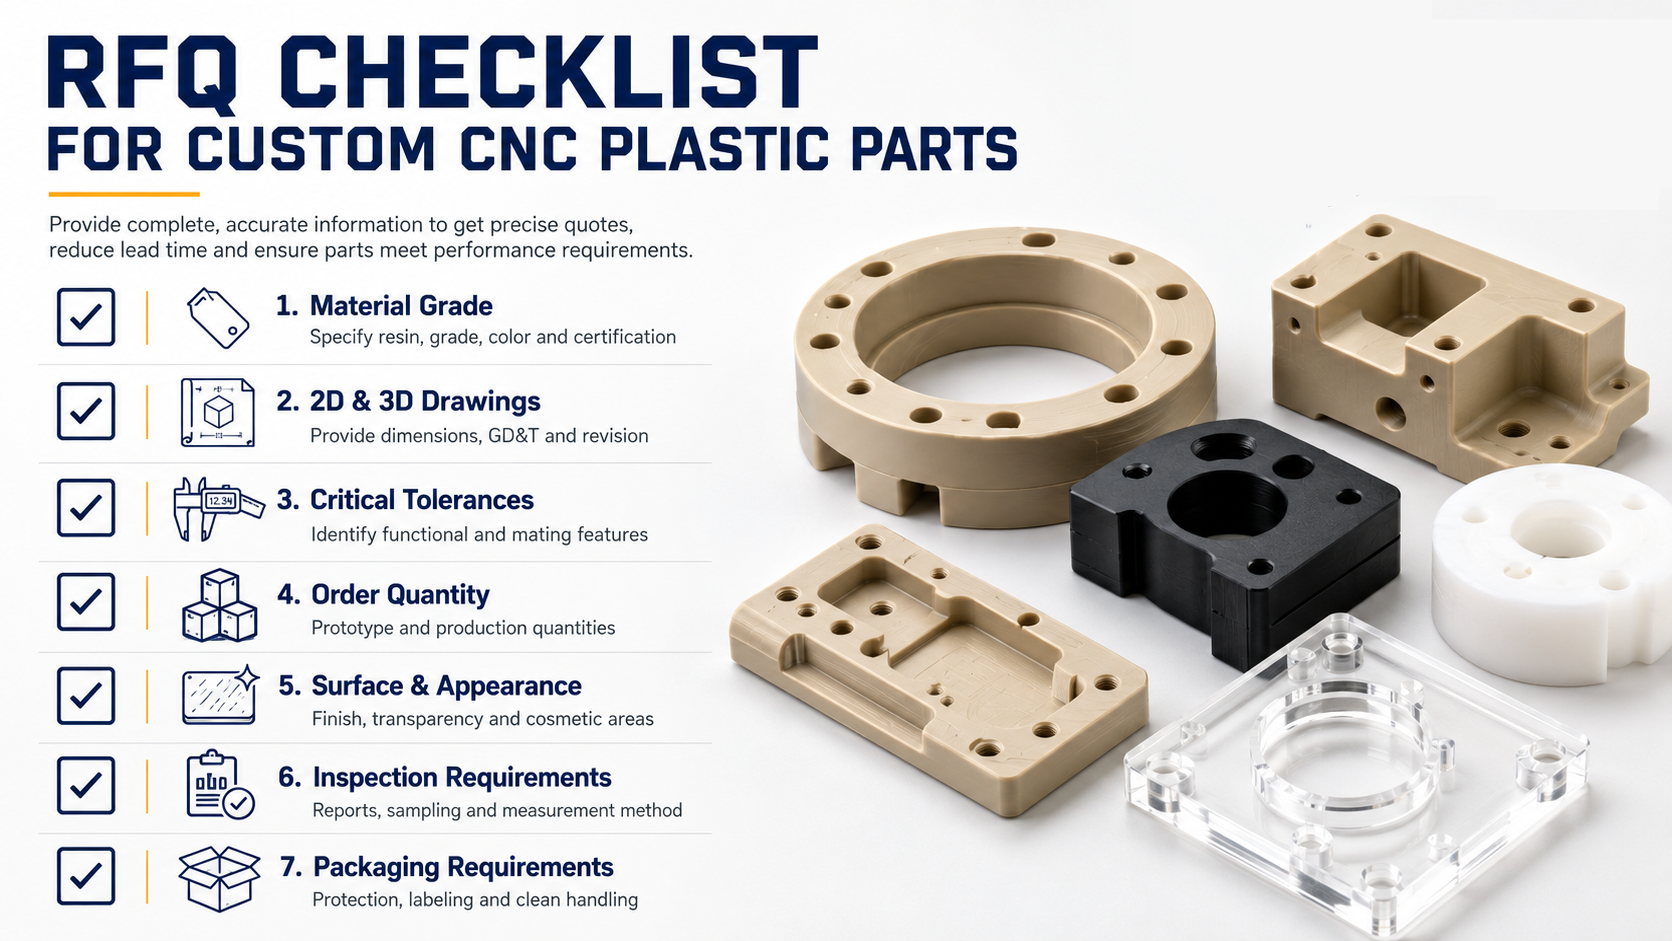
Чтобы получить точные и сопоставимые цитаты, предоставьте следующую информацию:
• Совпадение 2D-чертежей и 3D-моделей с номерами ревизии.
• Точная сортировка материала, требования производителя, содержание заполнителя, цвет и форма заложки.
• Требования к литью или экструдированному акрилу, где это применимо.
• Утвержденные эквивалентные правила и необходимые сертификаты по материалам.
• Порядок, количество прототипов, годовой спрос и ожидаемая
частота повторов.• Критические размеры, функциональные датумы, геометрические допуски и условия измерения.
• Косметические зоны, оптические ожидания, ограничения на царапины и необходимую отделку края.
• Принятие заусенцев, фаски и края.
• Последующее склеивание, полировка, покрытие, стерилизация или химическое воздействие.
• Требования к очистке, остаткам, защитной пленке и упаковке.
• Требования к первой статье, CMM или инспекционному отчету.
• Доставка и целевой график
Когда позволяет конфиденциальность, объясните приложение. Знание того, что деталь PEEK — это компонент медицинского прибора или полупроводникового приспособления, помогает поставщику проверить отслеживаемость, очистку и функциональные поверхности. Знание того, что акриловая деталь — это машинная защита, а не оптический дисплей, предотвращает излишние затраты на полировку — или предотвращает недооценённую косметическую цену.
Попросите поставщика определить предположения и исключения. Это облегчает сравнение стоимости и даёт инженерам возможность решить риски до выпуска заказа.
Часто задаваемые вопросы
Сложно ли PEEK работать на CNC-станке?
PEEK пригоден для обработки, но стабильные результаты требуют контроля тепла, внутренних напряжений, удержания работ, состояния инструмента и инспекции. Усиленные сортировки добавляют проблемы со стиранием и износом инструментов. Геометрия и допуски обычно важнее, чем простое утверждение, что материал — PEEK.
Всегда ли PEEK нужно отжигивать перед обработкой?
No. Решение зависит от сорта, состояния запаса, коэффициента удаления материала, геометрии и допуска. Для требовательных компонентов поэтапная шеровка, стабилизация и соответствующий цикл снятия напряжений могут улучшить устойчивость размеров. Процесс должен быть обоснован для конкретной части.
Можно ли обработать акрил с ЧПУ без трещин?
Да. Успешная акриловая обработка с ЧПУ использует острые инструменты, стабильную опору, распределённую силу зажима, контролируемое тепло и траекторию инструмента, защищающую входные и выходные края. Риск увеличивается из-за острых поворотов, отверстий по краям, тонких неопорных стен и химически нагруженного материала.
Лучше ли литый акрил, чем экструдированный акрил для обработки с ЧПУ?
Литый акрил часто предпочитают для требовательных косметических или оптических деталей, поскольку обычно обладает меньшими остаточными нагрузками и хорошим оптическим качеством. Экструдированный акрил всё ещё может быть подходящим и экономичным. Правильный выбор зависит от допуска, покрытия, склеивания, химического воздействия и конечного использования.
Каких допусков могут достичь детали PEEK с ЧПУ и акрилом?
Нет универсальной ответственной толерантности. Достижимые результаты зависят от размера, толщины стенки, геометрии, состояния запаса, качества материала, удержания работ, температуры и метода осмотра. Bright Rapid сравнивает критические допуски по сравнению с фактическим чертежем и может предложить корректировку DFM, если спецификация создаёт ненужные затраты или нестабильность.
Почему цитаты для одной и той же части PEEK так сильно различаются?
различия могут заключаться в качестве материала, сертифицированном запасе, разрешении на лом, операциях по снятию напряжений, оснастке, износе инструментов, отчетности по инспекции и ожидаемому выходу. Попросите каждого поставщика изложить свои материальные и технологические предположения перед сравнением цен
.Какая информация нужна для цитирования акриловой обработки с ЧПУ?
Предоставить 2D-чертеж, 3D-модель, количество текста, акриловый шрифт, цвет, критические размеры, косметические поверхности, требования к отделке края, дальнейшее склеивание или полировку, объем инспекции и требования по упаковке. Эти детали помогают поставщику оценить готовые требования, а не только цикл обработки.
Покупайте процесс, а не только материал и машинное время
акриловая ЧПУ и PEEK CNC не должны покупаться как взаимозаменяемая "пластиковая обработка". Проекты PEEK во многом зависят от контроля уклона, прослеживаемости материалов, термического управления, управления напряжениями, оснащения инструментов и устойчивости размеров. Акриловые проекты зависят от предотвращения трещин, качества кромки, низконапряжённой стойкости, защиты поверхности, химической совместимости и чётко определённой косметической приемлемости.
Инженеры могут снизить риски, указывая функциональные допуски, реалистичную геометрию, точный материал и условия на последующих этапах. Закупки могут улучшить сравнения, гарантируя, что каждый поставщик оценивает одинаковые материалы, проверку, отделку, документацию и объем упаковки. Поставщик по обработке должен связывать эти требования с контролируемым производственным планом и сообщать о проблемах до производства.
Загрузите свои чертежи для PEEK CNC Machining или Acrylic CNC Machining Quote — ответ в течение 24 часов
.Если вы закупаете индивидуальные компоненты PEEK, обработанные акриловые детали или другие прецизионные пластиковые детали из ЧПУ, Bright Rapid может проверить ваш дизайн для оценки рисков обработки и ясности предложения. Загрузите свой 2D-чертёж и 3D-модель для обзора DFM и подробной сметы на основе фактического качества, количества, допусков, отделки и требований к инспекции.