Обработка с ЧПУ: когда следует проектировать фаску вместо филе?

В проектировании продукции и точной обработке с ЧПУ каждая обработка краёв — это не произвольный эстетический выбор, а критическое инженерное решение, влияющее на производительность, эффективность сборки, прочность конструкции и стоимость
.Как инженер или дизайнер продукта, вы часто можете столкнуться с выбором: для внешнего или внутреннего края использовать фаску — наклонную плоскую поверхность или филе — изогнутый радиус?
Многие устаревшие теории утверждают, что "филе всегда лучше фаски, потому что устраняет концентрацию напряжения." Однако в современных методах точной обработки и быстрого прототипирования это утверждение не совсем верно. На самом деле, в конкретных случаях обработки ЧПУ фаски более выгодны и даже незаменимы.
Эта статья, объединяющая более 10 год опыта Brightstar Prototype CNC Co., Ltd, предоставляет вам четкое руководство по принятию решений. Мы подробно проанализируем, когда и почему стоит выбрать фаску вместо филе, используя таблицы сравнения отраслевых данных, реальные кейсы и диаграммы процессов, что поможет снизить затраты и повысить качество быстрого прототипирования и пакетного производства.
почему вы можете нам доверять?
Опыт: За последние 12 год мы предоставили услуги по обработке с ЧПУ и быстрого прототипирования более чем 800 клиентам по всему миру, охватывая автомобильную, медицинскую, аэрокосмическую и потребительскую электронику.
Экспертиза: Наша инженерная команда специализируется на анализе проектирования для производственности (DFM), ежедневно обрабатывая более 50 3D-чертежей, обеспечивая оптимальные траектории инструментов для фаски и филетов
.Авторитетность: Мы сертифицированы ISO 9001:2015 и AS9100D, строго соблюдаем стандарты допуска, такие как GB/T 1804 и ISO 2768.
Надёжность: Мы известны в отрасли прозрачным предложением и своевременной доставкой. Все данные ниже взяты из внутренней статистики процессов и общедоступной академической литературы.
После прочтения этой статьи вы сможете точно определить, когда использовать фаску или филе при обработке с ЧПУ, тем самым сократив время программирования и обработки более чем на 30% и избегая ненужных затрат на этапе быстрого прототипирования.
Содержание
Как неправильный выбор фаски и филета приводит к росту затрат
Основные определения и основные различия: геометрия, напряжения и механическая обработка
Кинематика Почему «филе всегда лучше»
неверно Ключевой раздел: 5 сценариев, когда необходимо использовать фаску в
ЧПУ-машинострочной отрасли Сравнение данных: фаска против филе – стоимость, время и напряжения (таблица)
Схема процесса: Сравнение пути инструментов для фрезера с ЧПУ для фаски и решения для филе
: процесс принятия решений на основе DFM для фаски/филе
. Кейс Brightstar: как сэкономить 54% на гуманоидном роботе. Часто
задаваемые вопросы
по ссылке на суставы пальцев гуманоидных роботов. Получите свой Свободный отчёт по анализу DFM
1. Как неправильный выбор фаски и филе увеличивает затраты
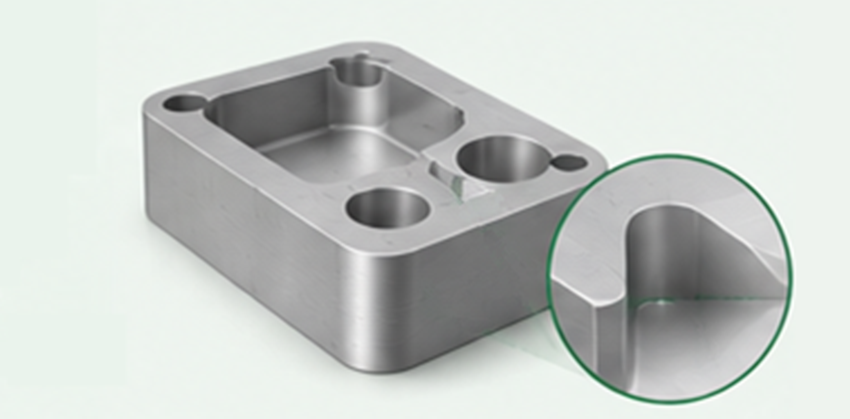
На этапе быстрого прототипирования CNC многие дизайнеры по умолчанию добавляют филе, считая это "безопаснее". Однако при трёх- или четырёхосевой обработке с ЧПУ точная обработка филета гораздо сложнее, чем обработка фаски
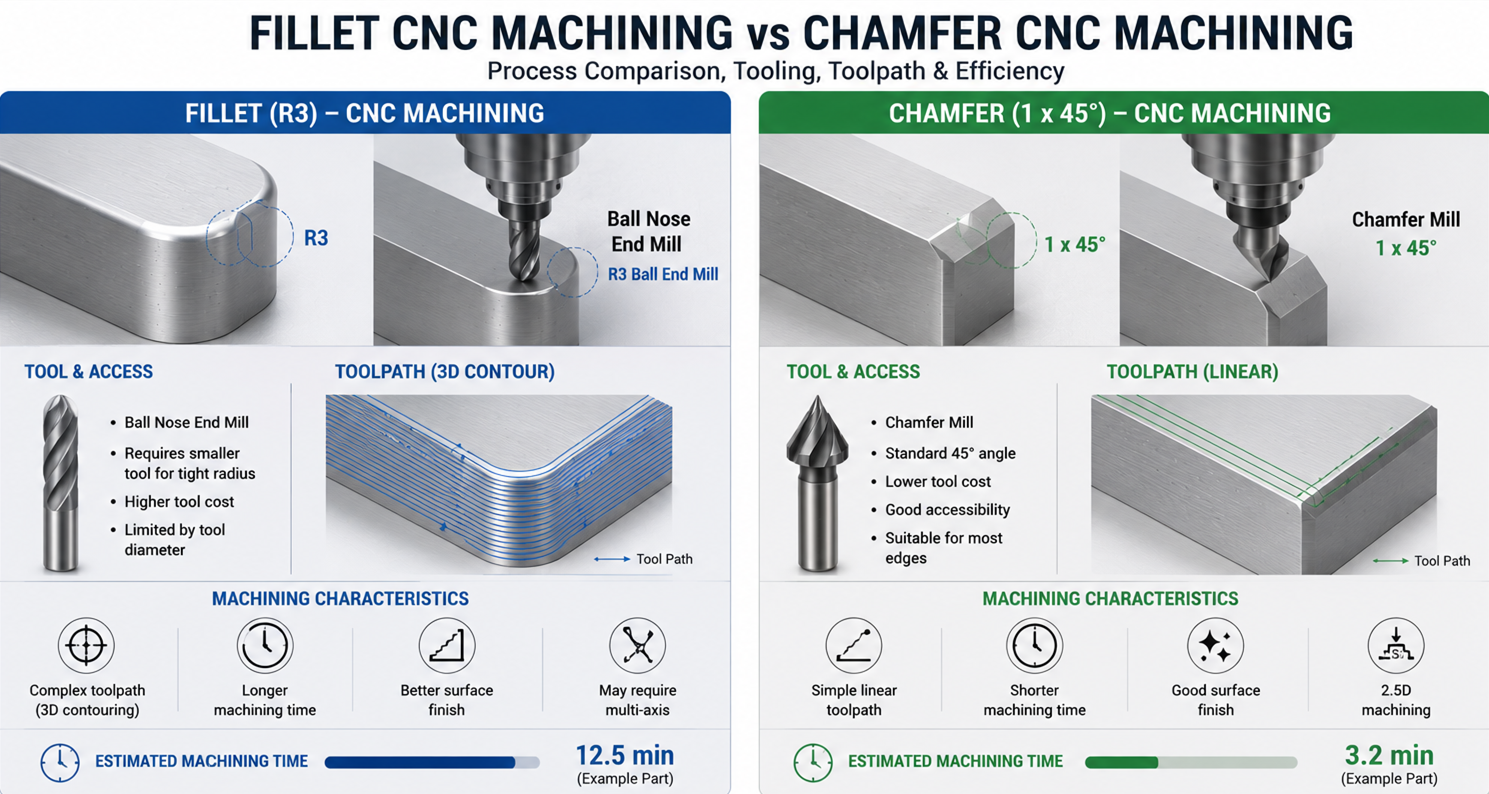
.Сложность программирования: Филе обычно требуют шаровых концевых фрезеров или сложных стратегий контурирования, увеличивая объём строк кода в 5-10 раз
.Время обработки: Отделка внутреннего филе R1.5mm занимает на 40%–60% больше времени, чем фаска C1.5mm (см. таблицу ниже).
Стоимость инструмента: Обработка мелких внутренних филе (например, R0,5 мм) требует крайне малых шариковых резцов с носом, которые подвержены поломкам и трудно достичь качественной поверхности
.Сложность инспекции: Фаски можно быстро измерять с помощью простых датчиков или суппортов; филе обычно требуют профилометра или координатного измерительного аппарата (CMM), что не подходит для быстрого осмотра на месте.
2. Основные определения и основные различия
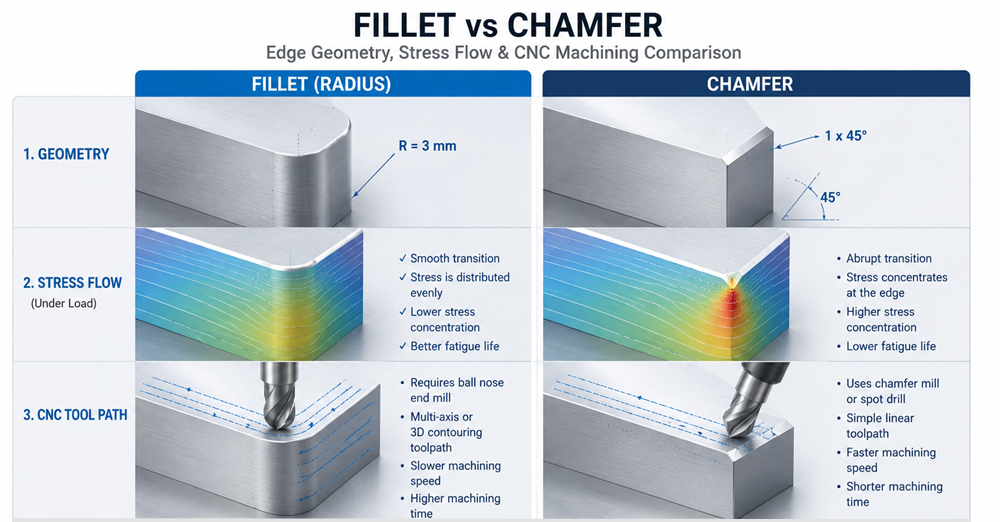
Chamfer: Вырезание кромки в наклонной плоской поверхности, чаще всего 45°. Размерность часто обозначается как «C» плюс ширина, например, C1.0 (что означает ширину 1,0 мм при 45°).
Филе: Обработка кромки в изогнутый радиус. Внутренний радиус называется «филретом», внешний — «круглым». Размерность обозначается как «R» плюс радиус, например, R1.0.
Основные отличия:
Геометрия: Фаска — плоский переход; филе — изогнутый переход
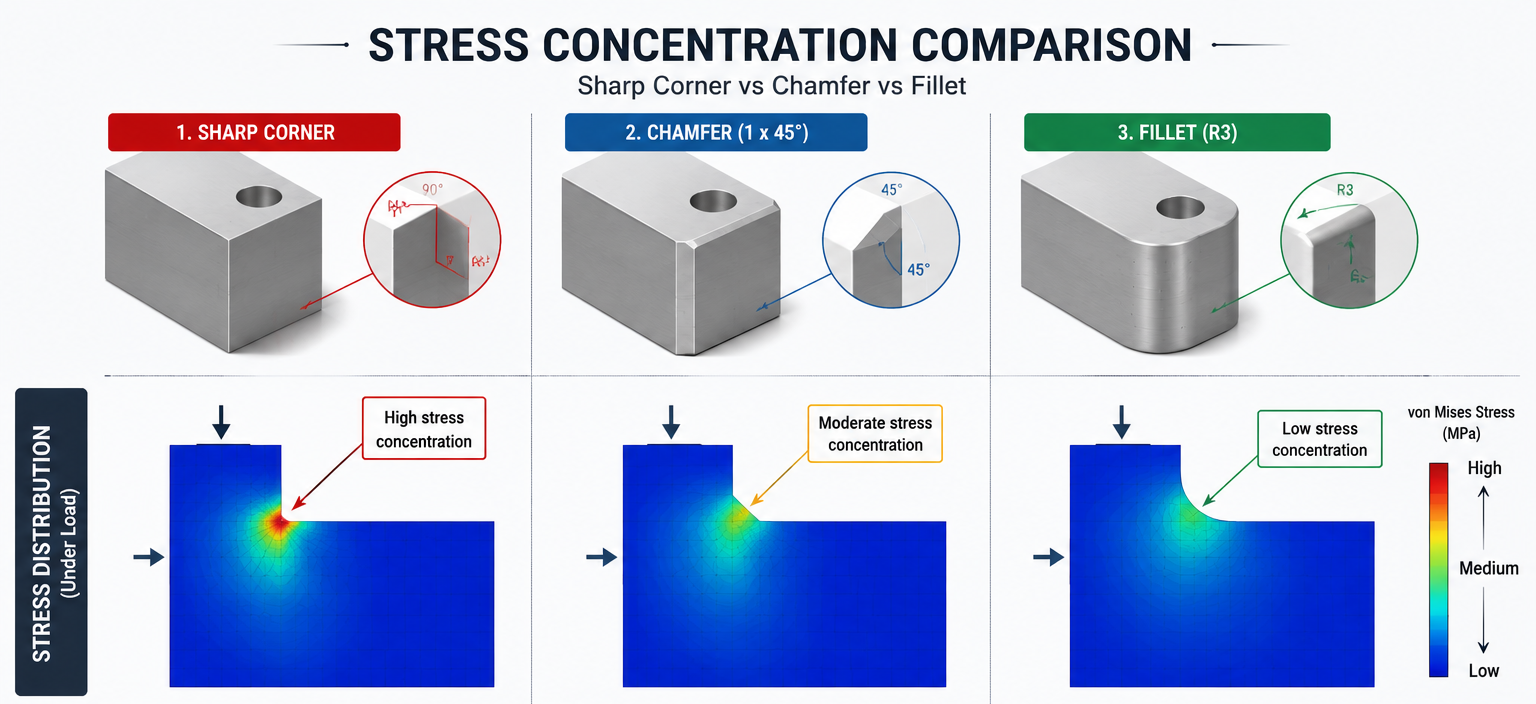
.Коэффициент концентрации напряжения: В идеале филе имеют меньший коэффициент концентрации напряжения (Kt) (примерно 1,2-1,5), тогда как фаски — более высокий Kt (примерно 1,5-2,0). Однако эта разница оказывает минимальное влияние в статичных, низконагрузочных или пластичных материалах.
Кинематика механической обработки: Фаски можно вырезать за один проход с помощью V-образного инструмента для фаски; филе требуют сканирования слоя за слоем с помощью концевой фрезы с шариковым носом.
3. Почему "Fillet is Always Better" неправильно
Это давнее «правило эмпира», возникшее из области усталостного дизайна и литья/литья под давлением. В этих областях филе действительно устраняют острые углы и улучшают поток материалов
.Но при обработке с ЧПУ это утверждение вводит в заблуждение:
Цитата из книги «Machining Dynamics: Fundamentals, Applications and Practices» Юсуфа Алтынтаса, глава 8:
Для фрезерных процессов избегайте использования внутренних радиусов филе меньше 1,5 радиуса инструмента; в противном случае требуется EDM или очень трудоёмкая микрофрезерная обработка. Фаски, напротив, значительно повышают эффективность обработки.
На самом деле, для большинства быстрых прототипов и частей с малым и средним объёмом циклическая нагрузка за срок службы детали значительно ниже предела усталости. В таких случаях выбор производственной фаски разумнее, чем теоретически превосходящего филе
.
4. 5 сценариев, когда при обработке с ЧПУ необходимо использовать фаску
| Scenario | reason | <-й стиль="граница: 1px solid #333; заполнение: 10px; выравнивание текста: слева; вес шрифта: жирный;">Объяснение|
|---|---|---|
| 1. Маленькие внутренние углы (R ≤ 0,5 мм) | Ограничения доступности инструментов | Для обработки филе R0,3 мм нужна шаровая конечная фреза диаметром 0,6 мм, которая крайне подвержена отколом. Фаска C0.3 может быть выполнена стандартным инструментом для гравировки под углом 60° или 90° за один проход с лучшим качеством поверхности. |
| 2. Глубокая полость или узкая прорезь в нижних углах | Избегайте чрезмерного отношения длины к диаметру | Обработка мелких филе в глубоких полостях требует очень длинных, тонких шарикообразных резцов, вызывающих вибрацию. Фаски могут использовать конические инструменты с лучшей жёсткостью. |
| 3. Руководство сборки | Механическая функция входа | Фаски на концах вала или краях отверстий обеспечивают сужающуюся направляющую для удобства выравнивания и установки. Филе обычно зацепляются во время сборки. |
| 4. Удаление зауренников и защитные края | ;Высокая согласованность, низкая стоимость | В автоматизированных процессах удаления заушников фаски могут контролироваться количественно (например, C0.2±0.05). Филе имеют плохую консистенцию контура после удаления заудировки. |
| 5. Прорезь нижних отверстий или краёв противоположного отверстия | Стандарт требования к крепежу | Для втопленных винтов (например, GB/T 70.1) необходимо использовать 90° втопленную фаску. Для резьбы трубы требуются фаски с определённым углом (например, 37,5°). Филе не соответствуют этим стандартам | .
5. Сравнение данных отрасли: фаска против филе – стоимость, время и стресс (таблица)
Следующие данные основаны на быстрой партии прототипирования (10 экземпляров), материал 6061 алюминиевый сплав, размеры: блок 100x100x20mm, внутренняя обработка квадратного угла. Оборудование для обработки: 3-осевой вертикальный центр обработки (шпиндель 12 000 об/мин).
| C1.5 Chamfer | <-й стиль="рамка: 1px solid #333; наполнение: 10px; выравнивание текста: слева; шрифт-вес: жирный;">R1.5 Филе||
|---|---|---|
| Размер элемента | Ширина фаски 1,5 мм | радиус дуги 1,5 мм |
| Рекомендуемый инструмент | 90° V-образный фаска (Ø10mm) | Шаровая концевая фреза (Ø3mm) |
| Время программирования (минуты) | 5 | 20 |
| Увеличение времени обработки на деталь | Baseline (0%) | +52% |
| Стоимость инструмента (за деталь) | $0.05 | $0.30 |
| Шероховатость поверхности (Ra, μm) | 0.8 (легко управлять) | 1.6 (внизу могут быть отметки) |
| Время инспекции (секунды/функция) | 10 (с использованием фаски) | 120 (требуется CMM или профильометр) |
| Коэффициент концентрации напряжения (Kt) | ≈ 1.8 | ≈ 1.4 |
| Снижение прочности на усталость (относительно отсутствия выемки) | примерно 25% | примерно 15% |
Источники данных: внутренняя база данных Brightstar Prototype (статистика 2022-2025) и коэффициенты концентрации напряжений Peterson, 4-й Редактировать ион (Таблица 3.2).
6. Диаграмма процесса: сравнение пути инструментов для фрезера с ЧПУ для фаски и филе
7. Решение: DFM-процесс принятия решений для фаски/филе
Чтобы помочь вам сделать правильный выбор в дизайне, Brightstar Prototype рекомендует следующее быстрое решение:
Используется ли это ребро в условиях усталости с высоким циклом? (Количество циклов > 10^6, материал — высокопрочная сталь или титановый сплав)
Да → Используйте максимально возможное филе (R > 1 мм).
Нет → Перейти к следующему шагу
Требуется ли для этого места работа со стандартными крепежами (втопленные отверстия, резьбы)?
Да → Нужно использовать фаску
Нет → Перейти к следующему шагу
Является ли достижимый радиус филе ЧПУ более 1/5 глубины полости?
Например: прорезь глубиной 20 мм, филе должно быть ≥ R4.0
. Без → Используйте фаску (чтобы избежать невозможности обработки или слишком длинных инструментов) Да
→ Перейти к следующему шагу
Требуется ли руководство для сборки?
Да, → настоятельно рекомендую фаски
. Нет → Оба варианта допустимы, но фаска стоит дешевле
8. Kindstar Case Study: гуманоидный робот-сустав пальцев
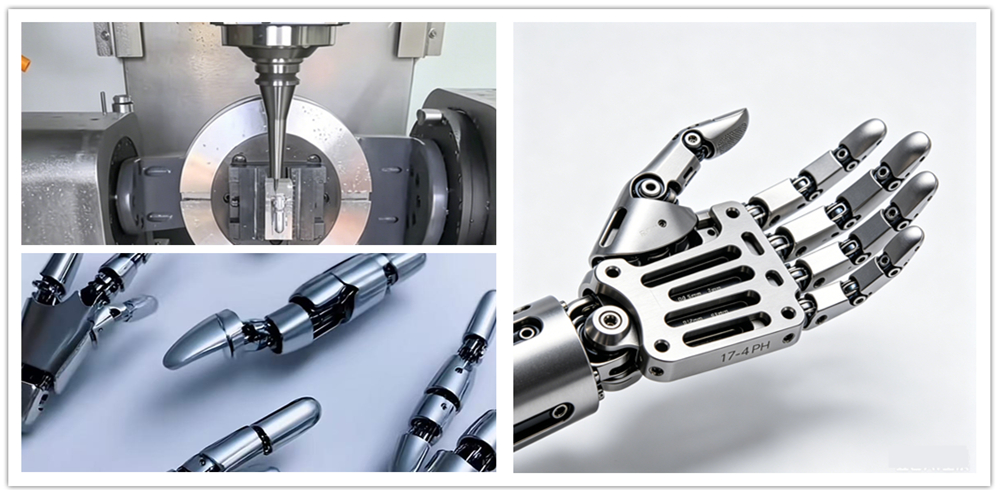
Европейский стартап по гуманоидным роботам, разрабатывающий полноразмерного универсального гуманоидного робота, должен был быстро прототипировать 10 комплектов внутренних звеньев для суставов пальцев (материал: нержавеющая сталь 17-4PH, термически обработанная до уровня H900).
Чертеж заказчика требовал, чтобы все углы отверстий для осветления, масляных канавок и слотов для снятия напряжений на звенке должны быть указаны как филе R0,5mm
.Минимальная толщина стенки детали составляет всего 1,2 мм, с несколькими узкими прорезями глубиной 12 мм и шириной 3 мм.
Обработка филе R0.5mm требует Ø1.0mm шарового носа и длинной шейной фрезой
.Соотношение длины к диаметру инструмента достигает 12:1, что вызывает сильные коляски и лёгкое разрушение при фрезерной обработке с ЧПУ. Для каждого элемента необходимо использовать EDM (электрическоразрядная обработка).
Ориентировочная стоимость за деталь: €180, срок выполнения: 18 дней, что серьёзно задерживает темпы разработки гуманоидного робота, "быстрая итерация, интеграция программного обеспечения и аппаратного обеспечения".
Наша инженерная команда провела анализ DFM и предложила клиенту следующую модификацию:
| Feature Type | <Стиль="граница: 1px solid #333; заполнение: 10px; выравнивание текста: слева; вес шрифта: жирный;">Оригинальный дизайнпредложение DFM | причина модификации | |
|---|---|---|---|
| Внутренние углы отверстий для молнии (по 8 на часть) | R0.5 филе | C0.5 фаска | Поверхность не спаривается, для уменьшения веса, достаточно фаски |
| Концы масляных канавок (по 2 на деталь) | R0.5 филе | R1.0 филе (увеличено) | Масляные канавки требуют филе, чтобы избежать концентрации напряжения, но радиус можно увеличить |
| Нижняя часть слотов для снятия напряжения | R0.5 филе | C0.5 фаска | <td style="border: 1px solid #333; padding: 10px; vertical-align: top;">Симуляция показывает пиковое напряжение в этом месте <150 МПа, фаска безопасна|
| Края отверстий для крепления штифтов | R0.3 филе | C0.3 фаска (45°) | Объяснение модификации сердечника: Концы масляных канавок сохраняют филе и увеличены до R1.0 (можно обрабатывать шаровым носом Ø2 мм). Фаска C0.5 может быть обработана стандартным инструментом для гравировки под углом 90° V, завершая все контуры отверстия за один проход, сокращая время обработки с 4,5 часов на деталь до 45 минут.
Клиент подтвердил изменение. Результаты: Стоимость: снижена с €180 до €82 за деталь, сэкономив 54%.
Отзывы клиентов: "Скорость итераций деталей гуманоидных роботов — это конкурентоспособность. Brightstar сообщили нам: филе R0.5 на внутренних деталях трансмиссии определённо можно заменить на фаску C0.5, что снижает стоимость на 70%, при этом прочность всё ещё более чем достаточна.» 9. FAQQ1: Вызывают ли фаски более сильную концентрацию напряжения? Q2: Можно ли смешивать фаски и филе на одной и той же части? Q3: Какое минимальное внутреннее филе CNC можно получить? Q4: А как насчёт 3D-печати (быстрое прототипирование)? Что лучше — фаска или филе? Получите отчёт по анализу DFM СвободныйНеправильный выбор краёв может привести к ненужному росту затрат и задержкам проекта. Brightstar Prototype CNC Co., Ltd специализируется на предоставлении высокоточной обработки ЧПУ и услуг быстрого прототипирования. Наша инженерная команда предоставит вам профессиональный анализ проектирования для производственности (DFM) в течение 24 часов, четко указав оптимальные решения для обработки всех фасок, филет и других элементов вашего чертежа. Все данные в этой статье предназначены исключительно для справки. Мы не рекомендуем цитировать его без разрешения. Мы не несем ответственности за любые проблемы, возникшие в результате такого использования. По любым конкретным вопросам или заявкам, пожалуйста, свяжитесь с нами напрямую для обсуждения.
Декларация об авторских правах и ссылкахAltintas, Y. (2012). Динамика обработки. Springer. (Глава 8.2)
Tag:
С чего начатьГотовы начать свой проект по прецизионной обработке с ЧПУ? Свяжитесь с нами сегодня, чтобы обсудить ваши требования и получить бесплатное ценовое предложение. Наша команда экспертов готова помочь вам на протяжении всего процесса, от проектирования до доставки.
|