
Обработка поверхности при обработке с ЧПУ: анодирование алюминия

почему поверхностная отделка определяет успех части
В точной обработке с ЧПУ путь от необработанной алюминиевой заготовки до готового компонента редко заканчивается в центре обработки. Хотя важны строгие допуски и сложная геометрия, обработка поверхности после обработки часто определяет, будет ли деталь работать как задумано в конечном применении — или досрочно выйдет из строя
.Анодирование алюминия является одним из самых критических процессов поверхностной отделки в современном производстве. От аэрокосмических кронштейнов до корпусов для потребительской электроники — анодированные алюминиевые компоненты встречаются повсюду. Тем не менее, многие инженеры, специалисты по закупкам и дизайнеры продуктов не имеют всестороннего понимания того, как работает этот электрохимический процесс, какие переменные влияют на результаты и как правильно их определять.
В Brightstar Prototype CNC Co., Ltd мы потратили год на совершенствование интеграции ЧПУ-обработки с высококачественными услугами анодирования. Это руководство опирается на отраслевые стандарты, реальные кейсы и техническую экспертизу, чтобы дать полную картину анодирования алюминия — от основных принципов до сложных проектных аспектов.
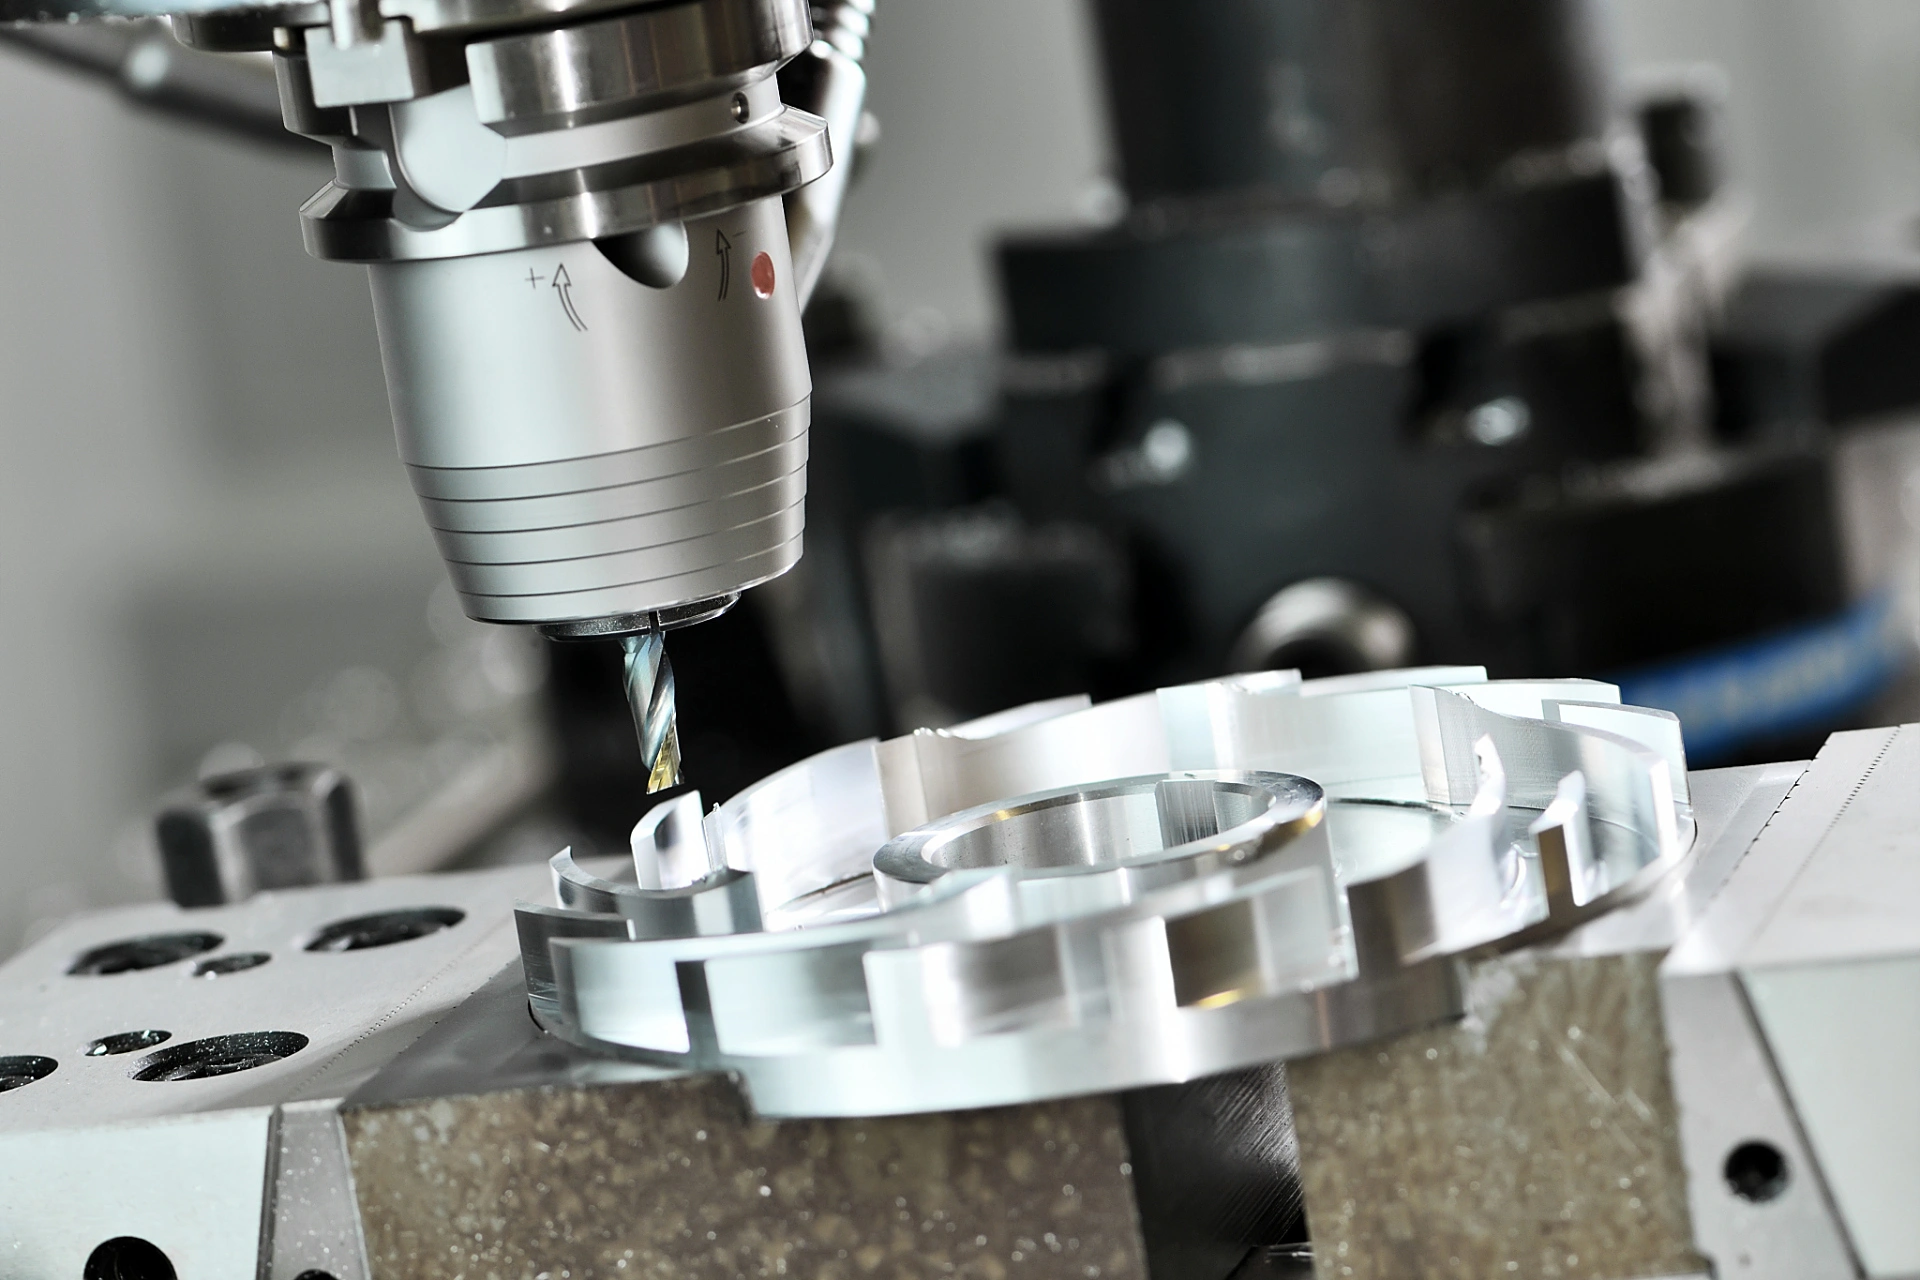
Что такое анодирование алюминия?
Анодирование — это электрохимический процесс пассивации, превращающий внешнюю поверхность алюминия в прочный, коррозионно-устойчивый слой оксида алюминия. В отличие от краски или порошкового покрытия — которые накладываются поверх подложки — анодированное покрытие становится неотъемлемой частью самого металла.
Термин «анодирование» происходит от роли детали в электрической цепи: алюминиевый компонент служит анодом (положительным электродом) в электролитической ячейке. При приложении постоянного тока ионы кислорода притягиваются к поверхности алюминия, реагируя и образуя контролируемый оксидный слой.
Ключевые характеристики анодированного алюминия
Изменение размерности: Оксидный слой растёт как наружу, так и внутрь от исходной поверхности. Примерно 50% толщины покрытия проникает в субстрат, а 50% накапливается на поверхности. Это означает, что покрытие размером 20 микрон увеличивает общие размеры детали примерно на 10 микрон на поверхность.
Твёрдость: Анодированные поверхности могут достигать твёрдости до Роквелла 70°C (примерно 500-700 HV).
Porosity: Анодический слой содержит микроскопические поры, способные впитывать красители или герметики
.Прозрачность: Нецветные анодные покрытия прозрачны, раскрывая естественный металлический вид алюминия
.Зачем анодизировать? Ключевые преимущества деталей, обработанных с ЧПУ
Анодирование даёт преимущества, которых не могут достичь другие методы поверхностной отделки. Вот почему это определено в разных отраслях:
1. Превосходная коррозионная устойчивость
Оксидный слой алюминия, образованный при анодировании, химически стабилен и защищает металл от окисления, соляного спрея и суровых условий. Это делает анодированные детали идеальными для морских, автомобильных и наружных применений.
2. Повышенная твёрдость поверхности и износостойкость
Анодированный алюминий значительно прочнее необработанного алюминий, обеспечивая отличную устойчивость к истиранию и царапинам. Это свойство особенно ценно для компонентов, подвергающихся трению или частой обработке.
3. Цвет Стабильность и эстетическая универсальность
Анодирование позволяет использовать прочные цвета, которые не облупляются и не отслаиваются, потому что краситель проникает в пористый оксидный слой и запечатывается внутри покрытия. Доступные цвета включают прозрачный, чёрный, красный, золотой, синий и индивидуальные оттенки.
4. Отличная адгезия для вторичных процессов
Пористость анодического покрытия обеспечивает идеальную поверхность для клеев, смазок и грунтов
.5. Экологически чисто
Анодирование производит меньше вредных побочных продуктов по сравнению с гальванизацией или покраской. Процесс избегает летучих органических соединений (ЛОС) и использует перерабатываемые электролиты.
6. Электрическая изоляция
Жёстко анодированный алюминий действует как диэлектрический изолятор, обеспечивая электрическую изоляцию при необходимости.
Типы анодирования
Процессы анодирования классифицируются военной спецификацией MIL-A-8625, которая определяет три основных типа:
| Type | Process | толщина покрытия | Применение |
|---|---|---|---|
| Тип I | Анодирование хромной кислоты | 2-5 μm | Тонкое, пластичное покрытие; аэрокосмические и окрашенные детали |
| Type II | анодирование серной кислотой | 5-25 μm | Универсальная коррозия и износостойкость; декоративные применения |
| Type III | Hardcoat Anodizing | 25-75+ μm | Максимальная устойчивость к износу и износу; промышленные и тяжёлые детали |
Type I — анодирование хромовой кислотой
Изначально разработанный как процесс Bengough-Stuart, тип I даёт более тонкие, мягкие и пластичные покрытия. Хотя он обладает самовосстанавливающимися свойствами и используется как предварительное средство для покраски, его использование сократилось из-за экологических норм, связанных с хромокислотой.
Type II — анодирование серной кислотой
Самый распространённый и экономичный метод анодирования. Тип II обеспечивает отличную коррозионную устойчивость, хорошо принимает красители и даёт прозрачные, прозрачные покрытия. Он широко используется в потребительских товарах, автомобильных отделках и промышленных целях.
Type III — анодирование hardcoat
Также известный как "жёсткое анодирование", тип III даёт самые толстые, плотные и твёрдые покрытия. Он предназначен для компонентов, требующих исключительной износостойкости — таких как шестерни, поршни, клапаны и промышленное оборудование.
Ссылка: ASTM B580 и ISO 10074 предоставляют дополнительные спецификации для анодирования жёстким покрытием. MIL-A-8625 остаётся самым широко используемым стандартом.
процесс анодирования пошаговый
Последовательное, высококачественное анодическое покрытие зависит от тщательного выполнения каждого этапа процесса.
Step 1: Подготовка поверхности (предварительная обработка)
Анодирование не скрывает поверхностные несовершенства — оно их выявляет. Правильное предварительное лечение крайне важно.
Очистка: Детали погружаются в щелочные или кислотные очистители для удаления масел для обработки, смазок и загрязнений.
Травление или осветление: Травление (щелочное травление) получает матовое сатиновое покрытие за счёт удаления тонкого слоя алюминия. Яркое осветление (кислотное осветление) создаёт очень отражающую, глянцевую поверхность.
Снятие: Ванна с азотной кислотой удаляет остатки легируемых элементов или оксидов после травления
.Механическая предварительная обработка (по желанию): Техники, такие как струйка стеклянными шариками или пескоструйная обработка, создают равномерную текстуру поверхности и маскируют мелкие следы обработки
.Шаг 2: Анодирование (электролиз)
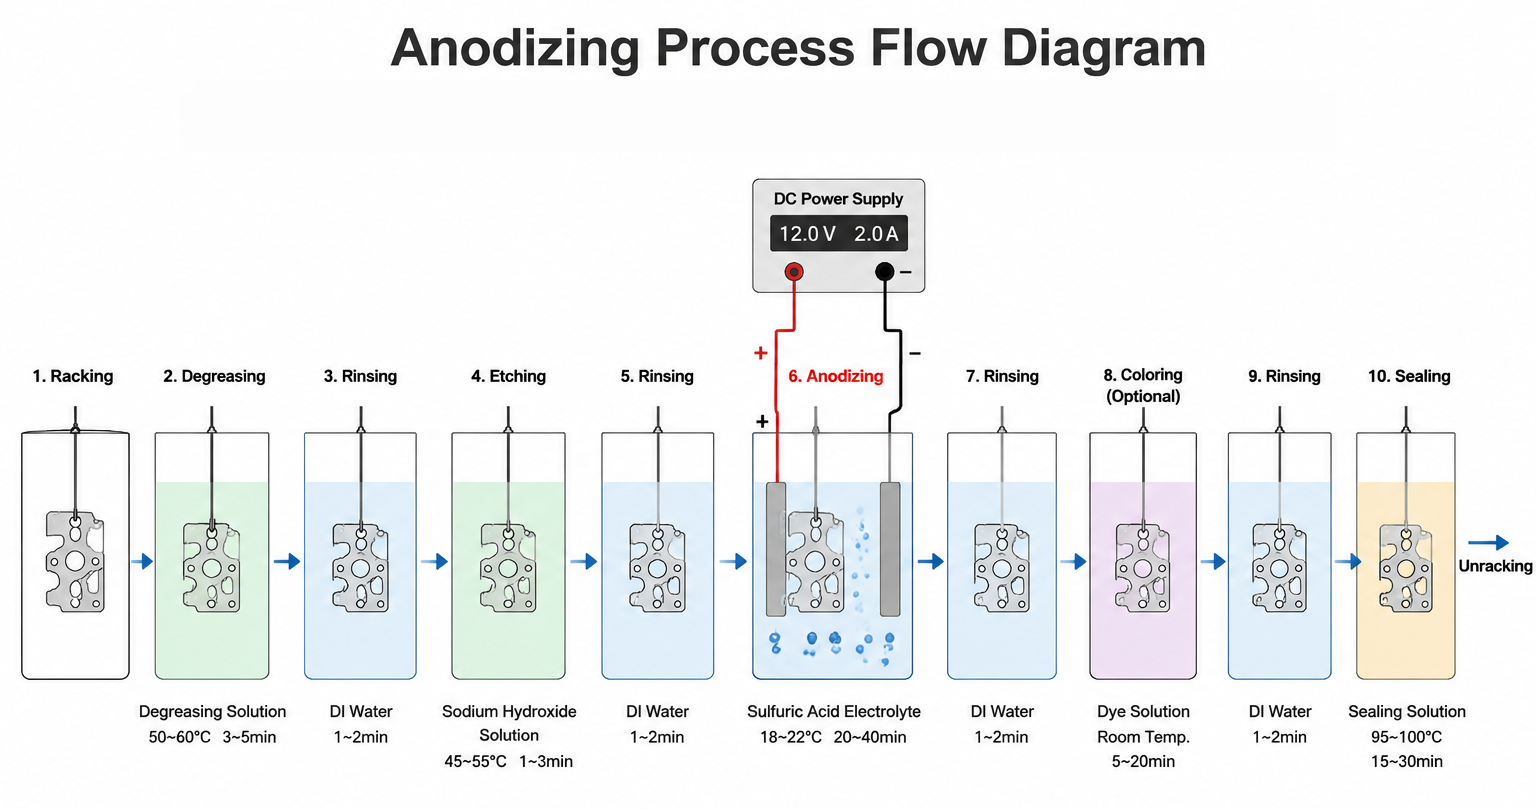
Деталь подвешена в кислотной электролитной ванне — обычно 10-20% серной кислоты — и подключена к положительному выводу блока питания постоянного тока. Ключевые параметры процесса контролируются:
| Parameter | <стиль="граница: 1px solid #333; заполнение: 6px 10px; выравнивание текста: left; font-weight: bold;">типичный диапазон (тип II)типичный диапазон (тип III) | |
|---|---|---|
| Температура | 18-22°C | 0-5°C |
| Плотность тока | 12-15 A/ft² (1.2-1.5 A/dm²) | 20-40 A/ft² (2-4 A/dm²) |
| Voltage | 12-24 V | 20-80 V |
| Время | 10-60 minutes | 20-90 minutes |
| Electrolyte | 15-20% серная кислота | 10-15% серная кислота |
Ссылка: Исследование анодирования алюминиевого сплава 6063 показало, что время анодирования и плотность тока оказывают наибольшее положительное влияние на толщину пленки, тогда как концентрация электролита и температура оказывают меньшее влияние. В ходе исследования были определены оптимальные условия для максимальной толщины пленки: плотность тока 4 А/дм², концентрация кислоты 6 об/процентов, температура 19,5°C и 60 минут времени анодирования.
Step 3: Цвет ing (по желанию)
Для цветных покрытий пористое анодное покрытие погружается в раствор красителя. Органические красители предлагают широкую цветовую палитру, а электролитическая окраска (двухступенчатая) даёт бронзовые, чёрные и более устойчивые к ультрафиолету оттенки.
Шаг 4: Герметизация
Герметизация закрывает поры в анодном покрытии, фиксируя краситель и предотвращая загрязнение.
Горячая DI-водная герметизация: Погружение в почти кипящую деионизированную воду превращает оксид в гидратированный бемит, который расширяется, заполняя поры.
Герметизация средней температуры: использует никел-ацетат или другие металлические соли при 60-70°C, особенно подходящие для окрашенных деталей
.Cold Sealing: формулы никель-фторида при комнатной температуре; часто после этого проводится промывка горячей водой для ускорения отверждения
.Aluminum Все oy Compatibility
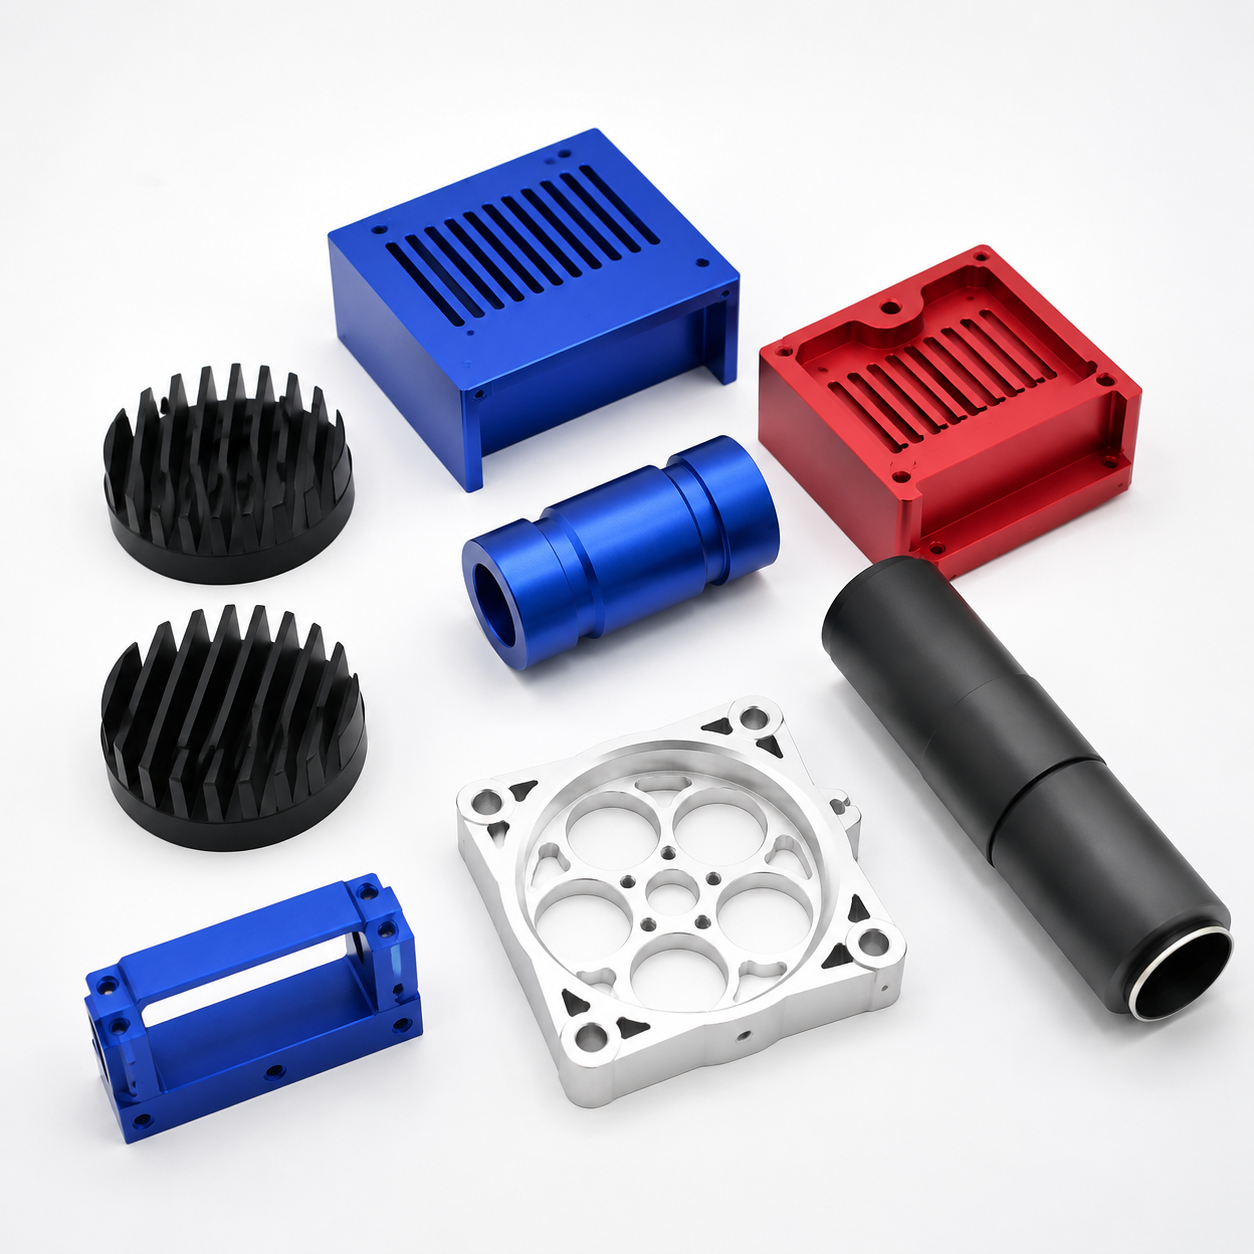
Не все алюминиевые сплавы анодируются одинаково. Состав сплава влияет как на внешний вид, так и на качество покрытия.
| Все oy Series | качество анодирования | Типичные приложения |
|---|---|---|
| 1xxx (Pure Al) | Отличное, прозрачное покрытие | Декоративная, электрическая |
| 3xxx (Al-Mn) | Хорошо | Листовая продукция, общая изготовка |
| 5xxx (Al-Mg) | От хорошего до отличного | морское, автомобильное, химическое оборудование |
| 6xxx (al-mg-si) | Отлично | Наиболее распространено для деталей с ЧПУ (6061, 6063, 6082) |
| 7xxx (Al-Zn) | Хорошо (риск пятна) | Аэрокосмическая промышленность, детали с высокими нагрузками (7075) |
| 2xxx (Al-Cu) | Moderate | Аэрокосмическая промышленность, требует тщательного контроля процессов (2024) |
Лучшая практика: Для однородных, высококачественных анодированных покрытий 6061-T6 и 5052-H32 являются одними из самых надёжных сплавов. Литые сплавы с высоким содержанием кремния или магния могут давать неравномерное покрытие, поэтому их следует избегать по возможности.
Ссылка: BS 1615 предоставляет рекомендации по выбору сплава для анодирования. Ещё один ценный ресурс является «Система обозначения для алюминиевых покрытий» (Публикация #45)
Ассоциации по производству алюминия.Конструктивные особенности анодированных ЧПУ-деталей
1. Размерные допуски
Анодический слой увеличивает размеры детали примерно на 50% от толщины покрытия на одну поверхность. Для покрытия типа II объемом 20 микрон ожидайте роста на ~10 микрон на поверхность. Критические подгонки — резьба, поверхности подшипников, отверстия для пресса — должны учитывать это.
2. Поверхностное покрытие
Анодирование следует поверхности подложки. Следы от обработки, царапины и следы инструментов остаются видимы после обработки. Для достижения единообразного вида:
Укажите струменную или пескоструйную обработку стеклянными шариками для получения матового покрытия
.Укажите яркое опускание для глянцевого покрытия.
3. Rack marks
Детали должны подвешиваться на стойках во время анодирования. Контакт-точки (метки стойки) не будут анодированы и останутся видимыми. Спроектируйте характеристики стеллажей или учтите это в эстетических аспектах.
4. Маскировка
Резьбы, уплотнительные поверхности и критические отверстия можно замаскировать перед анодированием для сохранения целостности размеров и электрической проводимости.
5. Геометрия рёбер
Острые углы и края обычно получают более высокую плотность тока, что приводит к неравномерной толщине покрытия или "выгоранию". Добавление радиусов или фасок улучшает равномерность покрытия.
6. Правило 50/50
Анодический слой растёт как внутрь, так и наружу субстрата. Для покрытия 0,001" примерно 0,0005" проникает внутрь, а 0,0005" накапливается наружу.
Промышленные приложения
Анодированные алюминиевые компоненты выполняют критически важную роль в разных секторах:
| промышленность | Приложения | Типичные Все oys | анодизирующий шрифт |
|---|---|---|---|
| Aerospace | Кронштейны, корпуса, фитинги | 2024, 6061, 7075 | Тип I, Тип II, Тип III |
| Automotive | Отделка, тормозные компоненты, корпуса | 5052, 6061, 6063 | Type II |
| Consumer Electronics | корпуса, клавиатурные корпуса, радиаторы | 5052, 6061, 6063 | Тип II, Тип III |
| Медицинские устройства | корпуса инструментов, хирургические инструменты | 6061, 7075 | Тип II, Тип III |
| Промышленное оборудование | Шестерни, клапаны, поршни, направляющие | 6061, 6082 | Type III (Hardcoat) |
| Архитектурный | Карнизы, оконные рамы | 6063, 6061 | Тип II (Класс I/II) |
Case Study: Решение проблем с жёстким анодированием Цвет согласованностью
.png?imageMogr2/format/webp)
В прошлом месяце производитель электроники обратился к нам с неотложным требованием: 50 деталей алюминиевого радиатора 6061-T5, требующих жёсткого анодирования натуральным цветом. Клиенту требовался постоянный вид и доставка в течение двух недель.
Проблема
Начальные части выборки показали непостоянный цвет — некоторые области были светло-серыми, а другие тёмно-серыми. Анализ выявил три коренных причины:
Текущие проблемы с распределением: Детали на краях светильника получали более чем на 25% большую плотность тока, чем детали, расположенные по центру.
Колебания температуры: Застойные зоны в ванне вызывали колебания ±4°C
.Несоответствия при подготовке поверхности: ЧПУ-обработка вызывает левые остаточные напряжения и вариации шероховатости поверхности (Ra 0,8-1,2 мкм), влияющие на образование оксида.
The Solution
Step 1 — Редизайн прибора: Были разработаны индивидуальные титановые светильники с вращающимися клипсами, обеспечивающие равномерное расстояние 8 мм между всеми частями для нормализации распределения тока
.Step 2 — Оптимизация процесса:
| Parameter | До | After |
|---|---|---|
| Температура | 20 ± 5°C | 18 ± 0,5°C |
| Плотность тока | 2.5 A/dm² | 2.2 A/dm² |
| Агитация | Manual | Automated (15 ударов/мин) |
Step 3 — Предобработка: после обработки с ЧПУ добавлялась отжиг с снятием напряжений, затем использовалась стеклоструйная обработка для стандартизации поверхностной отделки
.Результат
Конечные детали достигли единого цвета с улучшением равномерности толщины анодирующего слоя до ±1,5 мкм. Заказчик одобрил образцы и разрешил полное производство 1000 экземпляров.
Ключевое понимание: Цвет согласованность анодирования сильно зависит от управления процессом — стабильность температуры, однородность плотности тока и правильная подготовка поверхности не подлежат обсуждению для получения высокого качества.
Анодирование против альтернатив: как это сравнивается
| Характеристика | Анодирование | <стиль="рамка: 1px solid #333; наполнение: 6px 10px; выравнивание текста: слева; вес шрифта: жирный;">Порошковое покрытиеГальванизация | <-й стиль="рамка: 1px solid #333; наполнение: 6px 10px; выравнивание текста: слева; шрифт-вес: жирный;">Paint||
|---|---|---|---|---|
| Прочность связи | Интеграл с подложкой | Механическая адгезия | Metallic | bondМеханическая адгезия |
| Стойкость к износу | Отлично | Хорошо | Хорошо | Плохо |
| Устойчивость к коррозии | Отлично | Отлично | Хорошо | Moderate |
| Цвет Опции | Широкий диапазон | Широкий диапазон | Limited | Unlimited |
| Изменение размерности | 50/50 рост/проникновение | Добавляет толщину | Добавляет толщину | Добавляет толщину |
| UV стабильность | Excellent (электролитические цвета) | Хорошо | N/A | Moderate |
| Температура процесса | Ambient до 5°C (тип III) | 150-200°C | Ambient | Ambient |
| Воздействие на окружающую | средуLow (перерабатываемые электролиты) | Moderate | High (heavy metals) | Moderate |
Ключевое отличие: Анодирование — это интегрированное покрытие, оно становится частью металла, тогда как альтернативы — это покрытия, которые лежат на поверхности и подвержены сколованию, отслаиванию и отслаиванию
.Часто задаваемые вопросы (FAQ)
Q1: Как работает анодирование алюминия?
Анодирование — это электрохимический процесс, при котором алюминиевая деталь подключается к положительному выводу постоянного тока (анода) и погружается в кислотный электролит. Применять напряжение вызывает реакцию ионов кислорода с поверхностью алюминия, образуя контролируемый слой оксида алюминия.
Q2: Какова цель анодирования алюминия?
Анодирование повышает устойчивость к коррозии, увеличивает твёрдость поверхности, обеспечивает прочную окрашивание, обеспечивает электрическую изоляцию и улучшает адгезию смазочных материалов или клеев — при этом является экологически безопаснее многих альтернатив
.Q3: Добавляет ли анодирование алюминия толщину?
Да. Оксидный слой растёт как внутрь, так и наружу от исходной поверхности. Примерно 50% толщины покрытия проникает в субстрат, а 50% накапливается на поверхности.
Q4: Делает ли анодирование алюминия его крепче?
Анодирование значительно затвердевает поверхность (до Rockwell 70C). Хотя он не увеличивает прочность материала, значительно повышает износостойкость и долговечность.
Q5: Дорого ли анодировать алюминий?
Анодирование обычно экономически выгодно по сравнению с альтернативами, обеспечивая долгосрочную ценность за счёт сокращения обслуживания и увеличения срока службы деталей. Стоимость зависит от размера, количества, сложности и необходимого типа покрытия.
Q6: В чем разница между анодированием типа II и типа III?
Тип II (серная кислота) обеспечивает стандартное декоративное и защитное покрытие (5-25 мкм). Тип III (твёрдое покрытие) обеспечивает более толстое, плотное и твёрдое покрытие (25-75+ мкм) для применения при высоком износе.
Q7: Каков процесс анодирования алюминия?
Процесс включает: 1) подготовку поверхности (очистка, травление, удаление), 2) анодирование кислотным электролитом с постоянным током, 3) опциональное окрашивание и 4) герметизацию пор
.Q8: Предотвращает ли анодирование гальваническую коррозию?
Да. Анодирование создаёт изоляционный оксидный слой, который снижает гальваническую связь между разными металлами, при условии, что покрытие остаётся целым.
Q9: Какие обычно используются спецификации анодирования?
MIL-A-8625 (типы I, II, III), ASTM B580, ISO 7599 (общие характеристики), ISO 10074 (хардкоут) и AMS 2470/2471/2472 широко упоминаются.
Q10: Можно ли анодировать все алюминиевые сплавы?
Не все анодируются одинаково. Серии 6xxx (6061, 6063) и 5xxx (5052) дают наиболее стабильные результаты. Серии 2xxx и 7xxx требуют более тщательного контроля процесса и могут приводить к цветовым вариациям.
Заключение
Анодирование алюминия остаётся одним из самых эффективных и универсальных процессов отделки поверхности, доступных производителям. Для деталей, обработанных с ЧПУ, он предлагает уникальное сочетание прочности, коррозионной устойчивости, эстетической универсальности и совместимости с окружающей средой, с которой мало какие альтернативы могут сравниться.
В Brightstar Prototype CNC Co., Ltd мы обладаем многолетним опытом в точной обработке ЧПУ и интегрированных услугах анодирования. Наши инженеры работают с вами от проверки дизайна до окончательной проверки качества, чтобы убедиться, что ваши анодированные детали полностью соответствуют вашим требованиям — будь то декоративные отделки типа II или прочный твёрдый слой Type III.
Готовы обсудить свой проект? Контакт с нашей инженерной командой сегодня для проверки проектирования и предложения. Будь то разработка прототипов, малосерийные производственные партии или необходимость сложных геометрий — мы предоставляем качество, которому вы можете доверять.
📧 Отправить по электронной почте: ann@brightrapid.com
🌐 Веб-сайт: www.brightrapid.com
Отказ от ответственности
Информация, представленная в этой статье, предназначена исключительно для общих инженерных и производственных справочных целей. Фактически достижимые допуски могут варьироваться в зависимости от геометрии детали, характеристик материала, состояния станка, требований к инспекции и производственных условий. Рекомендации по проектам всегда должны обсуждаться с квалифицированными инженерами по производству.