Что должен включать RFQ профессионального ЧПУ?
В индустрии точной обработки высококачественный запрос (RFQ) является краеугольным камнем успеха проекта. Это не просто вопрос о цене, а технический документ, который сообщает о намерениях проектирования, передаёт технические требования и устанавливает кооперативное доверие
.Как компания, специализирующаяся на высокоточной обработке с ЧПУ и быстром прототипировании с 2009 года, Brightstar Prototype CNC Co., Ltd всегда твёрдо верит, что «качество формирует долгосрочное доверие». Мы ежедневно отвечаем на различные запросы от международных клиентов (особенно из США, Японии и Германии). С точки зрения производителя, хорошо подготовленный RFQ может удвоить скорость цитирования, значительно повысить точность цитирования и значительно снизить повторяющуюся коммуникацию, вызванную неясной информацией.
Сегодня мы систематически изложим для вас компоненты профессионального RFQ по ЧПУ-обработке, объединяя отраслевые стандарты и практический опыт
.Почему качество RFQ напрямую влияет на успех проекта?
многие инженеры по закупкам и проектированию задаются вопросом: почему одни запросы получают ответы в один день, а другие занимают несколько дней? Ответ часто кроется в деталях запроса на запрос
.Неполный RFQ ставит поставщика в дилемму: либо прервать работу для повторного подтверждения, либо цитировать на основе неполных предположений. Первая замедляет весь процесс проекта, а вторая может привести к неточным предложениям — которые позже компенсируются «заказами на изменения», что в конечном итоге приводит к ещё большим затратам.
Высококачественный RFQ служит основой для поставщиков, чтобы быстро понять требования, точно оценить производственные циклы и предложить конкурентоспособные цены. Это отражает не только стандартизацию процесса закупок, но и уважение к профессиональным возможностям поставщика. Для таких производителей, как Brightstar, которые ценят опыт в сфере обслуживания, чёткий запрос на запрос также позволяет нам предоставлять ценную обратную связь DFM (Design for Manufacturable) при первой возможности, помогая оптимизировать конструкции, избежать рисков и снизить затраты на этапе проектирования.
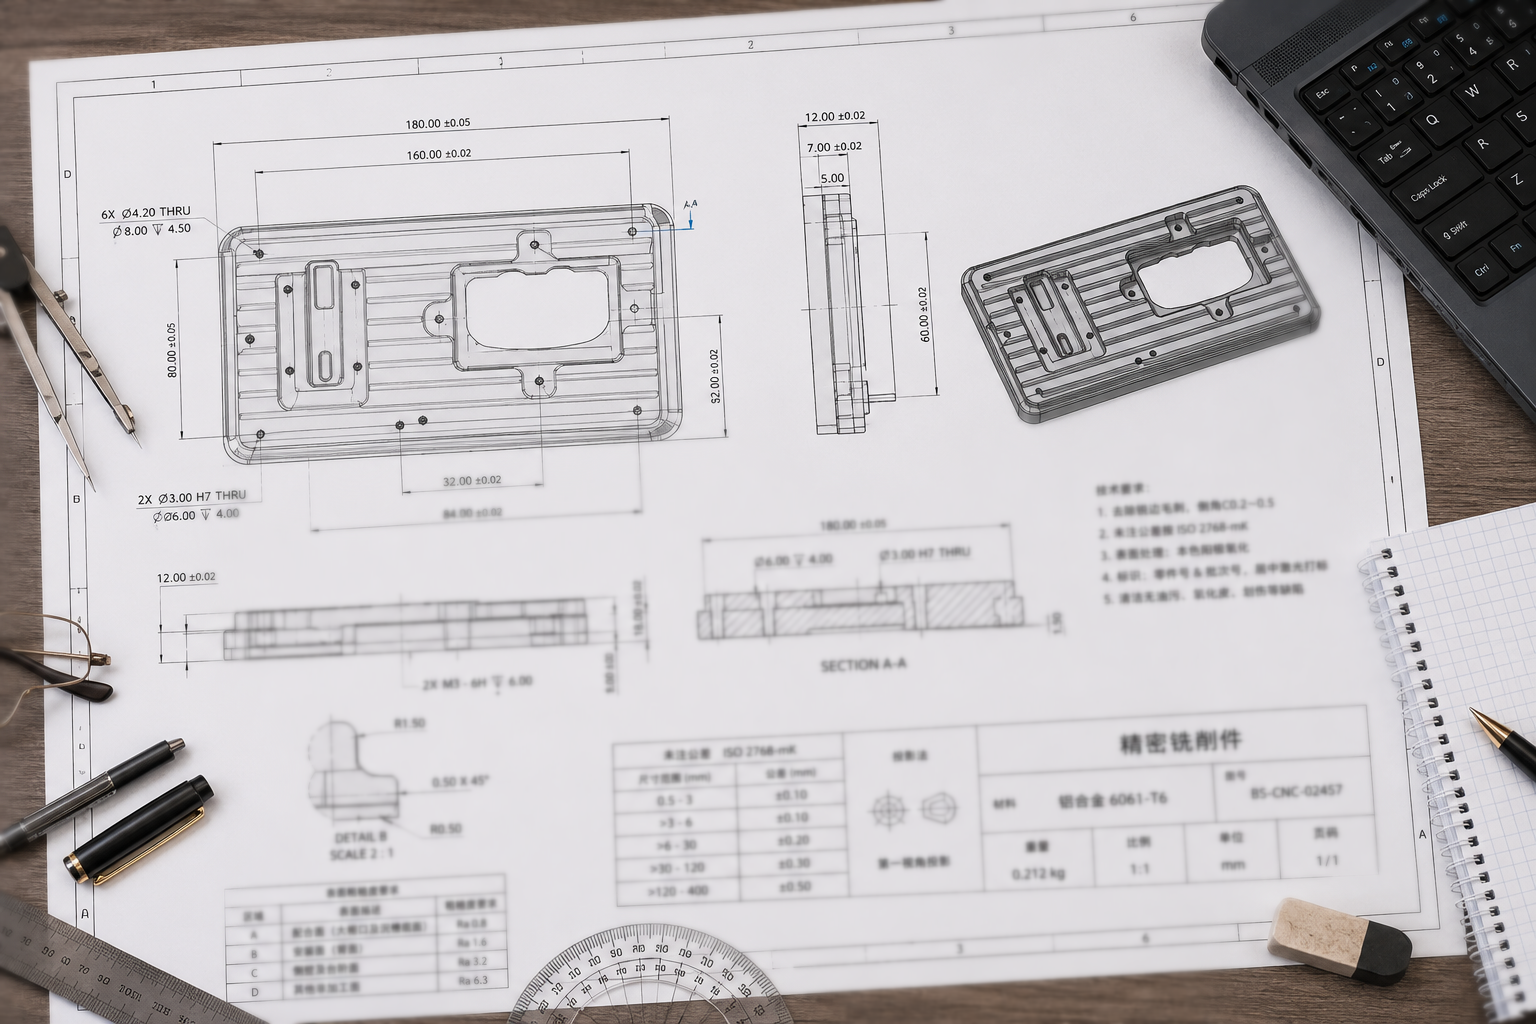
Шесть основных элементов профессионального RFQ
Распространённый анализ болевых точек: почему RFQ часто отклоняются?
сравнение отраслевых данных и факторов затрат
Решения: как подготовить RFQ с "нулевой вопросом"?
Ключевые пункты блок-схемы процесса и DFM
Кейс-стади: как один RFQ сэкономил 20% затрат?
Часто задаваемые вопросы (FAQ)
Распространённые "ловухи" в RFQ
В реальной работе мы часто сталкиваемся со следующими типами типичных задач, которые часто являются причиной задержек в цитировании и неточных оценок стоимости:
Pitfall 1: Несоответствие рисунка и модели
Это самая распространённая и самая фатальная ошибка низкого уровня. Когда размеризация на 2D-рисунке конфликтует с геометрией 3D-модели, поставщик вынужден остановиться и попросить разъяснения, тратя время зря. Разные поставщики могут по-разному понимать конфликт, что делает невозможным горизонтальное сравнение предложений
.Ошибка 2: Расплывчатое описание материала
Написать только "aluminum" или "stainless steel" — это далеко не достаточно. Обрабатываемость, срок службы инструментов и стоимость алюминиевых сплавов 6061-T6 и 7075-T651 сильно различаются; Даже для одной и той же нержавеющей стали характеристики резки 303 и 304 совершенно разные.
Pitfall 3: Чрезмерно ограниченные допуски
Покрытие всего чертежа допусками ±0,01 мм значительно увеличит ненужные затраты на обработку и инспекцию. Фактически, несвязанные поверхности могут использовать общие стандарты допуска, такие как ISO 2768. Ужесточение допусков экспоненциально увеличивает затраты, и большинство критически важных элементов составляют лишь 10%–20% от общего числа чертежей.
Недостаток 4: Игнорирование дизайна ради производственной привлекательности
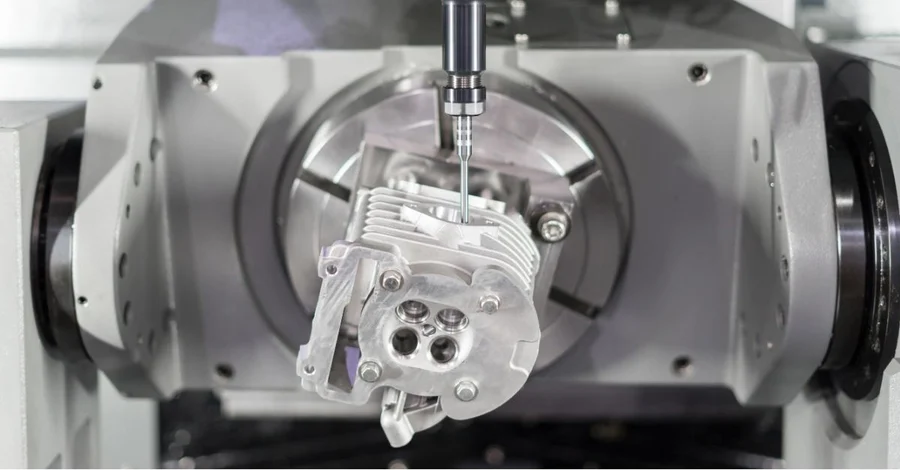
Глубокие полости, внутренние углы малого радиуса (R-corners) или крайне узкие щели в чертеже заставляют поставщика использовать нестандартные инструменты с чрезмерным соотношением длины к диаметру, что снижает жёсткость обработки и значительно увеличивает время обработки
.
Ошибка 5: Не учитывая требования к вторичным операциям и инспекции
Требования к обработке поверхности (например, анодирование, покрытие) и инспекции (например, FAI, сертификаты материалов) часто поднимаются только после предоставления сметы, что приводит к недействительности исходной стоимости или дополнительных затрат
.Отраслевые данные: какие факторы действительно влияют на стоимость обработки с ЧПУ?
Чтобы помочь вам более точно оптимизировать ваш RFQ, вот сравнение факторов затрат на основе отраслевых сводок практики:
| Cost Driver | low impact (меньшая стоимость) | высокое воздействие (значительно увеличение стоимости) | Замечания |
|---|---|---|---|
| Точность допуска | Выше ±0,1 мм (общий допуск) | ±0,005mm (точная шлифовка/высокоточная обработка) | С каждым порядком улучшения точности время обработки и затраты на инспекцию увеличиваются экспоненциально |
| Поверхностная шероховатость (Ra) | Ra 3.2μm (традиционная фрезерная обработка) | below Ra 0,4 мкм (требуется шлифовка/полировка) | Высокие требования к поверхностной отделке приводят к более низким скоростям подачи и дополнительным процессам |
| Качество материала | 6061-T6 алюминий, 303 нержавеющая | сталь7075-T6 алюминий, 17-4PH нержавеющая сталь, титан Все oy | Трудные для обработки материалы сокращают срок службы инструмента и требуют более консервативных параметров резки |
| Внутренний радиус угла | R ≥ 3mm (можно использовать стандартные инструменты) | <td style="border: 1px solid #333; padding: 6px 10px;">R < 1mm (требуются специальные инструменты малого диаметра)Инструменты малого диаметра имеют низкую жёсткость, что требует снижения глубины резки и скорости подачи | |
| соотношение глубины к диаметру отверстия | Соотношение глубина к диаметру ≤ 3 (стандартные сверлола) | Глубокая обработка скважины имеет трудности с эвакуацией стружки, высокий риск поломки инструмента и требует нескольких циклов сверления peck | |
| Количество операций зажима | Выполнено одним зажимом (3-осевая обработка) | Требуется одновременная обработка по 5 | осямКаждая дополнительная операция зажима увеличивает накопленную ошибку позиционирования и рабочие часы |
Ключевой вывод: чёткое указание "критически важных признаков" и "некритических особенностей" в RFQ, а также возможность поставщикам применять более экономичные стратегии обработки в некритических областях — самый эффективный способ контроля затрат
.Решения: шесть основных элементов профессионального RFQ
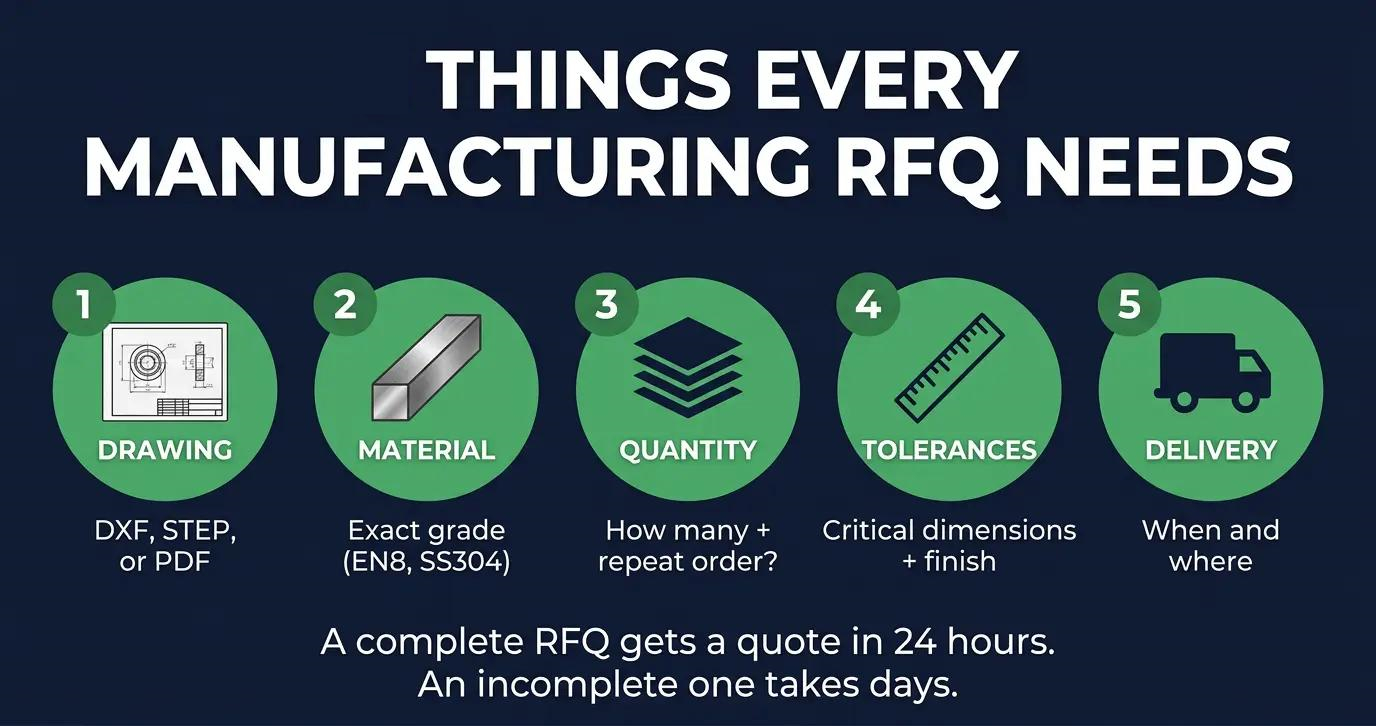
Объединяя авторитетные отраслевые стандарты и практический опыт Brightstar, мы рекомендуем включить следующие шесть модулей в ваш RFQ:
1. Полные инженерные файлы (2D-рисунок + 3D-модель)
Что Отправить:
3D CAD-модель: формат STEP (.step/.stp) — первый выбор в отрасли, за ним следует IGES. Это основа для планирования маршрутов программирования и обработки.
2D инженерный чертёж (PDF): включает все размеры, допуски, датумы, отметки по шероховатости поверхности и примечания. Это юридически обязательный технический документ.
Профессиональный совет: убедитесь, что 2D-рисунок и 3D-модель имеют одну версию, и чётко обозначьте номер версии и дату в файле имя. Несогласованные файлы — главная причина задержек в цитировании.
2. Чёткая спецификация материалов
Что нужно уточнить:
Точная степень и темпер сплава: например, "AL 6061-T651 plate" или "17-4PH H900"
Применимые стандарты материалов: например, ASTM, EN, GB, ISO
Специальные требования: например, отчёт о тесте материалов (MTR), требования к прослеживаемости, заявления о соблюдении RoHS/REACH
Написать только "алюминий" или "нержавеющая сталь" — это далеко не достаточно; обрабатываемость и стоимость различных сплавов сильно различаются.
3. Чёткие допуски и критические признаки
Рекомендации:
Приоритизируйте критические размеры: чётко указывайте, какие размеры являются связанными поверхностями, несущими поверхностями или критически важными особенностями, влияющими на сборку (на чертеже можно отметить "CTQ" или "Critical to Function")
Используйте символы GD&T: для сложных функциональных требований используйте геометрическое размерное определение и толеранс (GD&T) для точного управления
Избегайте чрезмерно строгих глобальных допусков: используйте общие стандарты допуска, такие как ISO 2768, для некритических размеров
Запомните один принцип: ужесточение допусков экспоненциально увеличивает затраты; применяйте плотные допуска только там, где это требует функциональность.
4. Количество, доставка и стадия проекта
Чётко укажите поставщику ваши требования к количеству и ожидания по времени:
Порядок количество и годовое использование: количество пакета + предполагаемое годовое использование (EAU). Цены значительно различаются в зависимости от количества
Ожидаемая доставка: чётко указать целевой дату доставки и наличие требований к частичной поставке
Этап проекта: деталь проверки прототипа или производственная часть? Это помогает поставщику определить фокус
5. Требования к обработке поверхности и вторичной обработке
Все шаги после обработки должны быть перечислены:
Тип обработки: анодирование, пескоструйная обработка, покрытие, термическая обработка, лазерная гравировка и др.
Специфическая спецификация или стандарт: например, "MIL-A-8625 clear anodizing Type II"
Требования к внешнему виду: цветовой код, матовый/глянцевый, требования к выделенной области
Особое напоминание: некоторые обработки поверхности (например, жёсткий анодирование) повлияют на конечные размеры и требуют оставления допуска до обработки; обязательно сообщите об этом заранее.
6. Требования к инспекции и документы качества
Чёткое определение стандартов инспекции помогает поставщику точно оценить нагрузку:
Первая проверка статьи (FAI): требуется ли отчёт FAI
Material Test Report (MTR): требуется ли отчет о прослеживаемости материалов
Полноразмерный отчет: требуется ли отчёт CMM или инспекционный отчёт с отчётом для рисования шаров
Специальные калибры: специфические требования, такие как датчики с нитью go/no-go
Блок-схема процесса: полный замкнутый цикл от RFQ до доставки
Ниже приведён наш внутренний процесс обработки стандартного RFQ, к которому вы можете обратиться для понимания логики принятия решений поставщика:
Этап 1: RFQ Отправить клиента
Включает модель STEP, чертеж PDF, технические требования
Указывает количество, доставку, материал
Этап 2: Внутренний обзор поставщика (24-48 часов)
Команды продаж и инженеров совместно оценивают технико-экономическое
обоснование Проверяют согласованность чертежей, проблемы с допусками, сложности
процесса Оценивают, является ли это «совпадением» — то есть соответствием требований проекта возможностям и опыту поставщика
Этап 3: обратная связь и уточнение DFM
Предоставить рекомендации по оптимизации производительности (например, увеличить R-угол, корректировать допуски)
Подтвердить неоднозначные особенности
Некоторые поставщики предоставляют предварительную цену бюджета на этом этапе
Этап 4: Предложение от субподрядчиков
Если требуются вторичные процессы, такие как анодирование, покрытие, термическая обработка и т.д., запросите предложения у партнёров по следующей линии
Этап 5: Генерировать цитату
Комбинируйте временные исследования (моделирование пути инструмента), затраты на материалы, субподрядные расходы, расходы на упаковку и логистику для формирования официальной сметы
Этап 6: Отзыв клиента и размещение заказа
Подтвердить требования
к доставке и качеству Подписать заказ на покупку (PO)
Кейс-стади: как один RFQ снизил затраты на обработку с ЧПУ на 22%?
американский клиент прислал нам запрос запроса на деталь крепления для мотора дрона для валидации прототипа. В процессе проверки RFQ наша инженерная команда выявила три проблемы, которые значительно приведут к увеличению затрат на обработку.
Внутренний угол слишком мал
Одна некритичная позиция на чертеже указывала на внутренний угол R0.5 мм. Это означало, что для очистки углов потребуется инструмент меньшего диаметра, например концевой фрезы диаметром Ø1 мм. Мы рекомендовали клиенту ослабить внутренний радиус угла до R1,5 мм. Это позволило бы использовать инструмент большего диаметра — торцевую фрезу диаметром Ø3 мм, что повысило бы жёсткость инструмента, сократило время обработки и снизило риск поломки инструмента. Снижение затрат: примерно 3%.
Слишком высокая требование к поверхностной шероховатости
Оригинальный RFQ требовал, чтобы все внешние поверхности достигали Ra 0,8 мкм. После функциональной оценки мы обнаружили, что только две спаривающие поверхности действительно требуют такой шероховатости. Поэтому мы рекомендовали:
Критические поверхности спаривания: Ra 0,8
мкм Некритические внешние поверхности: Ra 3,2 мкм
Меньше операций полировки, снижение затрат: примерно 8%.
Оптимизация выбора материалов
Оригинальный RFQ указывал только AL 7075 для материала, не указывая конкретный темпер
.Мы рекомендовали указывать материал как 6061-T6. В этом проекте заказчик подтвердил, что 6061-T6 может удовлетворить функциональные требования этапа валидации прототипа.
А 6061-T6 проще в обработке, снижая заявленную стоимость на 5%. После оптимизации итог стоимость этого RFQ значительно снизилась.
Что ещё важнее, FAI для первого пробного запуска был прошёл за одну попытку, без доработок или изменений чертежа.
Этот случай показывает, что качество RFQ не только влияет на скорость цитирования, но и напрямую влияет на стоимость обработки с ЧПУ. Чёткий, разумный и удобный запрос на запросы помогает поставщикам более точно оценивать предложения и помогает избежать ненужных расходов на обработку.
FAQ: Часто задаваемые вопросы о RFQ
Q1: Сколько обычно занимает обработка RFQ?
A: Это в основном зависит от сложности проекта.
Простые детали (например, пластины, валы, без сложных изогнутых поверхностей): цитаты обычно можно завершить в течение 1-2 рабочих дней
.Средняя сложность (включая несколько изогнутых поверхностей, несколько процессов): обычно занимает 2-3 рабочих дня.
Сложные детали (включая глубокие полости, тонкие стенки, 5-осевые элементы одновременной обработки или специальные требования к термообработке): могут занимать 3-5 рабочих дней.
Следует отметить, что это время охватывает тщательный анализ чертежа инженерной командой, анализ производительности (DFM) и цикл цитирования для субподрядных процессов (таких как анодирование, покрытие). Мы всегда считаем, что точность важнее скорости — полностью оцененная оценка гораздо ценнее поспешно заданного числа.
Q2: Каковы распространённые причины отклонения RFQ?
A: Когда поставщик проактивно отклоняет запрос запросов, это на самом деле ответственный шаг для обеих сторон — это значит, что после тщательной оценки собственных границ возможностей они пришли к выводу, что не могут удовлетворить ваши требования. Распространённые причины отклонения включают: требования к точности деталей превышают возможности поставщика (например, требуется допуск ±0,001 мм, но у поставщика нет соответствующего оборудования); материал или процесс не являются областью экспертизы поставщика (например, производитель, в основном производящий алюминиевые детали, получает заказ на титановый сплав или Inconel); Объём заказа слишком мал, но деталь чрезвычайно сложна, что приводит к тому, что в программирование и крепление инвестиций значительно превышает саму обработку, что делает её экономически невыгодной; чертёж несёт серьёзные риски для изготовления, такие как чрезвычайно глубокие полости, очень маленькие R-углы или тонкие конструкции с чрезвычайно высокой скоростью металлолома при необходимости обработки; и текущая мощность поставщика полностью занята и не может запланировать производство в установленный срок доставки. При столкновении с отказом мы рекомендуем заранее уточнить конкретную причину — это часто помогает понять направление оптимизации дизайна, а также вы можете скорректировать требования к процессам и искать более подходящего поставщика.
Q3: Если у меня есть только физический образец и нет 3D-модели, могу ли я получить смету?
A: Да, но точность будет ограничена. Рекомендуется предоставить хотя бы нарисованный от руки эскиз или базовые размеры, а желательно — 2D-рисунок после сканирования или простого измерения. Оценка RFQ с физическим образцом будет более точной.
Q4: Почему цитаты от нескольких поставщиков сильно различаются?
A: Это может быть связано с разными интерпретациями чертежа или использованием различных субподрядных ресурсов. Опытный поставщик заранее прояснит неоднозначности, а не будет цитировать на основе догадок
.Q5: Какова длина обычно действует цитата RFQ?
A: обычно 15-30 дней, в зависимости от колебаний цен на сырье и условий мощности цехов. RFQ, превышающие срок действительности, рекомендуется повторно Отправить, чтобы поставщик мог подтвердить последнюю ситуацию.
Сделайте следующий RFQ более эффективным
Подготовка профессионального RFQ — первый шаг к установлению эффективного сотрудничества с вашим поставщиком. Он может помочь вам:
Получить более точные и конкурентоспособные предложения
Сократить весь цикл от запроса до размещения заказа и доставки
Избежать рисков производства на этапе проектирования и снизить общие затраты
Brightstar Prototype CNC Co., Ltd всегда придерживается основной философии "точное качество, клиент прежде всего." Сотрудничество, которое мы понимаем, — это не разовая сделка, а техническое партнёрство, проходящее на протяжении всего жизненного цикла разработки продукта. Обладая более чем десятью год опытом точной обработки и сертификатами ISO 9001 и IATF 16949, мы являемся вашим надёжным партнёром по быстрому прототипированию и ЧПУ-обработке в Китае
.Отправьте свой RFQ (включая модель STEP + чертеж PDF + технические требования) на нашу деловую почту или Отправить свой запрос через наш официальный сайт. Мы обещаем предоставить первоначальную обратную связь в течение 8 рабочих часов (для обычных проектов), а также профессиональные рекомендации по оптимизации DFM и полный отчет FAI (First Article Inspection
).Начинайте сейчас! Получите смету сразу и ознакомьтесь с другой видом услуг по обработке ЧПУ.
Отказ от ответственности
Информация, представленная в этой статье, предназначена только для общего инженерного справочника. Фактические методы обработки, допуски и производственные стратегии могут варьироваться в зависимости от геометрии деталей, состояния материала и требований к применению. Пожалуйста, проконсультируйтесь с квалифицированным инженером-производителем для получения рекомендаций по конкретным проектам.