
Покорение глубокой ямы: как Brightstar производит детали с высоким соотношением сторон 28:1 из нержавеющей стали 316L

Анализ болевых точек: физические ограничения, скрытые за "Just Drilling a Hole"
В быстром прототипировании и точной обработке с ЧПУ мы часто видим, что настоящие технические барьеры лежат в самых базовых процессах. Бурение, самый фундаментальный метод извлечения материала, становится экспоненциально сложнее при использовании определённых материалов и экстремальных геометрий.
Недавно Brightstar успешно завершила и отправила партию долгожданных малосерийных деталей. Материалом была нержавеющая сталь 316L, известная отличной коррозионной устойчивостью и прочностью, а также склонность к упрочнению труда и плохая обработка. Однако настоящая проблема заключалась не только в материале; это была геометрия — соотношение сторон 28:1.
Для неспециалиста это просто цифра. Для инженера-механика или опытного токаря это тревожный сигнал, из-за которого многие мастерские отказываются. Когда глубина бурения превышает диаметр в 5 раз, переходит «бурение глубоких скважин». Когда соотношение превышает 20:1, стандартные стратегии полностью терпят неудачу. Теперь дело не в ротации и кормлении; Это тонкий баланс жёсткости, трибологии (эвакуация чипа) и динамики (вибрации).
Industry Benchmark: Определение соотношения сторон и "критической зоны"
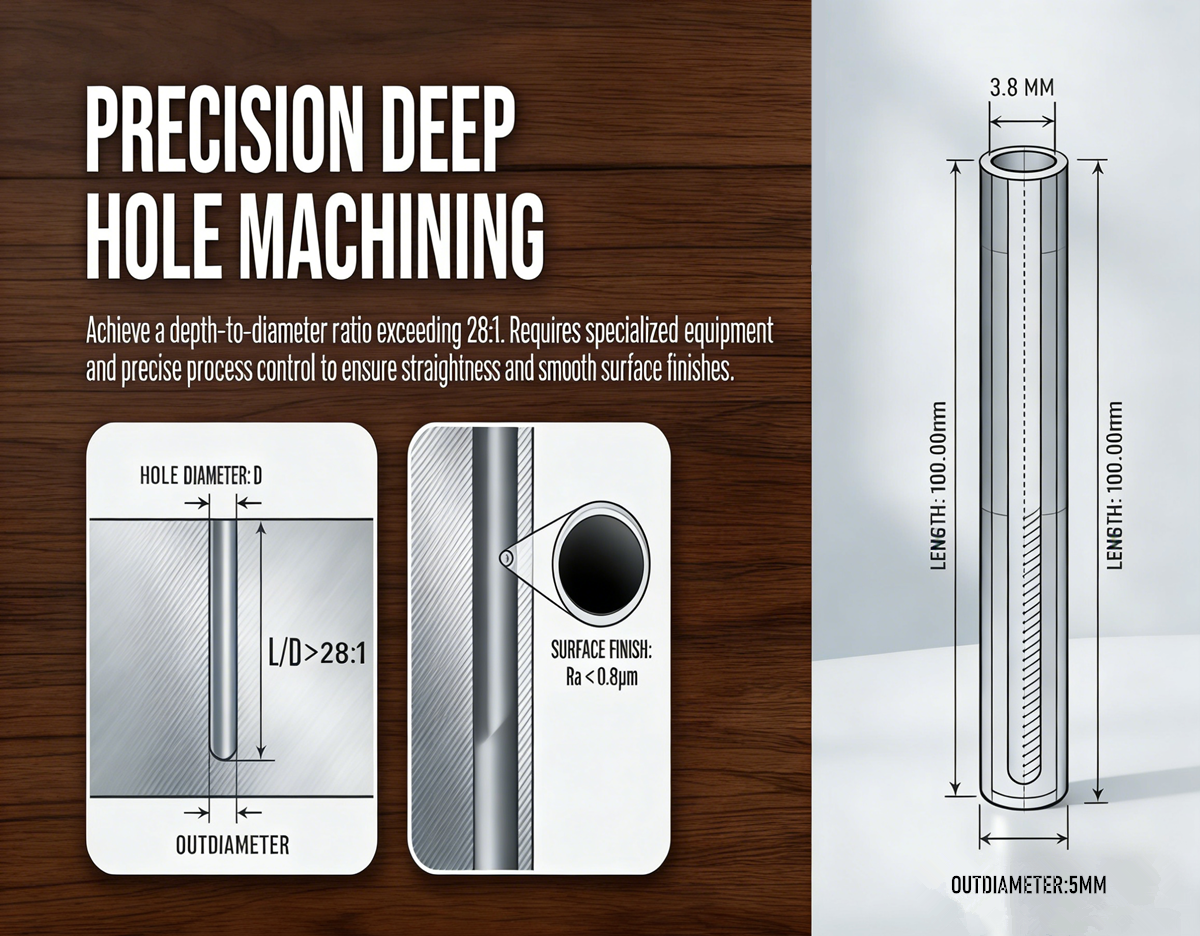
Для количественной оценки этой сложности нужна чёткая система координат. В точном производстве соотношение длины к диаметру (L/D Ratio) является основной метрикой для сложности отверстия
.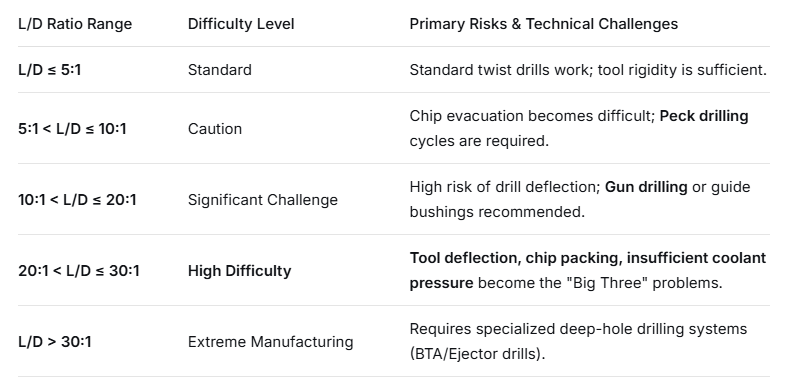
Соотношение 28:1 находится прямо на верхнем краю зоны "High Difficulty". Чтобы визуализировать это, если вы прорабатываете отверстие диаметром 5 мм, вы сверлите на глубину 140 мм. Эта стена толщиной 140 мм должна сохранять экстремальную прямолинейность, поверхностное покрытие и абсолютно никакого сужания или изгиба
Глубокое погружение: Что мы сделали, чтобы противостоять отклонению инструментов и заклиниванию чипов
В Brightstar мы не верим в удачу; мы верим в строгий процессный проект. В этом проекте 316L мы столкнулись с тремя основными угрозами:
Отклонение инструмента: в соотношении 28:1 стандартное длинное сверло ведёт себя как нитка спагетти. При контакте с заготовкой радиальные силы заставляют её «идти» или отклоняться, а не проникать, что приводит к отклонению позиции или входу с колокольным ртом.
Упаковка чипов: 316L даёт липкие, струнистые щепы, которые трудно сломают. На глубине 140 мм чипы не могут полагаться на простые спиральные фулты для выхода. После наполнения крутящий момент резко увеличивается, что приводит к разрыву сверла внутри детали — часто к немедленному слому.
Отказ охлаждающей жидкости: Без высокого давления сквозной жидкости стандартные дрели не могут доставить жидкость к режущей кромке. В этом закрытом помещении локализованное тепло вызывает быстрое упрочнение 316L, которое впоследствии «грызёт» кромки бура.
Наше решение было не просто инструментом; это была полноценная система процессов.
Solutions & Flowchart: Искусство руководства, а не просто сверления
Для этого заказа мы активировали специальный протокол процесса высокоточной глубокой обработки отверстий. Диаграмма ниже иллюстрирует наш стандартный логический поток для таких частей с высоким L/D.
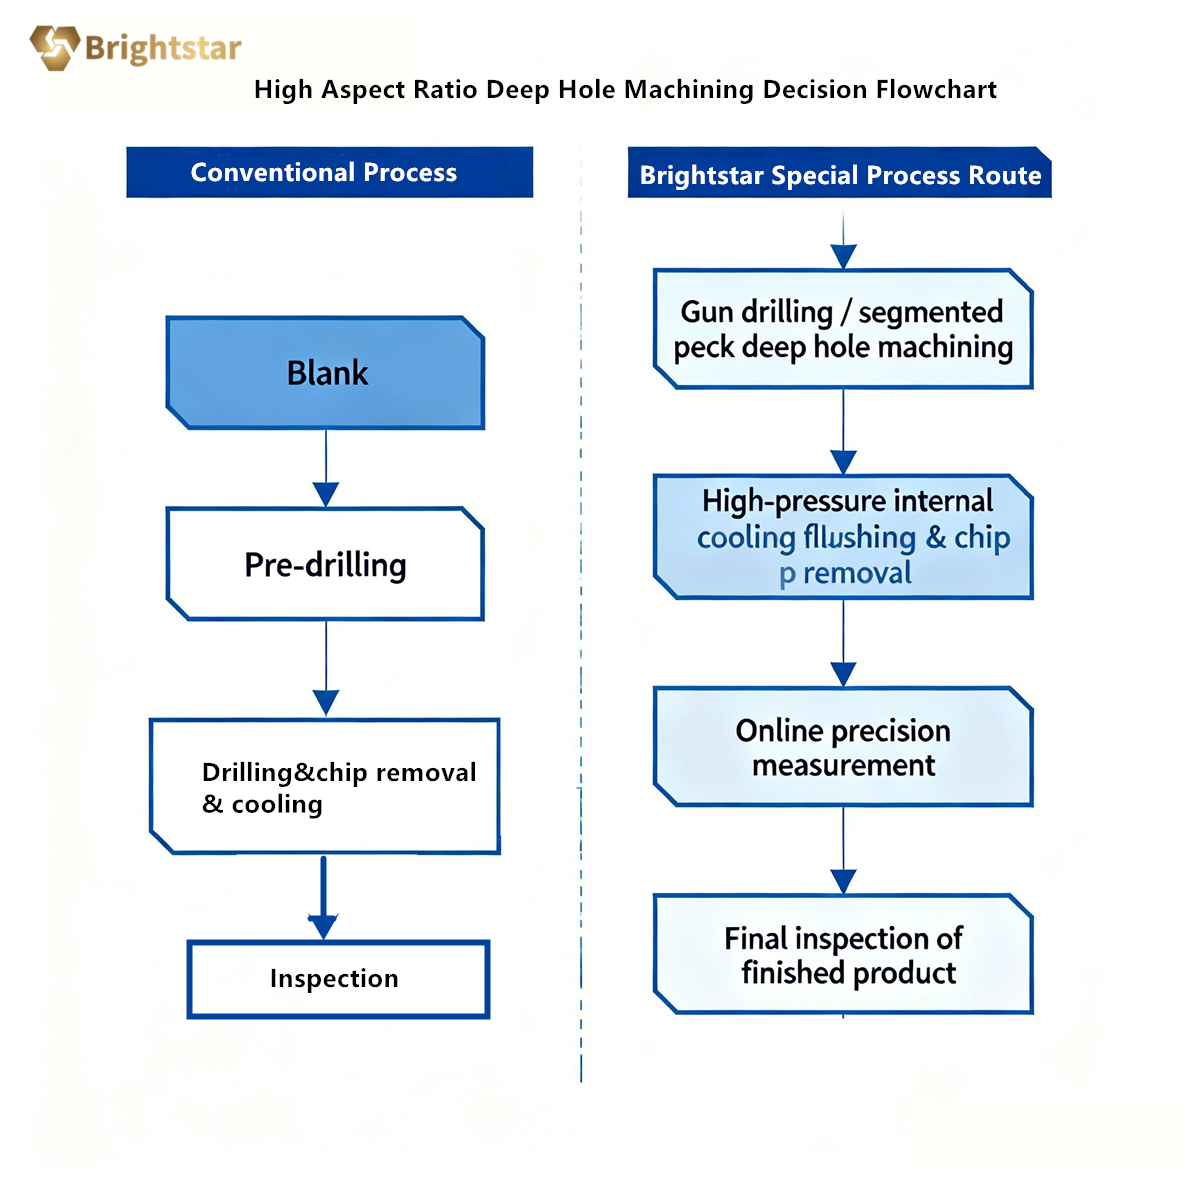
Ключевые шаги реализованы:
Step 1: Rigid Pilot Guiding
Мы не начинали с длинного упражнения 28:1. Мы использовали короткое, ультражёсткое сверло для поиска, чтобы создать пилотное отверстие глубиной в 2-3 раза больше. Он служит абсолютно точной опорой «ствола пистолета» для дальнейшего длинного инструмента, предотвращая отклонение входа.
Шаг 2: Клювание и интеллектуальное
втягивание Оптимизация цикла сверления Пека. Хотя традиционные упражнения по клюванию делают глубоко и втягиваются, для соотношения соперника это уже слишком поздно. Мы использовали стратегию втягивания на высокой частоте, на короткое расстояние, полностью выводя бур каждые 0,5–1 мм прогресса. Это ломает щепы и позволяет высоконапорной охлаждающей жидкости стекать на дно, вымывая подвешенный мусор.
Шаг 3: Специализированное оборудование для сквозного охлаждения
Мы выбрали специализированные глубокие буры с параболическими канавками и сквозными охлаждающими отверстиями. Регулировав скорость подачи, мы гарантировали, что щепы образуют маленькие формы буквы «C» или короткие спирали, а не длинные узлы. Мы снизили обороты, чтобы подавить вибрацию, при этом сохраняя подачу, чтобы сохранить «сжимающее» режущее действие, избегая упрочнения при трении.
Кейс-стади: когда нержавеющая сталь 316L справляется с задачей 28:1
Предыстория: Европейскому разработчику медицинских устройств нужны были прецизионные клапанные катушки для контроля жидкости. Материал должен был быть 316L (устойчив к стерилизации паром), что требовало поверхностной отделки (Ra ≤ 0,8 мкм).
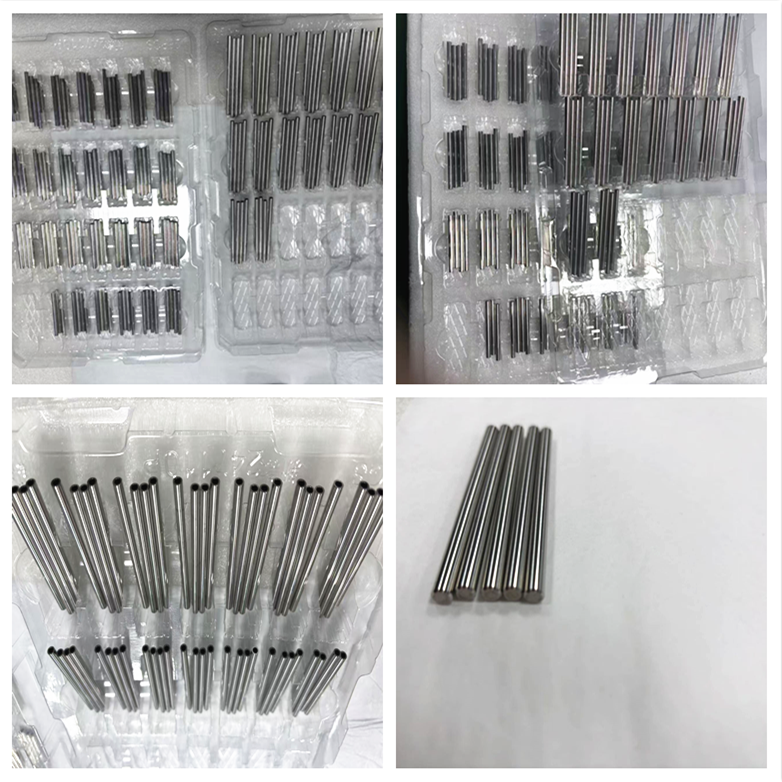
Brightstar Execution Data: Оборудование: Высокожёсткий центр
поворота с ЧПУ (с системой охлаждения высокого давления).
Процесс: Предварительное бурение + Пушечное сверление + Шлифовка/Вальцовая полировка.
Инспекция: Воздушная проверка для 100% проверки; Промышленный эндоскоп для проверки микрокосмических поверхностей.
Результат: При непрерывном малообъёмном производстве мы добились 100% своевременной поставки без каких-либо дефектов качества. Без видимых спиральных следов или шума. После получения первых образцов клиент остался полностью доволен.
Это подтверждает нашу философию: в быстром прототипировании важна скорость, но способность процесса решать сложные задачи формирует устойчивое доверие
почему глобальные команды НИОКР выбирают Brightstar
Основанная в 2009 году с более чем 6 000 квадратных метров современных объектов, Brightstar — это не просто мастерская для работы. Мы — универсальный поставщик решений для быстрого производства.
Прочность оборудования: Мы эксплуатируем более 100 точных центров обработки с ЧПУ, включая оборудование DMU 95, DMU 65 и оборудование Hermle с пятью осями. Высокожёсткие шпиндели и термическая устойчивость служат основой для прямых отверстий.
Сертификация: Мы строго придерживаемся системы управления качеством ISO 9001:2015. Каждую глубокую дыру можно проследить.
Инженерная команда: Наша команда преуспевает в анализе DFM (Design for Manufacturing). Когда мы получаем ваш 3D-рисунок, мы не просто цитируем; мы моделируем траектории инструментов для прогнозирования рисков, таких как «Высокий коэффициент L/D», и даём рекомендации по оптимизации перед началом сокращения
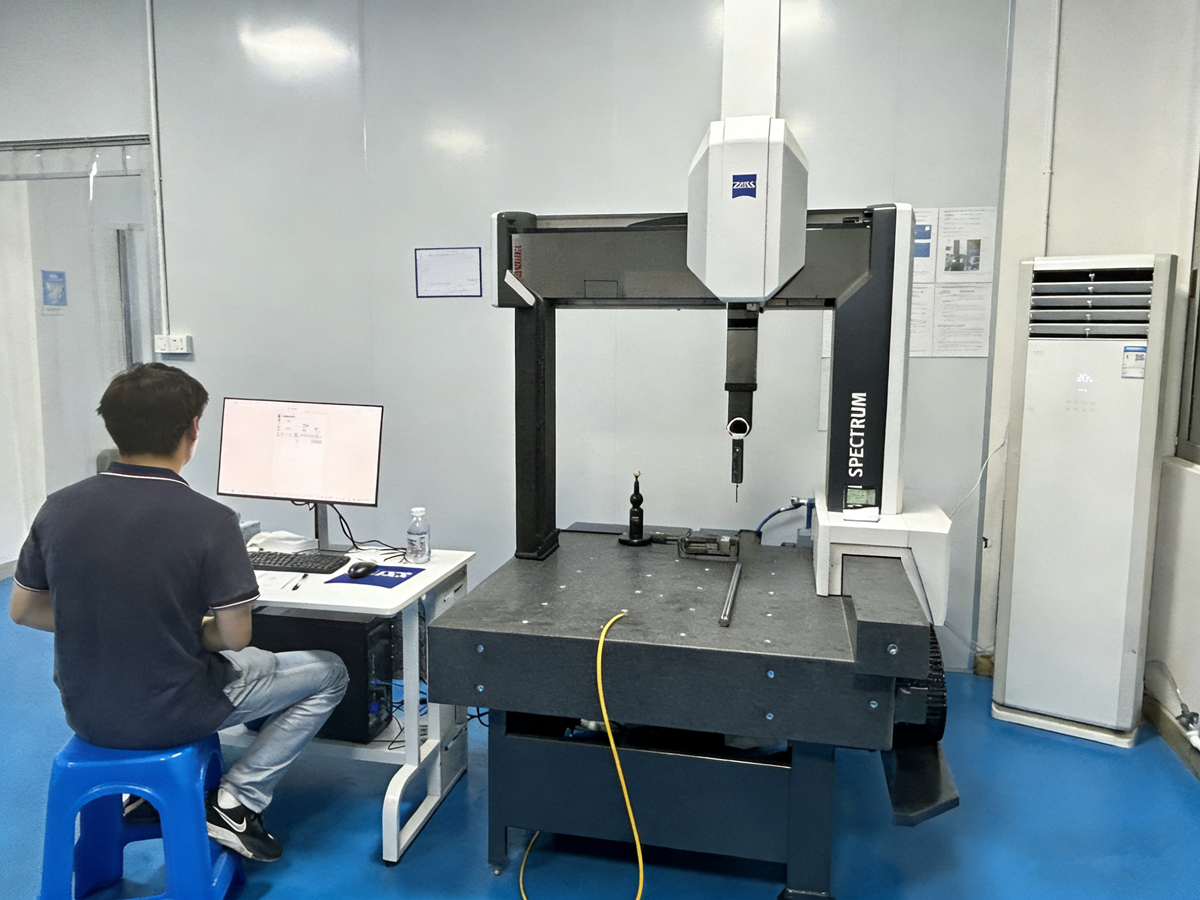
Core Commitment: Мы не обещаем чудес, но гарантируем прозрачную коммуникацию и строгий контроль процессов. Если мы выявим риск, мы сообщим вам об этом и предложим конструктивные изменения или специализированные процессные решения.
FAQ: Топ-3 вопроса, которые дизайнеры задают о больших отверстиях L/D
Q1: Все ли глубокие скважины требуют дорогого специального оборудования (например, Gun Drills)?
Ответ: Не всегда. Для коэффициентов L/D ниже 15:1 в свободно режущем алюминии или латуни мы можем использовать оптимизированное пек-сверление и высоконапорное охлаждающее средство на стандартных ЧПУ. Однако для L/D > 20:1 в нержавеющей стали, титане или Inconel, Gundrilling является самым экономичным долгосрочным решением, так как он минимизирует скрытую стоимость списанных деталей.
Вопрос 2: Как снизить затраты, если моя конструкция требует глубокого отверстия 28:1?
Ответ: Рассмотрите дизайн ступенчатого отверстия. Если конструктивная целостность позволяет, используйте больший диаметр для большей части глубины, сохраняя плотную точность только на поверхности интерфейса. Это значительно снижает время обработки и снижает риски.
Вопрос 3: Как проверить, может ли мастерская справляться с глубокими отверстиями с высоким уровнем L/D?
Ответ: Спросите о стратегии эвакуации чипов и давлении охлаждающей жидкости. Опытная мастерская сразу скажет вам планку (PSI) их высоконапорного насквозного осуждения и логику частоты втягивания. Если они говорят только «у нас длинные учения», будьте осторожны.
давайте решим ваши дизайнерские
ограничения В Brightstar Prototype CNC Co., Ltd мы любим вызовы. Будь то сложные импеллеры, требующие 5-осевой обработки, или точные глубокие отверстия диаметром 316 литров с соотношением сторон 28:1, как сегодня, мы рассматриваем каждый проект как этап для искусства точного производства.
Какой ваш следующий прототип или проект маломасштабного производства?
Не позволяйте «сложным отверстиям» стать узким местом для эффективности вашего продукта.
 Ссылки